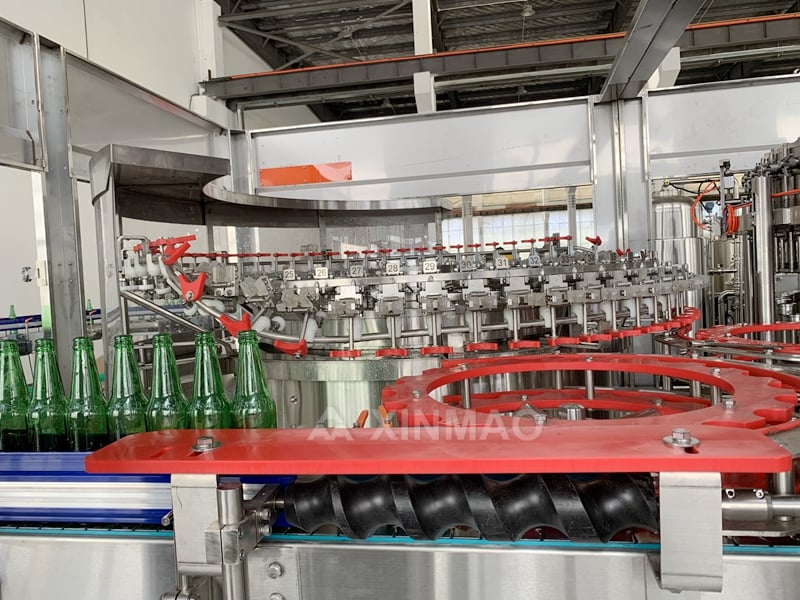
Au-delà du prix étiqueté : comment les coûts cachés augmentent le coût total de possession des équipements de remplissage de boissons
Dépenses directes de maintenance : contrats de service, pièces détachées et main-d’œuvre sur un cycle de vie de 5 ans
Le coût total de possession (CTP) commence par les coûts directs d’entretien, qui apparaissent rarement dans le devis initial pour les équipements de remplissage de boissons. Les contrats de service couvrent généralement les visites préventives, l’étalonnage et une réponse prioritaire, mais les primes annuelles augmentent souvent de 6 à 10 % après la première année. Les pièces détachées, telles que les buses de remplissage, les joints et les bagues d’usure, peuvent représenter entre 12 000 $ et 25 000 $ sur cinq ans si l’installation ne stocke pas en interne les éléments critiques. La main-d’œuvre constitue un autre facteur multiplicateur : deux techniciens consacrant six heures par semaine à l’entretien courant, rémunérés entre 45 $ et 65 $ de l’heure, représentent un coût annuel de 28 000 $ à 40 000 $. L’installation, la formation et la validation ajoutent 10 à 15 % au prix de la machine, tandis que l’énergie, la main-d’œuvre et l’entretien consomment collectivement 15 à 25 % de la valeur de la machine chaque année. Négliger ces postes de dépense peut facilement doubler ou tripler le CTP sur cinq ans par rapport au prix catalogue.
Pertes indirectes de production : imprécision du remplissage, mousse et goutte à goutte causées par des joints usés ou des capteurs non étalonnés
Des joints défectueux et des capteurs non étalonnés entraînent des pertes de production qui n’apparaissent jamais sur les bons de travail d’entretien. Un seul joint de tige de remplissage qui fuit sur un remplisseur à 24 têtes gaspille plusieurs litres par poste de huit heures — et contamine les surfaces extérieures des bouteilles. Des capteurs de niveau ou des débitmètres non étalonnés provoquent des surremplissages et des sous-remplissages ; la mousse — souvent déclenchée par des soupapes de contre-pression usées, un écoulement turbulent ou une vitesse de remplissage incorrecte — réduit le volume effectif des récipients et ralentit l’ensemble de la ligne. Sur une ligne produisant 12 000 récipients par heure, une dérive de 0,2 % du volume de remplissage gaspille environ l’équivalent de 190 récipients de produit par poste. Ces pertes sont fréquemment classées à tort comme des écarts de matière première plutôt que comme des problèmes liés à l’état des équipements, ce qui retarde les actions correctives. Sur cinq ans, ces pertes indirectes peuvent dépasser les coûts directs des pièces.
Économie des arrêts : perte horaire de production et main-d’œuvre de dépannage (1 200–3 500 USD/heure)
Les arrêts imprévus sur les équipements de remplissage de boissons à grande vitesse coûtent généralement entre 1 200 $ et 3 500 $ par heure, selon les références de 2026 sur les temps d’arrêt des lignes d’emballage de boissons. Une ligne d’eau produisant 10 000 bouteilles par heure peut perdre 1 200 $/heure ; une ligne de boissons gazeuses produisant 24 000 canettes par heure peut dépasser 3 500 $/heure. La recherche des causes nécessite en outre une main-d’œuvre spécialisée : les techniciens expérimentés en automatismes ou le soutien à distance fourni par les fournisseurs facturent souvent entre 100 $ et 300 $/heure, et les enquêtes sur les causes profondes durent couramment de 4 à 8 heures. Par exemple, un arrêt de 90 minutes avec une marge horaire de 2 000 $ — plus deux techniciens travaillant chacun 4 heures à 75 $/heure — représente un coût total de 3 600 $. Comme ces coûts apparaissent rarement dans les budgets d’entretien, ils se traduisent souvent par des écarts non expliqués dans les états mensuels de résultats. Sur cinq ans, la répétition d’arrêts courts peut s’accumuler en pertes à six chiffres — même en l’absence de défaillance majeure d’un composant.
Exigences sanitaires : comment les procédures de nettoyage en place (CIP) augmentent la fréquence et la charge de travail liées à l’entretien des équipements de remplissage de boissons
Corrosion chimique, dégradation des joints et encrassement des vannes dans les environnements à nettoyage intensif CIP
La corrosion chimique, la dégradation des joints et l’encrassement des vannes constituent des facteurs multiplicateurs de coûts cachés dans les équipements de remplissage de boissons soumis à des cycles intensifs de nettoyage en place (CIP). Les résidus de sucre, de pulpe, de levure et de tartre de bière rendent les circuits de remplissage plus sensibles aux pannes — notamment lors de lavages caustiques agressifs, de rinçages acides et de cycles de désinfection à chaud. Ces procédés sollicitent répétitivement les surfaces en acier inoxydable, les joints élastomères et les sièges de vanne. Les joints gonflent, se dessèchent et se fissurent après des expositions répétées, perdant leur capacité de reprise élastique et provoquant des fuites lentes qui nuisent à la précision du remplissage et au contrôle microbiologique. Les vannes à membrane et à siège accumulent des films minéraux — notamment du tartre de bière et de l’oxalate de calcium — qui empêchent leur fermeture complète, imposant des réparations plus fréquentes. Lorsque la température, la vitesse d’écoulement ou la concentration chimique des cycles CIP s’écartent des spécifications, l’encrassement s’accélère — transformant une opération de sanitation courante en source de réparations imprévues. Le suivi de l’état des joints et de la course des vannes après chaque cycle permet de détecter précocement les signes de dégradation, avant que les exigences sanitaires ne provoquent des pannes bloquant la production.
Démontage, vérification et documentation imposés par la réglementation, ajoutant 1,5 à 2,5 heures par poste
Le démontage, la vérification et la documentation imposés par la réglementation ajoutent 1,5 à 2,5 heures par poste au temps consacré à la maintenance liée à l’assainissement sur les lignes de remplissage à haute vitesse. Même lorsque le nettoyage en place (CIP) automatisé s’achève sans alarme, les opérateurs doivent souvent démonter partiellement les têtes de remplissage, prélever des échantillons par prélèvement à l’embout et vérifier l’absence de résidus de produit ou de biofilm. Selon les règles de sécurité sanitaire — notamment la loi américaine Food Safety Modernization Act (FSMA), les normes sanitaires 3-A et les lignes directrices du European Hygienic Engineering & Design Group (EHEDG) — chaque cycle de nettoyage doit être traçable : la concentration des produits chimiques, la température, le débit, la durée du cycle et les mesures correctives exigent toutes un examen et une validation écrite. Cette vérification est répétée après chaque changement de produit, chaque passage d’un allergène à un autre ou toute déviation quelconque. Ce travail manuel est souvent imputé aux budgets d’assainissement plutôt qu’aux ordres de travail de maintenance — pourtant, il mobilise des heures de techniciens qualifiés, retarde la remise en service des lignes et génère des heures supplémentaires lorsque des erreurs dans la documentation obligent à refaire le nettoyage ou à prolonger les temps d’attente.

Usure critique des composants : robinets, joints, pompes et capteurs comme facteurs récurrents de coûts dans les équipements de remplissage de boissons
Défaillance des joints et des robinets à membrane : fuites, risque de contamination croisée et augmentation de 40 % des interventions de maintenance non planifiées
Les joints d’étanchéité et les vannes à membrane comptent parmi les composants les plus fréquemment remplacés sur les équipements de remplissage de boissons — ils régulent le débit du produit, la précision du remplissage et la séparation hygiénique. Lorsque les joints élastomères, les joints toriques et les sièges de vanne s’usent, des fuites minimes deviennent courantes, ce qui accroît le risque de contamination croisée et de gaspillage de produit. Sur les lignes de remplissage gazeuses ou à chaud, les vannes à membrane usées peuvent également provoquer de l’écumage, une instabilité de pression et des volumes de remplissage inexacts. Selon les registres d’entretien issus d’opérations à haute vitesse, un entretien négligé des joints et des membranes augmente jusqu’à 40 % les interventions non planifiées. Les réparations d’urgence entraînent des arrêts de ligne, et les temps d’arrêt imprévus coûtent bien davantage que les remplacements programmés. Un examen systématique tous les 12 à 18 mois permet de détecter, avant toute défaillance, le durcissement, les fissures ou l’érosion — réduisant ainsi les incidents de contamination et préservant des tolérances de remplissage strictes.
Impact de la stratégie d’entretien : pourquoi les approches prédictive et centrée sur la fiabilité réduisent-elles les coûts à long terme des équipements de remplissage de boissons
Retour sur investissement préventif contre prédictif : l’analyse des vibrations et la surveillance de la dérive des capteurs réduisent les arrêts imprévus de 37 %
La maintenance préventive suit des intervalles fixes, mais remplace souvent des pièces trop tôt ou manque les signes précoces d’usure entre deux vérifications. Une approche prédictive utilise l’analyse des vibrations et la surveillance de la dérive des capteurs pour détecter les vannes, pompes et joints en cours de dégradation avant ils échouent. Cette stratégie fondée sur l’état réel des équipements réduit les arrêts imprévus de 37 % et diminue les coûts de maintenance jusqu’à 30 %, selon des études récentes menées dans des usines. Les installations qui utilisent la surveillance conditionnelle obtiennent également une durée de vie opérationnelle 85 % plus longue que celles recourant à des programmes de réparation réactive, conformément au Beverage Maintenance Guide 2026. Plutôt que de remplacer les joints selon un calendrier prédéfini, les techniciens surveillent des signatures vibratoires spécifiques et des dérives de poids de remplissage, puis planifient les interventions uniquement lorsque cela est nécessaire. Cela réduit les commandes de pièces en urgence, préserve la précision du remplissage et évite le coût caché d’une main-d’œuvre superflue. Pour les lignes de remplissage, la maintenance prédictive transforme la maintenance continue, auparavant considérée comme une charge récurrente, en un investissement maîtrisé et piloté par les données — ce qui abaisse le TCO et maximise la disponibilité des lignes.
FAQ
Qu’est-ce que le coût total de possession (TCO) pour les équipements de remplissage de boissons ?
Le coût total de possession (TCO) désigne l’ensemble des coûts liés à la détention et à l’exploitation d’équipements de remplissage de boissons sur toute leur durée de vie. Ces coûts comprennent les dépenses directes, telles que la maintenance, les pièces de rechange et la main-d’œuvre, ainsi que les coûts indirects, comme les arrêts non planifiés et les pertes de production.
Comment les contrats de service influencent-ils le TCO ?
Les contrats de service couvrent la maintenance préventive, l’étalonnage et une intervention prioritaire pour les équipements de remplissage de boissons. Toutefois, les primes annuelles augmentent souvent au fil du temps, ce qui accroît les coûts de possession à long terme.
Quels sont certains coûts cachés fréquents liés à la maintenance des équipements de remplissage de boissons ?
Les coûts cachés comprennent le remplacement des pièces de rechange, la main-d’œuvre nécessaire à l’entretien courant, les pertes de production indirectes dues à l’usure des composants, ainsi que les frais liés aux arrêts non planifiés.
Pourquoi la maintenance prédictive est-elle supérieure à la maintenance préventive ?
La maintenance prédictive utilise la surveillance basée sur l’état pour détecter la dégradation des composants avant l’apparition de pannes. Cette approche réduit les arrêts imprévus jusqu’à 37 % et diminue les coûts de remplacement inutiles.
Quels défis les environnements à forte intensité CIP posent-ils ?
Les environnements CIP exigent une désinfection fréquente, ce qui peut entraîner une corrosion chimique, une dégradation des joints et un encrassement des vannes. Ces problèmes augmentent la fréquence et les coûts de maintenance.
Table des matières
-
Au-delà du prix étiqueté : comment les coûts cachés augmentent le coût total de possession des équipements de remplissage de boissons
- Dépenses directes de maintenance : contrats de service, pièces détachées et main-d’œuvre sur un cycle de vie de 5 ans
- Pertes indirectes de production : imprécision du remplissage, mousse et goutte à goutte causées par des joints usés ou des capteurs non étalonnés
- Économie des arrêts : perte horaire de production et main-d’œuvre de dépannage (1 200–3 500 USD/heure)
- Exigences sanitaires : comment les procédures de nettoyage en place (CIP) augmentent la fréquence et la charge de travail liées à l’entretien des équipements de remplissage de boissons
- Usure critique des composants : robinets, joints, pompes et capteurs comme facteurs récurrents de coûts dans les équipements de remplissage de boissons
- Impact de la stratégie d’entretien : pourquoi les approches prédictive et centrée sur la fiabilité réduisent-elles les coûts à long terme des équipements de remplissage de boissons
-
FAQ
- Qu’est-ce que le coût total de possession (TCO) pour les équipements de remplissage de boissons ?
- Comment les contrats de service influencent-ils le TCO ?
- Quels sont certains coûts cachés fréquents liés à la maintenance des équipements de remplissage de boissons ?
- Pourquoi la maintenance prédictive est-elle supérieure à la maintenance préventive ?
- Quels défis les environnements à forte intensité CIP posent-ils ?