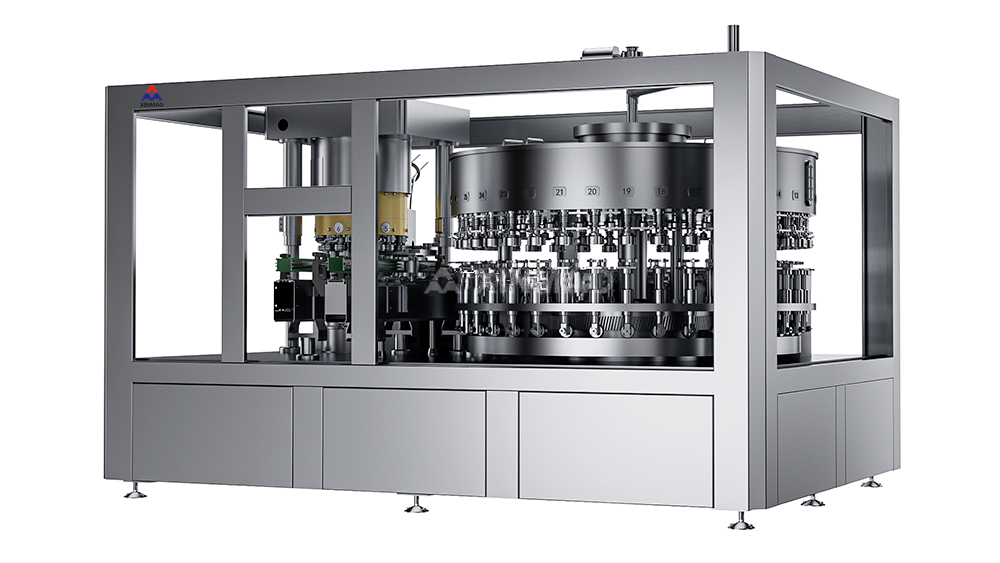
Investissement initial : coûts en capital des machines de remplissage de boîtes en aluminium par rapport à celles en PET
La dépense en capital déclenche l’horloge du retour sur investissement. Une analyse des systèmes de remplissage réalisée en 2026 indique qu’une machine rotative de remplissage de boîtes en aluminium, d’une capacité de 150 récipients par minute, coûte en moyenne 385 000 $, tandis qu’un système linéaire comparable de remplissage de boîtes en PET coûte en moyenne 260 000 $. Les systèmes en aluminium présentent une prime initiale de coût comprise entre 18 % et 35 %, en raison de leurs commandes de pression avancées, de leurs sertisseuses intégrées et des exigences liées à la manipulation de récipients rigides.
| Facteur de coût | Machine de remplissage de canettes en aluminium | Machine de remplissage de boîtes en PET |
|---|---|---|
| Coût de l'équipement de base | 280k–420k $ | 190k–310k $ |
| Systèmes auxiliaires (rinçeurs, récupération de CO₂) | +65k $ | +40k $ |
| Installation et Calibration | 120–160 heures de main-d'œuvre | 80 à 120 heures de main-d'œuvre |
| Plage de coût total d’équipement installé | 345 000 $ – 485 000 $ | 230 000 $ – 350 000 $ |
Une ligne de boissons de taille moyenne peut dépenser environ 125 000 $ de plus pour les équipements de base en aluminium — et consacrer 40 heures de travail supplémentaires à l’installation — comparativement à la solution en PET. Le coût total installé pour les boîtes en aluminium peut atteindre 485 000 $ ; celui des boîtes en PET reste généralement inférieur à 350 000 $, hors coûts liés aux raccordements énergétiques, aux convoyeurs ou aux préparatifs du site. Ces écarts varient selon la vitesse du remplisseur, le niveau d’automatisation et le fait que la ligne utilise des récipients préfabriqués ou des monoblocs soufflage-remplissage-bouchonnage.
Pour les entreprises naissantes, le coût d’entrée plus faible du PET peut accélérer le délai jusqu’à la première production et réduire le service initial de la dette. Toutefois, le seul investissement en capital (capex) ne suffit pas : il faut également évaluer les taux de rebut, la fréquence de maintenance des soudureuses et la stabilité de l’approvisionnement en récipients. Un prix d’achat inférieur ne garantit pas un retour sur investissement (ROI) plus rapide si les pertes de matière ou les arrêts imprévus augmentent après l’installation. Les conditions de financement et les taux salariaux locaux peuvent élargir ou réduire l’écart initial de 5 à 10 %.
Performance opérationnelle : débit, flexibilité et disponibilité des machines de remplissage de boîtes
Les performances opérationnelles déterminent si une ligne d’emballage fournit un rendement constant ou devient un goulot d’étranglement. Pour les machines de remplissage de boîtes en aluminium et en PET, le débit, la flexibilité de format et la disponibilité influencent directement l’affectation du personnel, l’utilisation de la ligne et le délai de retour sur investissement. Une paire remplisseuse-scelleuse bien équilibrée évite les retards d’accumulation et maintient le rendement cible. Les données de référence sectorielles de 2026 indiquent que les remplisseuses rotatives hautes vitesses destinées aux boîtes rigides en aluminium atteignent fréquemment 1 200 à 2 000 boîtes par minute, tandis que les lignes polyvalentes multi-format fonctionnent à 300 à 600 boîtes par minute, selon la viscosité et le taux de carbonatation.
Vitesse de ligne et efficacité des changements de format dans la production de boissons
La vitesse de la ligne n’est pas fixe : elle s’adapte au matériau du contenant, au volume de remplissage et au type de produit. Les parois latérales stables de l’aluminium permettent des vitesses de convoyeur élevées et des débits de remplissage importants. La structure plus légère et plus compressible du PET exige une manipulation contrôlée et peut entraîner une réduction de 5 à 15 % de la vitesse sur des configurations comparables de remplisseuses-scelleuses (référence de l’industrie de l’emballage 2026). Les remplisseuses à entraînement servo avec gestion automatique des recettes réduisent progressivement cet écart.
L’efficacité des changements de format est tout aussi déterminante : des rails à changement rapide, des valves de remplissage à encliquetage et des réglages sans outil des étoiles permettent de réduire le temps de changement de 30 à 45 minutes à moins de 10 minutes. Cette réactivité autorise les producteurs à passer d’un emballage en aluminium à un emballage en PET — ou entre plusieurs tailles de boîtes — sans perte de temps de fonctionnement. Les installations qui privilégient des changements rapides et un synchronisme équilibré entre remplisseuse et scelleuse obtiennent généralement un taux d’efficacité globale des équipements (OEE) de 5 à 10 points de pourcentage supérieur à celui des lignes moins flexibles.
Coût total de possession des machines de remplissage de boîtes : maintenance, énergie et main-d’œuvre
Le prix d’achat initial ne représente qu’un seul élément de l’équation du retour sur investissement. Pour les machines de remplissage de boîtes, l’énergie, la maintenance et la main-d’œuvre directe constituent les coûts à long terme les plus importants. Les systèmes modernes à haute vitesse consomment entre 60 et 170 kW selon leur capacité ; aux tarifs industriels typiques de l’électricité, la consommation annuelle d’énergie peut atteindre environ 23 000 USD. La demande énergétique dépend davantage de la vitesse de la ligne et du niveau d’automatisation que du matériau des récipients ; ainsi, les tarifs locaux de l’électricité et les horaires de travail doivent constituer le fondement des comparaisons. Le coût de la main-d’œuvre varie fortement selon le degré d’automatisation : les lignes hautement automatisées peuvent nécessiter seulement 1 à 2 opérateurs par poste, tandis que les systèmes semi-automatisés exigent souvent 3 à 4 opérateurs. Cette différence de main-d’œuvre est fréquemment le coût contrôlable le plus élevé — et peut facilement compenser un prix d’investissement inférieur.
Usure spécifique au matériau et calendriers de maintenance préventive
Les récipients en aluminium et en PET génèrent des profils d’usure distincts et des priorités de maintenance différentes. Les systèmes en aluminium concentrent l’usure sur les vannes de remplissage à haute pression et les postes d’agrafage : les vannes représentent à elles seules près des deux tiers des coûts de réparation, selon les registres de maintenance. Sur les lignes PET, on observe un décalage plus fréquent des têtes de bouchonnage et une usure accrue des joints d’étanchéité, car les surfaces plastiques se déplacent sous pression et retiennent moins de chaleur pendant le scellement. Un calendrier de maintenance générique risque de surmener une zone tout en négligeant une autre, ce qui augmente les coûts de réparation et ralentit les changements de format.
| Composant / zone | Machine de remplissage de canettes en aluminium | Machine de remplissage de boîtes en PET | Action préventive |
|---|---|---|---|
| Ventilateurs de remplissage | Usure élevée due à la pression de carbonatation | Usure modérée à faible | Inspecter et réviser les vannes tous les 2 000 heures |
| Poste d’étanchéité / d’agrafage | Usure de l’agrafeuse causée par les couvercles métalliques | Décalage des têtes de bouchonnage et usure des joints d’étanchéité | Étalonner le couple ou la pression chaque semaine |
| Convoyeur / guides | Accumulation de poussière de métal léger | Accumulation de poussière plastique et d’électricité statique | Nettoyage des guides et des capteurs à chaque poste |
Les systèmes de lubrification automatisés peuvent réduire la main-d’œuvre consacrée à la maintenance sur les deux plateformes, permettant des économies rapportées de 2 000 à 4 000 USD par trimestre. Un calendrier de maintenance préventive spécifique au matériau aide à éviter les arrêts imprévus — et protège le retour sur investissement (ROI) à long terme.
Comparaison du ROI : modélisation de la période d’amortissement pour les machines de remplissage de canettes en aluminium et en PET
La période d'amortissement mesure le nombre de mois ou d'années qu'une exploitation de boissons nécessite pour récupérer son investissement total dans une machine de remplissage de canettes. Elle se calcule en divisant l'investissement total par le bénéfice net annuel. Par exemple, un système à 120 000 $ générant annuellement 95 000 $ d'économies sur les coûts de main-d'œuvre, de réduction des déchets et de marge additionnelle atteint l'amortissement en environ 1,26 an. Dans le domaine de l'emballage, une période d'amortissement comprise entre un et trois ans est généralement jugée solide — toutefois, la référence appropriée dépend de l'échelle de production, des marges et de la trajectoire de croissance. Se fier uniquement à la période d'amortissement peut induire en erreur : une période légèrement plus longue, couplée à un retour sur investissement (ROI) cumulé supérieur sur la durée de vie, peut générer une valeur totale plus élevée.
Scénarios réels de retour sur investissement (ROI) selon les volumes de production et les types de boissons
Le volume de production et le type de boisson influencent sensiblement les résultats en matière de période d'amortissement. Le tableau ci-dessous présente des scénarios de modélisation fondés sur la capacité de ligne, en supposant des prix locaux constants pour les matières premières, des coûts de main-d'œuvre stables et un prix de vente inchangé.
| Capacité de la ligne | Hypothèse de production annuelle de canettes | Investissement du projet | Bénéfice net annuel | ROI estimé | Période de retour sur investissement |
|---|---|---|---|---|---|
| 3 000 BPH | 6,12 millions de boîtes | $450,000 | $190,000 | 42.2% | 2,37 ans |
| 6 000 bouteilles par heure | 12,24 millions de boîtes | $800,000 | $545,600 | 68.2% | 1,47 ans |
| 12 000 BPH | 24,48 millions de boîtes | $1,500,000 | $1,050,000 | 70.0% | 1,43 ans |
Les boissons gazeuses nécessitent souvent des composants supportant des pressions plus élevées et des changements de format plus fréquents que l’eau plate ou les jus, ce qui augmente les temps d’arrêt et retarde le retour sur investissement. Les lignes pour boîtes en aluminium profitent d’un poids réduit des récipients et de vitesses de ligne plus rapides ; les lignes en PET peuvent consommer davantage d’énergie lors de la manipulation des préformes, mais offrent des avantages à long terme en matière d’allègement. La modélisation séparée des gains—réduction de la main-d’œuvre, économies sur les rebuts et augmentation de la production commercialisable—permet de valider les hypothèses avant l’achat. L’application d’une valeur résiduelle conservatrice sur une durée de vie définie de l’actif garantit des comparaisons précises du ROI et du délai de retour sur investissement entre machines de remplissage de boîtes en aluminium et en PET, et non pas uniquement sur le prix initial.
Questions fréquemment posées
Quelle est la principale différence de coût entre les machines de remplissage de boîtes en aluminium et celles en PET ?
Les machines de remplissage de canettes en aluminium coûtent généralement 18 à 35 % plus cher à l’achat que les machines pour bouteilles en PET, en raison de fonctionnalités telles que des commandes de pression avancées et des sertisseuses intégrées.
Comment le matériau de l’emballage influence-t-il les performances opérationnelles ?
L’aluminium permet des vitesses de convoyeur et des débits de remplissage plus élevés grâce à la stabilité de ses parois latérales, tandis que le PET nécessite une manipulation contrôlée et fonctionne en moyenne 5 à 15 % plus lentement.
Quels sont les principaux facteurs influençant le coût total de possession ?
La consommation d’énergie, la maintenance et les coûts de main-d’œuvre constituent les facteurs principaux. Le niveau d’automatisation et les tarifs locaux des services publics jouent également un rôle important.
En quoi les besoins de maintenance des machines à canettes en aluminium diffèrent-ils de ceux des machines à bouteilles en PET ?
Les machines à canettes en aluminium subissent une usure accrue au niveau des vannes de remplissage et des postes de sertissage, tandis que les machines à bouteilles en PET rencontrent davantage de problèmes liés aux joints des têtes de fermeture et aux dérives.
Quelle est la période de retour sur investissement typique pour les machines de remplissage de canettes ?
Le délai de rentabilisation varie de 1 à 3 ans, selon l’échelle de production, les marges et les caractéristiques de la machine. Les machines pour l’aluminium peuvent permettre un retour sur investissement plus rapide dans le cadre d’opérations à haut volume.
Table des matières
- Investissement initial : coûts en capital des machines de remplissage de boîtes en aluminium par rapport à celles en PET
- Performance opérationnelle : débit, flexibilité et disponibilité des machines de remplissage de boîtes
- Coût total de possession des machines de remplissage de boîtes : maintenance, énergie et main-d’œuvre
- Comparaison du ROI : modélisation de la période d’amortissement pour les machines de remplissage de canettes en aluminium et en PET
- Questions fréquemment posées