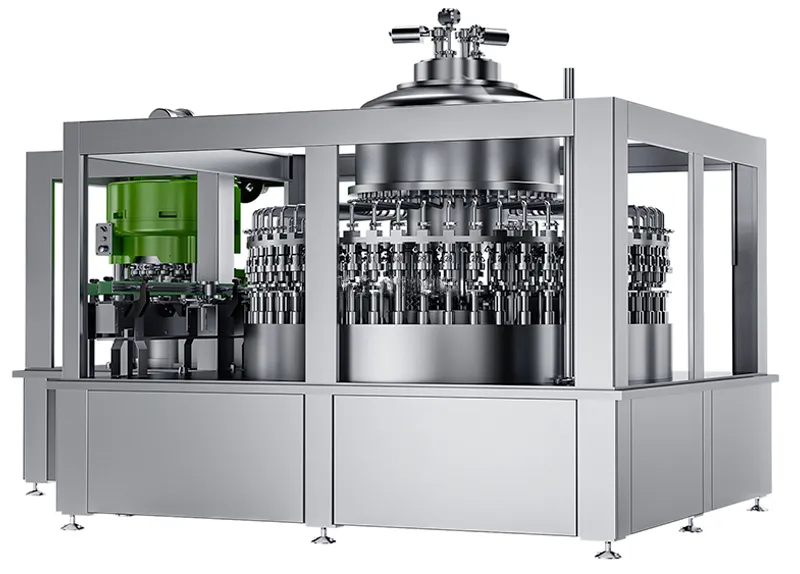
Điều gì làm cho máy chiết rót lon an toàn khi sử dụng cho đồ uống có ga?
Một dây chuyền đóng lon vận hành một loại nước tăng lực có ga với tốc độ cao, và cài đặt mối hàn của máy hàn lon đã bị lệch. Tại vị trí van xả khí, một lon có mối hàn kép yếu khiến CO2 và sản phẩm phun ngang, làm ướt sàn và buồng điều khiển của công nhân. Dây chuyền dừng lại, mối hàn được thiết lập lại, và việc kiểm tra giải áp phát hiện van xả khí bị kẹt. máy nạp hộp không nguy hiểm do thiết kế — độ an toàn của nó phụ thuộc vào sự phối hợp đồng bộ của ba hệ thống: kiểm soát áp suất, độ nguyên vẹn của mối hàn và chuyển động được bảo vệ. Bỏ sót một trong ba yếu tố này và sản phẩm có ga sẽ nhanh chóng trở nên nguy hiểm.
Độ cacbon hóa làm tăng mức độ rủi ro
Nước không có ga trong lon là ổn định. Nước ngọt có ga chứa khí dưới áp suất, do đó mọi điểm mở đều có thể trở thành nơi phun mạnh. Một máy nạp hộp phải duy trì áp suất đó trong suốt quá trình chiết rót, hàn kín và xả khí, sau đó chỉ giải phóng áp suất tại những vị trí được thiết kế sẵn. An toàn thực chất là tuân thủ kỷ luật về áp suất.
Ba hệ thống, một nhiệm vụ
Việc chứa, ghép mép và xả áp có kiểm soát đều nhằm mục tiêu giữ CO2 ở đúng vị trí. Một máy nạp hộp đạt điểm cao về mặt này nhưng bỏ qua mặt khác sẽ thất bại vào thời điểm tệ nhất — trong lúc chuyển đổi hoặc khi áp suất đột ngột tăng.
Phân tích rủi ro: Vị trí dễ hỏng hóc
Sự kiện áp suất vượt mức
Một lỗ xả bị tắc hoặc van kẹt khiến áp suất trong bồn tăng lên. Một máy nạp hộp không có van xả áp hoạt động sẽ giải phóng năng lượng đó qua điểm kín yếu nhất — thường là lon — dẫn đến sản phẩm bị bắn tung tóe. Van xả áp và khóa liên động được thiết kế chính xác để xử lý tình huống này, và chúng cần được kiểm tra định kỳ.
Ghép mép kép yếu
Máy ghép mép xác định mức độ chứa cuối cùng. Một đầu kẹp mòn hoặc bánh lăn sai sẽ tạo ra đường ghép mép mỏng, không chịu nổi áp lực do khí carbon hóa. Một máy nạp hộp có kiểm soát ghép mép kém sẽ biến mỗi lon thành một bình chịu áp nhỏ với nắp đậy kém chất lượng. Việc đo kích thước đường ghép mép là bắt buộc.
Xả áp nhanh, không kiểm soát
Xả áp suất từ lon quá nhanh sẽ gây bọt và có thể làm bật nắp trước khi mối hàn hoàn tất. Một máy nạp hộp máy xả áp không được hiệu chỉnh đúng cách sẽ làm thất thoát sản phẩm và gây nguy cơ phun trào gần người vận hành. Bước xả áp phải phù hợp với xu hướng tạo bọt của đồ uống.
Vệ sinh và các tấm chắn di động
Nước xả rửa đọng lại và các tấm chắn mở ra đồng thời tạo điều kiện cho cả vi sinh vật lẫn chấn thương phát triển. Một máy nạp hộp máy xả áp trong dây chuyền thực phẩm phải làm sạch được mà không để sót chỗ ứ đọng và phải che chắn mọi điểm kẹp, nếu không sẽ không đạt kiểm toán cũng như tiêu chuẩn OSHA.
Phân tích chuyên sâu: Thiết kế an toàn
Áp suất ngược và xả áp
Giống như máy chiết chai, một máy nạp hộp máy xả áp sử dụng áp suất ngược để CO2 giữ nguyên trạng thái hòa tan. Bồn chứa và máy hàn lon hoạt động dưới áp suất kiểm soát, với van xả được thiết lập ở mức thấp hơn áp suất định mức của lon. Những van này là hàng rào cuối cùng; chúng phải nâng lên khi thử nghiệm, chứ không được đóng cứng âm thầm.
Mối hàn kép
Máy ghép nắp gấp nắp vào thân bằng hai lượt — gọi là đường ghép kép. máy nạp hộp giữ độ dày và độ khít của đường ghép trong giới hạn chặt chẽ vì độ carbon hóa làm tăng bất kỳ khe hở nào. Việc tháo rời và đo đường ghép hàng ngày giúp phát hiện sớm mòn chấu kẹp trước khi sự cố ảnh hưởng đến dây chuyền.
Kiểm soát van xả khí
Bộ xả khí dạng sao (snift star) giải phóng áp suất khi đường ghép đang hình thành. máy nạp hộp cài đặt được hiệu chỉnh theo công thức để giữ nắp ở vị trí ổn định trong khi khí thoát ra một cách từ từ. Tốc độ tạo bọt — chứ không phải bộ hẹn giờ cố định — nên là yếu tố điều khiển cài đặt, vì đồ uống nhiều đường tạo bọt nhiều hơn.
Các tài liệu tham khảo và tiêu chuẩn có tính thẩm quyền
An toàn máy móc và vệ sinh thực phẩm
ISO 13849 quy định các thiết bị kiểm soát an toàn — như chắn bảo vệ, khóa liên động, nút dừng khẩn cấp — trên một máy nạp hộp dây chuyền đóng nắp. ISO 14159 và tiêu chuẩn 3-A quy định thiết kế vệ sinh nhằm đảm bảo dây chuyền có thể làm sạch triệt để, không tồn đọng; ISO 22000 thiết lập hệ thống an toàn thực phẩm bao quanh toàn bộ quy trình. Những tiêu chuẩn này biến một dây chuyền vận hành dưới áp lực thành tài sản an toàn và có thể kiểm toán được.
Điện và nơi làm việc
NFPA 79 quy định thiết kế điện cho máy móc công nghiệp; NFPA 70 quy định về dây dẫn và giới hạn dòng điện. ANSI B11 đề cập đến an toàn máy móc tại Hoa Kỳ, còn OSHA đặt ra các quy tắc mà người vận hành phải tuân theo. Nhãn CE liên kết máy nạp hộp với Chỉ thị Máy móc của Liên minh Châu Âu 2006/42/EC cùng với các yêu cầu về Điện áp Thấp và Tương thích Điện từ (EMC). Yêu cầu cung cấp các chứng chỉ bằng văn bản.
Giá trị thực tiễn: Xác định thông số kỹ thuật và vận hành
Cách chọn
Yêu cầu cài đặt van xả được ghi rõ trong tài liệu, dưới mức áp suất tối đa cho phép; một máy ghép mí phải có công cụ đo độ mí; và một bộ điều chỉnh snift star có thể hiệu chỉnh được. Một máy nạp hộp phải thể hiện rõ các khóa liên động bảo vệ và lối tiếp cận CIP trong báo giá. Thực hiện chạy thử nghiệm với đồ uống và lon của bạn trước khi ký hợp đồng.
Kiểm tra khi tiếp nhận
Kiểm tra van xả, đo độ mí sau khi tháo rời, và tiến hành chạy thử có tính thời gian, ghi lại lượng bọt và phun hơi. Đối với một máy nạp hộp , ghi chép sự biến thiên áp suất chiết rót và mọi rò rỉ. Lưu giữ chứng chỉ và báo cáo kiểm tra kèm số sê-ri của dây chuyền trong hồ sơ kiểm toán.
Các bước sử dụng an toàn
Đào tạo người vận hành về các thiết bị bảo vệ, nút dừng khẩn cấp (E-stop) và bước xả hơi. máy nạp hộp nên phát cảnh báo khi áp suất lệch hoặc đường hàn bị trượt, không được vận hành mà không có giám sát. Không bao giờ bỏ qua các khóa liên động để tăng tốc; một phút tiết kiệm được chẳng đáng gì so với sự cố phun CO2 hoặc bàn tay bị kẹp dập.
Chăm sóc và Bảo trì
Vệ sinh theo lịch trình, hiệu chuẩn lại cảm biến áp suất và đo kiểm đường hàn hàng ngày. Thay thế con lăn đóng nắp trước khi dấu hiệu mài mòn xuất hiện trên sản phẩm. Máy chiết XM cung cấp thẻ thiết lập, danh sách phụ tùng thay thế và thông số kỹ thuật đường hàn để máy nạp hộp đảm bảo an toàn và dây chuyền đồ uống có ga vận hành ổn định, không xảy ra hiện tượng giải phóng khí bất ngờ.
Bài học từ thực tế
Amáy nạp hộp an toàn cho đồ uống có ga khi hệ thống xả áp, độ nguyên vẹn của đường hàn và chuyển động được bảo vệ hoạt động đồng bộ — được xác minh chứ không phải suy đoán. Hãy chỉ định rõ các hệ thống, kiểm tra chúng ngay khi nhận hàng và bảo trì theo lịch trình, để dây chuyền giữ được độ sủi bọt thay vì phun ra ngoài.
Các câu hỏi thường gặp
Câu hỏi: Vì sao dây chuyền đóng lon nguy hiểm hơn dây chuyền nước không ga?
Đáp án: Nước ngọt có ga giữ CO2 dưới áp suất, nên mọi điểm mở hoặc điểm yếu đều có thể trở thành nơi phun ra. Máy chiết rót lon phải duy trì áp suất trong suốt quá trình chiết, ghép mép và xả khí, sau đó chỉ được giải phóng áp suất theo thiết kế. Nước không ga không chịu tải khí, do đó cùng một lỗi ở mép ghép hay van xả vẫn vô hại. Sự kiểm soát chặt chẽ áp suất chính là điểm khác biệt.
Câu hỏi: Điều gì ngăn ngừa tình trạng vượt áp trên máy chiết rót lon?
Đáp án: Van xả được đặt ở mức áp suất thấp hơn áp suất định mức của lon, cộng với các khóa liên động phát cảnh báo khi phát hiện sai lệch, được lắp đặt trên bồn chứa và máy ghép mép. Máy chiết rót lon cần nâng các van này lên trong lúc kiểm tra, chứ không để chúng bị kẹt. Các nguyên nhân thường gặp gây ra sự cố là ống xả bị tắc hoặc van bị kẹt, do đó việc kiểm tra định kỳ van xả và hiệu chuẩn cảm biến áp suất là bắt buộc.
Câu hỏi: Độ quan trọng của đường ghép kép là như thế nào?
Đáp án: Rất quan trọng. Máy ghép mép xác định độ kín cuối cùng; nếu đường ghép kép quá mỏng hoặc lỏng lẻo, nó sẽ bị vỡ dưới áp lực carbon hóa và làm bắn sản phẩm ra ngoài. Một máy chiết lon cần duy trì độ dày và độ chặt của đường ghép trong giới hạn rất khắt khe, đồng thời phải đo kiểm tra hàng ngày bằng phương pháp tháo rời để phát hiện sớm tình trạng mòn của đầu kẹp.
Câu hỏi: Vì sao cần hiệu chỉnh bước xả khí cho phù hợp với loại đồ uống?
Đáp án: Nếu xả khí quá nhanh sẽ gây tạo bọt và có thể làm bật nắp lên trước khi đường ghép được cố định chắc chắn, dẫn đến rò rỉ CO2 gần khu vực vận hành viên. Một máy chiết lon trang bị đầu xả khí (snift star) được hiệu chỉnh theo mức độ tạo bọt giúp giữ nắp luôn nằm đúng vị trí trong khi khí thoát ra một cách từ từ. Đồ uống chứa nhiều đường dễ tạo bọt hơn, do đó cài đặt xả khí nên dựa trên dữ liệu công thức — chứ không phải một bộ hẹn giờ cố định.
Câu hỏi: Những tiêu chuẩn nào áp dụng cho một dây chuyền đóng lon an toàn?
Đáp án: ISO 13849 cho điều khiển an toàn, ISO 14159 và 3-A cho thiết kế vệ sinh, ISO 22000 cho an toàn thực phẩm, NFPA 79 và NFPA 70 cho điện, ANSI B11 và OSHA cho an toàn máy móc và nơi làm việc, và CE theo Chỉ thị Máy móc EU với các yêu cầu LV và EMC. XM Filler cung cấp các chứng nhận này để máy chiết rót lon đáp ứng được kiểm toán.
Câu hỏi: Việc kiểm tra độ an toàn của mối hàn được thực hiện như thế nào trong sử dụng hàng ngày?
Đáp án: Đo một mẫu phá hủy mối hàn mỗi ca — độ móc thân lon, độ móc nắp, độ dày mối hàn và độ chặt — so sánh với thông số kỹ thuật, đồng thời theo dõi mòn của chấu kẹp hoặc con lăn. Máy chiết rót lon cũng phải phát cảnh báo khi có hiện tượng trôi lệch mối hàn trong quá trình vận hành. Lưu hồ sơ kèm số serial của dây chuyền; xu hướng tiến gần đến giới hạn cho thấy cần thay con lăn trước khi xuất hiện mối hàn yếu trên lon chứa đồ uống có ga.