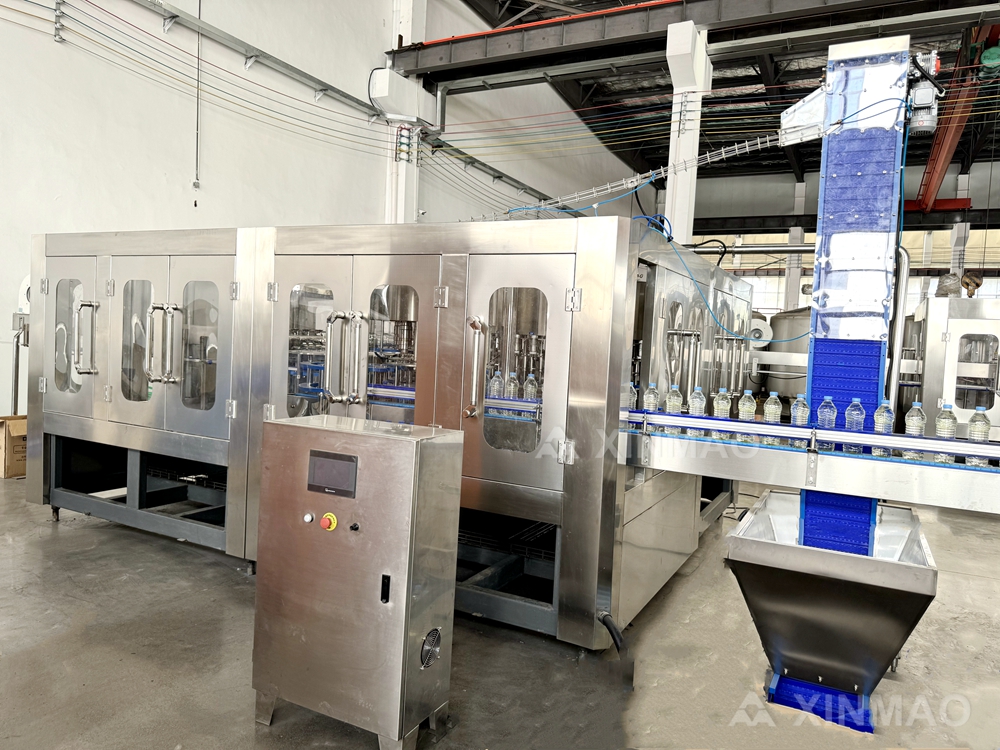
พลศาสตร์ของการไหลและความไม่เสถียรของแรงดันที่ความเร็วสูง
การล้มสลายของการไหลแบบชั้น (laminar flow) และการเกิดการไหลแบบปั่นป่วน (turbulence) เมื่อความเร็วเกิน 8,000 ขวดต่อชั่วโมง (BPH)
ที่ความเร็วต่ำ น้ำจะเคลื่อนผ่านเครื่องบรรจุน้ำดื่มแบบขวดในรูปแบบชั้นเรียบและสม่ำเสมอ—สามารถทำนายได้และมีลักษณะเหมือนกันทั่วทั้งหัวจ่าย แต่เมื่อความเร็วเกิน 8,000 ขวดต่อชั่วโมง (BPH) ความเร็วของของไหลจะเพิ่มขึ้นอย่างรวดเร็ว ส่งผลให้เลขเรย์โนลด์ (Reynolds number) เกินช่วงวิกฤตที่ทำให้เกิดการเปลี่ยนผ่าน การไหลจึงเปลี่ยนจากแบบชั้นเป็นแบบปั่นป่วน: เกิดกระแสวนภายในหัวจ่ายและบริเวณด้านหลัง ทำให้เกิดรูปแบบความเร็วที่ไม่สม่ำเสมอ และความแปรผันจากรอบหนึ่งไปยังอีกรอบหนึ่งในพื้นที่ปล่อยของไหลที่ใช้งานจริง บางรอบการบรรจุจะปล่อยของไหลได้มากกว่าปกติ ในขณะที่บางรอบปล่อยได้น้อยกว่า ส่งผลให้ระดับของเหลวในขวดไม่เท่ากัน
การเลี้ยวอย่างเฉียบพลัน รูเปิดที่มีขนาดเล็ก และการเปิดวาล์วอย่างรวดเร็ว จะทำให้การเปลี่ยนผ่านนี้แย่ลง เนื่องจากก่อให้เกิดการเร่งท้องถิ่นและการแยกตัวของกระแสไหล แม้ความแตกต่างด้านเรขาคณิตระหว่างหัวจ่ายที่ดูเล็กน้อยมาก ก็จะถูกขยายผลขึ้นภายใต้สภาวะการไหลแบบปั่นป่วน ส่งผลให้สัมประสิทธิ์การปล่อยของเหลวเปลี่ยนแปลงไป การควบคุมเวลาการเปิด-ปิดวาล์วแบบเดียวกัน จึงไม่สามารถรับประกันปริมาตรที่เท่ากันได้อีกต่อไป ผู้ปฏิบัติงานมักสังเกตเห็นว่าระดับความแปรปรวนของการบรรจุเพิ่มขึ้น หลังจากความเร็วในการผลิตเกิน 8,000 ขวดต่อชั่วโมง — ซึ่งเป็นขีดจำกัดทางกายภาพที่แน่นอน ไม่ใช่ข้อจำกัดจากการควบคุม การลดความเร็วให้ต่ำกว่าค่าดังกล่าว จะทำให้พฤติกรรมการไหลกลับเข้าสู่สภาวะไหลแบบชั้น (laminar) อีกครั้ง และทำให้ความสม่ำเสมอดีขึ้น การอัปเกรดระบบเพื่อรองรับความเร็วสูงอย่างยั่งยืน จำเป็นต้องให้ความสำคัญกับการปรับแต่งรูปทรงเรขาคณิตของหัวจ่ายเป็นหลัก — ไม่ใช่เพียงแค่การเร่งความเร็วในการทำงานของวาล์ว
การเกิดฟองอากาศ (cavitation) และการปนของอากาศ (air entrainment) ที่รบกวนการจ่ายปริมาตรอย่างสม่ำเสมอ
ความเร็วของการไหลสูงอาจทำให้ความดันในบริเวณท้องถิ่นลดลงต่ำกว่าความดันไอของน้ำ ซึ่งก่อให้เกิดปรากฏการณ์การกัดกร่อนจากฟองอากาศ (cavitation) ฟองไอน้ำจะก่อตัวขึ้นบริเวณคอของหัวฉีด (nozzle throat) แล้วแตกตัวอย่างรุนแรงในบริเวณด้านปลายน้ำ ส่งผลให้เกิดคลื่นกระแทกและลำของเหลวขนาดจุลภาคที่รบกวนลำของของเหลวขณะบรรจุ — และกัดเซาะพื้นผิวที่รองรับวาล์ว (valve seats) และพื้นผิวปิดผนึก (sealing surfaces) อย่างค่อยเป็นค่อยไป เมื่อช่องว่างระหว่างชิ้นส่วนเพิ่มขึ้น ความแม่นยำในการวัดปริมาตรซ้ำได้ (volumetric repeatability) จะลดลง
การปนของอากาศยิ่งทำให้ปัญหาทวีความรุนแรงขึ้น อากาศสามารถเข้าสู่ระบบได้ผ่านรอยรั่วของซีล การเกิดกระแสวน (vortexing) ในถังจ่าย หรือการกระเด็นของของเหลวขณะไหลด้วยความเร็วสูง ฟองอากาศจะเข้ายึดครองปริมาตรโดยไม่เพิ่มมวล ดังนั้น ระหว่างกระบวนการบรรจุ อากาศที่ถูกบีบอัดจะทำให้เซ็นเซอร์วัดระดับแสดงค่า “เต็ม” ที่ผิดพลาด — ส่งผลให้ขวดบรรจุไม่เต็มตามมาตรฐาน หลังการบรรจุเสร็จสิ้น ฟองอากาศจะลอยขึ้นสู่ผิว ทำให้ระดับของเหลวที่มองเห็นได้ลดลง จนเกิดการปฏิเสธผลิตภัณฑ์
การเกิดโพรงอากาศและการปนของอากาศมักเกิดร่วมกัน ส่งผลให้ความสม่ำเสมอของปริมาตรลดลง วิธีบรรเทาประกอบด้วยการเพิ่มความดันที่ทางเข้า การทำให้เส้นทางการไหลเรียบขึ้น การใช้รูฉีดที่มีขนาดใหญ่ขึ้น การปิดผนึกข้อต่อทั้งหมด การรักษาระดับของเหลวในถังให้เพียงพอ และการติดตั้งอุปกรณ์ป้องกันการหมุนวน หากไม่มีมาตรการเหล่านี้ ความแม่นยำของการเติมที่ความเร็วสูงจะไม่คงที่โดยธรรมชาติ
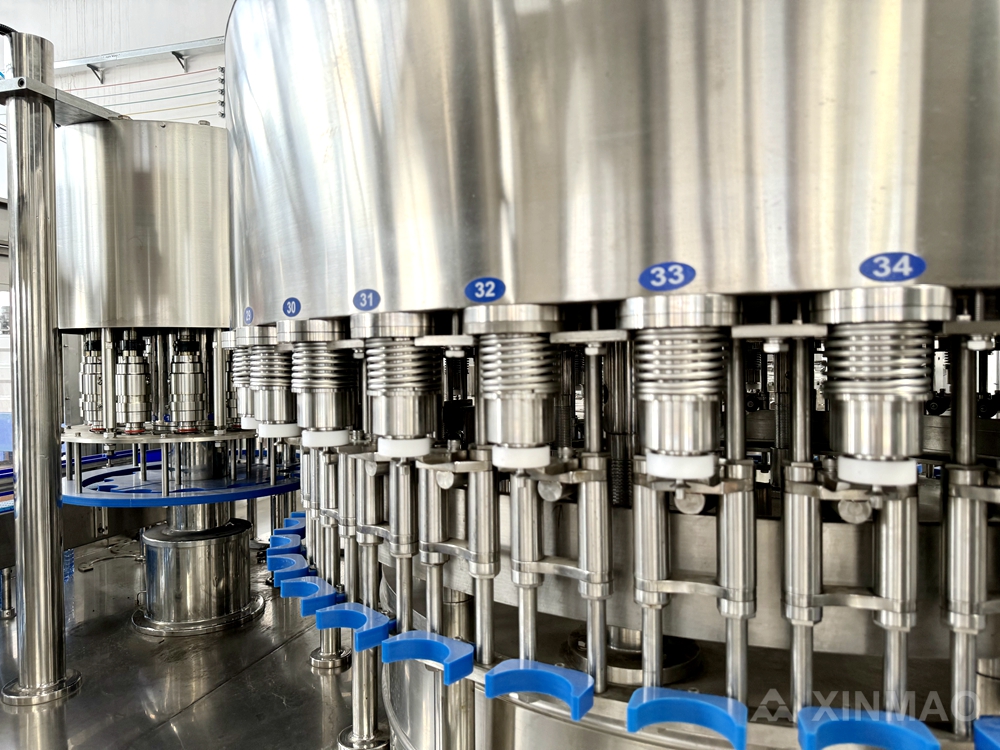
ความแปรผันของความดันบนรางจ่ายตามกลุ่มหัวจ่ายภายใต้การเปิด-ปิดอย่างรวดเร็ว
การสลับวาล์วอย่างรวดเร็วสร้างคลื่นความดันในท่อรวม ขณะที่หัวจ่ายหนึ่งตัวปิดลง ปรากฏการณ์น้ำค้อน (water hammer) จะส่งคลื่นแรงดันผ่านระบบซึ่งส่งผลต่อหัวจ่ายอื่นๆ อย่างไม่สมมาตร เนื่องจากความล่าช้าในการแพร่กระจายของคลื่น หัวจ่ายที่อยู่ตรงกลางมักได้รับแรงดันที่คงที่ ในขณะที่หัวจ่ายที่ปลายทั้งสองข้างจะเผชิญกับการเปลี่ยนแปลงแรงดันที่รุนแรงกว่า ท่อรวมที่มีความยาวและแคบจะยิ่งทำให้ปรากฏการณ์นี้เด่นชัดยิ่งขึ้น ที่อัตราการบรรจุ 10,000 ขวดต่อชั่วโมง—ซึ่งช่วงเวลาการสลับวาล์วลดลงต่ำกว่า 0.3 วินาที—แรงดันไม่สามารถฟื้นตัวกลับสู่ระดับปกติได้ทันก่อนรอบถัดไป แรงดันที่วัดได้อาจผันผวนระหว่าง 0.1–0.2 บาร์ทั่วแนวหัวจ่าย ส่งผลให้ปริมาตรการบรรจุเปลี่ยนแปลงไป 1–2 มิลลิลิตรต่อรอบ การเปลี่ยนแปลงเล็กน้อยนี้เมื่อสะสมเป็นร้อยๆ ขวด จะส่งผลให้ความสม่ำเสมอของการบรรจุลดลงอย่างเห็นได้ชัด
วิธีการแก้ไขรวมถึงการเพิ่มแอคคิวมูเลเตอร์ การเพิ่มเส้นผ่านศูนย์กลางของแมนิโฟลด์ การปรับแต่งช่วงเวลาเปิด-ปิดของวาล์วให้ช้าลงเพื่อลดแรงกระแทก หรือการใช้ระบบชดเชยความดันแบบแยกต่อหัวจ่ายแต่ละตัว หากไม่มีการสมดุลความดัน หัวจ่ายด้านนอกจะส่งของเหลวได้น้อยกว่าค่าที่กำหนดอย่างสม่ำเสมอ ส่งผลให้เกิดรูปแบบการเปลี่ยนระดับของเหลวในภาชนะซ้ำๆ ซึ่งมักถูกวินิจฉัยผิดว่าเป็นข้อผิดพลาดจากการสอบเทียบ ทั้งที่จริงๆ แล้วปรากฏการณ์นี้สะท้อนข้อจำกัดพื้นฐานของระบบไฮดรอลิกภายในแมนิโฟลด์
การสึกหรอของชิ้นส่วนทางกลและการคลาดเคลื่อนของการจัดแนวในองค์ประกอบสำคัญของการบรรจุ
การคลาดเคลื่อนระดับไมโครอันเกิดจากแรงขยายตัวเนื่องจากความร้อน ซึ่งเกิดขึ้นทั่วทั้งแถวหัวจ่ายแบบหลายหัว
สายการบรรจุขวดความเร็วสูงสร้างความร้อนจากไดรฟ์เซอร์โว ปั๊มหมุนเวียน และการเปลี่ยนแปลงอุณหภูมิของผลิตภัณฑ์ หัวจ่ายทำจากสแตนเลสจะขยายตัวประมาณ 17.3 ไมโครเมตรต่อเมตรต่อองศาเซลเซียส ดังนั้นในท่อกลางยาว 2 เมตร การเพิ่มขึ้นของอุณหภูมิ 15 องศาเซลเซียสระหว่างการสตาร์ตเครื่องจะทำให้เกิดการขยายตัวเชิงเส้นประมาณ 0.5 มิลลิเมตร — ซึ่งโดยทั่วไปไม่สม่ำเสมอ เนื่องจากแผ่นยึดและโครงรางที่เย็นกว่าจะจำกัดการขยายตัว ความเคลื่อนไหวแบบต่างกันนี้ทำให้ปลายหัวจ่ายเลื่อนออกจากแนวศูนย์กลางของขวด แม้การเบี่ยงเบนเพียง 0.2 มิลลิเมตรในแนวดิ่งหรือแนวนอนก็สามารถรบกวนลำของของเหลวขณะบรรจุ ส่งผลให้ปริมาตรบรรจุไม่ครบ โฟมเกินขนาด หรือบรรจุล้นเมื่อทำงานที่อัตราเกิน 8,000 ขวดต่อชั่วโมง
การตรวจสอบภาคสนามพบว่าการไม่จัดแนวอย่างละเอียดมักปรากฏหลังจากผ่านกระบวนการปรับอุณหภูมิให้คงที่เป็นเวลา 30–45 นาที และแย่ลงเรื่อย ๆ เมื่อมีการล้างด้วยน้ำร้อนซ้ำหลายรอบ ความสูงของการบรรจุที่ผันแปรมักแสดงให้เห็นก่อนที่จะมีข้อบกพร่องทางกลใด ๆ ที่มองเห็นได้ วิธีแก้ไขประกอบด้วยการปรับแนวหัวจ่ายใหม่ หลัง ก่อนใช้งานจริง และตรวจสอบแรงบิดของแท่งยึดโครง
การยุบตัวถาวรของโอริงและการสึกหรอของซีลในวาล์วเครื่องบรรจุน้ำดื่ม
วาล์วของเครื่องบรรจุของเหลวต้องเปิด-ปิดนับพันครั้งต่อกะ การบีบอัดซ้ำๆ ส่งผลให้เกิดการเปลี่ยนรูปร่างถาวร (compression set) ซึ่งลดแรงยึดแน่นของการปิดผนึก ความร้อนจากกระบวนการฆ่าเชื้อด้วยความร้อน สารเคมีที่ใช้ในการบำบัดน้ำ และการเพิ่มแรงดันอย่างรวดเร็ว ล้วนเร่งการสึกหรอ โดยเฉพาะหลังจากกระบวนการฆ่าเชื้อด้วยความร้อน เมื่อวัสดุสูญเสียความยืดหยุ่นแล้ว ผลิตภัณฑ์จะรั่วไหลผ่านบริเวณที่ปิดผนึก ส่งผลให้ความสม่ำเสมอของการบรรจุลดลง
ข้อมูลการบำรุงรักษาชี้ว่าการสึกหรอของซีลและโอริงเป็นสาเหตุหลักของการเสียหายของอุปกรณ์บรรจุเครื่องดื่ม โดยความแม่นยำในการบรรจุจะคลาดเคลื่อนเกิน ±1% ก่อนที่จะสังเกตรอยรั่วได้ด้วยตาเปล่า การตรวจสอบซีลทุกสัปดาห์และการถอดประกอบวาล์วทุกสามเดือนช่วยตรวจจับอาการแข็งตัว รอยแบน และรอยแตกร้าวขนาดเล็กได้ตั้งแต่ระยะแรก การใช้โอริงที่ผ่านมาตรฐานสำหรับอุตสาหกรรมอาหารและออกแบบให้ทนต่ออุณหภูมิในการทำงานและสารเคมีที่สัมผัส จะช่วยยืดอายุการใช้งาน หาไม่มีการเปลี่ยนทดแทนเชิงรุก ระดับของเหลวในบรรจุภัณฑ์จะไม่สม่ำเสมอต่อเนื่อง แม้หลังจากปรับค่าการสอบเทียบใหม่แล้วก็ตาม
การลดลงของความแม่นยำในการสอบเทียบและข้อจำกัดของระบบควบคุม
การเคลื่อนที่ผิดตำแหน่งของลูกสูบแบบเซอร์โวเกินช่วงความคลาดเคลื่อน ±0.15 มิลลิลิตรเมื่อเวลาผ่านไป
ความแม่นยำในการบรรจุจะลดลงเมื่อความคลาดเคลื่อนของตำแหน่งลูกสูบเซอร์โวเกิน ±0.15 มิลลิลิตร การขยายตัวจากความร้อน แรงเสียดทานของซีล และการเสื่อมคุณภาพของสัญญาณตอบกลับจากเอนโค้เดอร์ จะก่อให้เกิดค่าเบี่ยงเบนเล็กน้อยแต่สะสมกันไปเรื่อย ๆ ตลอดหลายพันรอบการทำงาน แม้ว่าระบบควบคุมแบบปิดวงจรจะสามารถรักษาตำแหน่งเป้าหมายที่สั่งการไว้ได้ แต่ระยะการเคลื่อนที่จริงของลูกสูบจะเปลี่ยนแปลงไปเนื่องจากการเปลี่ยนแปลงของจุดอ้างอิงศูนย์ ผู้ปฏิบัติงานมักไม่สังเกตเห็นปัญหานี้จนกว่าการตรวจสอบน้ำหนักจะระบุว่ามีปริมาณบรรจุน้อยเกินไป หรือปริมาณบรรจุมากเกินไปจนทำให้สูญเสียกำไร
การตรวจสอบตามปกติเทียบกับมาตรฐานอ้างอิงที่สอบเทียบแล้วช่วยลดความเสี่ยงได้ สายการผลิตความเร็วสูงจะได้รับประโยชน์จากการตรวจสอบตำแหน่งในแต่ละกะและการชดเชยค่าเบี่ยงเบนโดยอัตโนมัติ หากปล่อยทิ้งไว้โดยไม่แก้ไข ค่าตั้งต้น 500 มิลลิลิตรอาจคงตัวที่ 500.17 มิลลิลิตร หรือ 499.82 มิลลิลิตร ส่งผลให้อัตราการปฏิเสธเพิ่มขึ้นและประสิทธิภาพของสายการผลิตลดลง
โซลูชันการตรวจสอบอัจฉริยะเพื่อการปรับระดับการบรรจุแบบเรียลไทม์
เซนเซอร์วัดระดับแบบคาปาซิทีฟ เทียบกับตรรกะการบรรจุตามเวลาในสายการบรรจุน้ำดื่มใส่ขวด
เซนเซอร์วัดระดับแบบคาปาซิทีฟวัดความสูงของผลิตภัณฑ์จริงที่หัวจ่ายแต่ละตัว และสั่งปิดวาล์วอย่างแม่นยำเมื่อถึงปริมาตรเป้าหมาย — ชดเชยการเปลี่ยนแปลงแบบเรียลไทม์ที่เกิดจากความแปรผันของแรงดัน ความปั่นป่วน หรือการเคลื่อนตัวเชิงกล ในทางตรงข้าม ระบบเติมตามเวลาจะเปิดวาล์วเป็นระยะเวลาที่ตั้งไว้ล่วงหน้า และสมมุติว่าแรงดันและอัตราการไหลคงที่ เมื่ออัตราการไหลผ่านแมนิโฟลด์เพิ่มขึ้นเกิน 8,000 ขวดต่อชั่วโมง ระบบเติมตามเวลาจะมักทำให้บรรจุไม่เต็มหรือบรรจุล้น เซนเซอร์แบบคาปาซิทีฟให้สัญญาณย้อนกลับเพื่อควบคุมวงจรอย่างครบถ้วน จึงป้องกันงานแก้ไขซ้ำที่สิ้นเปลือง และลดปริมาณผลิตภัณฑ์ที่สูญเสียโดยไม่จำเป็น
คำถามที่พบบ่อย
อะไรเป็นสาเหตุให้พลวัตของการไหลเปลี่ยนแปลงเมื่อเกิน 8,000 ขวดต่อชั่วโมงในสายการบรรจุน้ำดื่ม
เมื่ออัตราการไหลเกิน 8,000 ขวดต่อชั่วโมง ความเร็วของของเหลวจะเพิ่มขึ้นอย่างรวดเร็ว ส่งผลให้เลขเรย์โนลด์เกินจุดเปลี่ยนผ่านจากภาวะการไหลแบบลามินาร์ไปเป็นภาวะการไหลแบบปั่นป่วน ปัจจัยต่าง ๆ เช่น มุมโค้งที่แหลมคม รูเปิดขนาดเล็ก และการเปิดวาล์วอย่างรวดเร็ว จะยิ่งทวีความรุนแรงของการเปลี่ยนแปลงนี้ จนนำไปสู่ระดับของเหลวที่ไม่สม่ำเสมอ
การเกิดฟองอากาศ (cavitation) ส่งผลต่อความสม่ำเสมอของการบรรจุอย่างไร
การเกิดฟองอากาศ (Cavitation) เกิดขึ้นเมื่อความดันในบริเวณท้องถิ่นลดลงต่ำกว่าความดันไอของน้ำ ทำให้เกิดฟองไอน้ำซึ่งจะยุบตัวอย่างรุนแรงในบริเวณด้านปลายน้ำ ส่งผลให้เกิดการรบกวนที่ลดความแม่นยำของการจ่ายปริมาตรอย่างสม่ำเสมอ และก่อให้เกิดการสึกหรอเชิงกลกับวาล์วและหัวจ่าย
เหตุใดหัวจ่ายแบบแถว (nozzle banks) จึงไม่อยู่ในแนวเดียวกันระหว่างการบรรจุที่ความเร็วสูง
การขยายตัวจากความร้อนที่เกิดจากแหล่งความร้อน เช่น ไดรฟ์เซอร์โวและปั๊ม อาจทำให้เกิดการเคลื่อนที่แบบไม่เท่ากันทั่วทั้งแถวของหัวจ่าย ส่งผลให้ปลายหัวจ่ายเลื่อนออกจากแกนกลางของขวด การไม่อยู่ในแนวเดียวกันนี้จะรบกวนลำของของเหลวขณะบรรจุ และส่งผลเสียต่อความสม่ำเสมอ
ความแปรผันของความดันในท่อรวม (manifold) มีผลต่อระดับการบรรจุอย่างไร
คลื่นความดันที่เกิดจากการเปิด-ปิดวาล์วอย่างรวดเร็ว จะทำให้เกิดความดันในท่อรวมไม่สม่ำเสมอทั่วทั้งแถวของหัวจ่าย ส่งผลให้ปริมาตรการบรรจุไม่สม่ำเสมอ โดยเฉพาะหัวจ่ายที่อยู่ปลายแถว จึงจำเป็นต้องใช้แนวทางแก้ไข เช่น ถังสะสมความดัน (accumulators) หรือระบบชดเชยความดันสำหรับแต่ละหัวจ่ายแยกต่างหาก
มีวิธีใดบ้างที่ช่วยปรับปรุงความสม่ำเสมอของการบรรจุที่ความเร็วสูง
วิธีการหลักประกอบด้วยการปรับแต่งรูปทรงของหัวจ่ายให้มีประสิทธิภาพ การติดตั้งอุปกรณ์ลดการหมุนวนของของไหล การบำรุงรักษาซีลและวาล์วอย่างสม่ำเสมอ การปรับแนวแถวหัวจ่ายใหม่หลังจากที่ระบบมีความเสถียรทางอุณหภูมิ และการใช้เซ็นเซอร์วัดระดับแบบคาปาซิทีฟเพื่อปรับค่าแบบเรียลไทม์
ระบบที่ใช้ตรรกะการเติมตามเวลา มีความน่าเชื่อถือเพียงใดสำหรับสายการผลิตความเร็วสูง
ระบบที่ใช้ตรรกะการเติมตามเวลาอาจประสบปัญหาจากความไม่สม่ำเสมอที่เกิดจากแรงกระเพื่อมและการแปรผันของแรงดันในท่อรวม ขณะที่เซ็นเซอร์วัดระดับแบบคาปาซิทีฟให้การปรับค่าที่แม่นยำกว่า เนื่องจากวัดความสูงที่แท้จริงของผลิตภัณฑ์โดยตรง และรับประกันการปิดวาล์วอย่างแม่นยำ
สารบัญ
-
พลศาสตร์ของการไหลและความไม่เสถียรของแรงดันที่ความเร็วสูง
- การล้มสลายของการไหลแบบชั้น (laminar flow) และการเกิดการไหลแบบปั่นป่วน (turbulence) เมื่อความเร็วเกิน 8,000 ขวดต่อชั่วโมง (BPH)
- การเกิดฟองอากาศ (cavitation) และการปนของอากาศ (air entrainment) ที่รบกวนการจ่ายปริมาตรอย่างสม่ำเสมอ
- ความแปรผันของความดันบนรางจ่ายตามกลุ่มหัวจ่ายภายใต้การเปิด-ปิดอย่างรวดเร็ว
- การสึกหรอของชิ้นส่วนทางกลและการคลาดเคลื่อนของการจัดแนวในองค์ประกอบสำคัญของการบรรจุ
- การลดลงของความแม่นยำในการสอบเทียบและข้อจำกัดของระบบควบคุม
- โซลูชันการตรวจสอบอัจฉริยะเพื่อการปรับระดับการบรรจุแบบเรียลไทม์
-
คำถามที่พบบ่อย
- อะไรเป็นสาเหตุให้พลวัตของการไหลเปลี่ยนแปลงเมื่อเกิน 8,000 ขวดต่อชั่วโมงในสายการบรรจุน้ำดื่ม
- การเกิดฟองอากาศ (cavitation) ส่งผลต่อความสม่ำเสมอของการบรรจุอย่างไร
- เหตุใดหัวจ่ายแบบแถว (nozzle banks) จึงไม่อยู่ในแนวเดียวกันระหว่างการบรรจุที่ความเร็วสูง
- ความแปรผันของความดันในท่อรวม (manifold) มีผลต่อระดับการบรรจุอย่างไร
- มีวิธีใดบ้างที่ช่วยปรับปรุงความสม่ำเสมอของการบรรจุที่ความเร็วสูง
- ระบบที่ใช้ตรรกะการเติมตามเวลา มีความน่าเชื่อถือเพียงใดสำหรับสายการผลิตความเร็วสูง