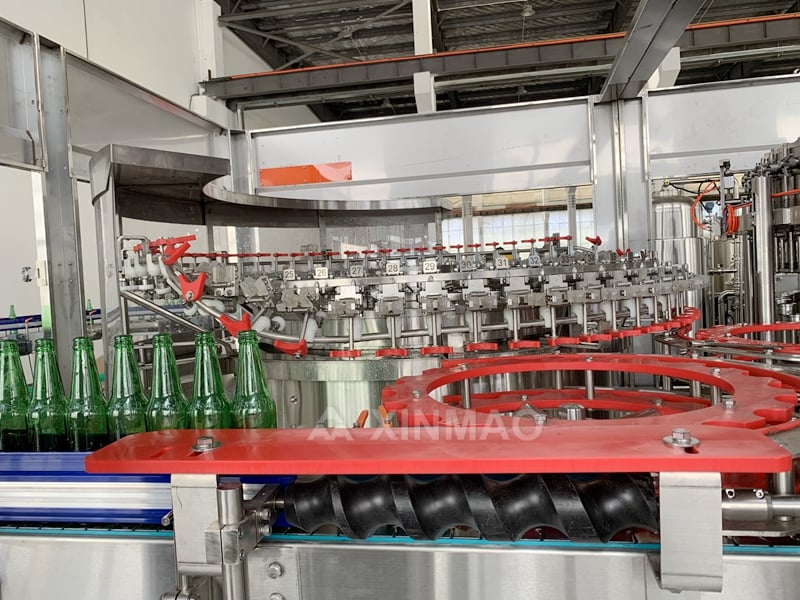
เกินกว่าราคาป้าย: ค่าใช้จ่ายที่ซ่อนอยู่ส่งผลให้ต้นทุนรวมในการเป็นเจ้าของ (TCO) ของเครื่องบรรจุเครื่องดื่มสูงขึ้นอย่างไร
ค่าใช้จ่ายในการบำรุงรักษาโดยตรง: สัญญาบริการ ชิ้นส่วนอะไหล่ และค่าแรงตลอดอายุการใช้งาน 5 ปี
ต้นทุนรวมในการถือครอง (TCO) เริ่มต้นด้วยต้นทุนการบำรุงรักษาโดยตรง ซึ่งมักไม่ปรากฏในใบเสนอราคาเบื้องต้นสำหรับอุปกรณ์บรรจุเครื่องดื่ม โดยสัญญาให้บริการมักครอบคลุมการเข้าตรวจสอบเชิงป้องกัน การปรับค่าเทียบเคียง และการตอบสนองแบบเร่งด่วน — แต่ค่าธรรมเนียมรายปีมักเพิ่มขึ้น 6–10% หลังจากปีแรก ชิ้นส่วนอะไหล่ เช่น หัวจ่าย ซีล และแหวนสึกหรอ อาจเพิ่มค่าใช้จ่าย 12,000–25,000 ดอลลาร์สหรัฐภายในห้าปี หากโรงงานไม่เก็บอะไหล่สำคัญไว้ใช้งานเองภายในสถานที่ แรงงานเป็นปัจจัยเพิ่มอีกประการหนึ่ง: ช่างเทคนิคสองคนใช้เวลาหกชั่วโมงต่อสัปดาห์ในการบำรุงรักษาตามปกติ ที่อัตราค่าแรง 45–65 ดอลลาร์สหรัฐต่อชั่วโมง จะเท่ากับค่าใช้จ่าย 28,000–40,000 ดอลลาร์สหรัฐต่อปี การติดตั้ง การฝึกอบรม และการรับรองความถูกต้องเพิ่มมูลค่า 10–15% ให้กับราคาเครื่องจักร ในขณะที่พลังงาน แรงงาน และการบำรุงรักษารวมกันแล้วกินสัดส่วน 15–25% ของมูลค่าเครื่องจักรต่อปี การละเลยรายการค่าใช้จ่ายเหล่านี้อาจทำให้ TCO ภายในห้าปีสูงขึ้นเป็นสองเท่าหรือสามเท่าเมื่อเทียบกับราคาป้าย
การสูญเสียการผลิตทางอ้อม: ความคลาดเคลื่อนในการบรรจุ ฟองเกินขนาด และการหยดจากซีลที่สึกหรอหรือเซนเซอร์ที่ไม่ได้รับการปรับค่าเทียบเคียง
ซีลที่สึกหรอและเซนเซอร์ที่ไม่ได้รับการปรับค่าให้แม่นยำทำให้เกิดการสูญเสียในการผลิตที่ไม่ปรากฏในใบงานบำรุงรักษาเลย ตัวอย่างเช่น ซีลของก้านจ่ายของเหลวที่รั่วเพียงตัวเดียวบนเครื่องจ่ายของเหลวแบบ 24 หัว จะสูญเสียของเหลวหลายลิตรต่อหนึ่งกะ (8 ชั่วโมง) — และยังทำให้ผิวนอกของขวดปนเปื้อนด้วย เซนเซอร์วัดระดับหรือมิเตอร์วัดอัตราการไหลที่ไม่ได้รับการปรับค่าให้แม่นยำจะทำให้บรรจุเกินหรือบรรจุไม่พอ ส่วนฟองที่เกิดขึ้นบ่อยครั้งนั้นมักเกิดจากวาล์วควบคุมแรงดันย้อนกลับที่สึกหรอ การไหลที่ปั่นป่วน หรือความเร็วในการบรรจุที่ไม่เหมาะสม ซึ่งส่งผลให้ปริมาตรใช้งานจริงของภาชนะลดลง และทำให้สายการผลิตทั้งหมดช้าลง สำหรับสายการผลิตที่สามารถบรรจุได้ 12,000 ภาชนะต่อชั่วโมง การเปลี่ยนแปลงของปริมาตรการบรรจุเพียง 0.2% จะสูญเสียผลิตภัณฑ์เทียบเท่ากับภาชนะประมาณ 190 ใบต่อหนึ่งกะ การสูญเสียเหล่านี้มักถูกจัดประเภทผิดว่าเป็นความแปรปรวนของวัตถุดิบ แทนที่จะเป็นปัญหาสภาพของอุปกรณ์ จึงทำให้การดำเนินการแก้ไขล่าช้า ภายในระยะเวลาห้าปี การสูญเสียทางอ้อมเช่นนี้อาจสูงกว่าต้นทุนชิ้นส่วนโดยตรง
เศรษฐศาสตร์ของการหยุดทำงาน: การสูญเสียรายชั่วโมงจากการผลิตหยุดชะงักและการใช้แรงงานในการวิเคราะห์หาสาเหตุ (1,200–3,500 ดอลลาร์สหรัฐต่อชั่วโมง)
การหยุดทำงานโดยไม่ได้วางแผนไว้สำหรับอุปกรณ์บรรจุเครื่องดื่มความเร็วสูง มักมีค่าใช้จ่ายอยู่ที่ 1,200–3,500 ดอลลาร์สหรัฐต่อชั่วโมง ตามเกณฑ์อ้างอิงการหยุดทำงานในปี 2026 สำหรับสายการบรรจุภัณฑ์เครื่องดื่ม สายการผลิตน้ำที่สามารถบรรจุได้ 10,000 ขวดต่อชั่วโมง อาจสูญเสียรายได้ถึง 1,200 ดอลลาร์สหรัฐต่อชั่วโมง ในขณะที่สายการผลิตเครื่องดื่มคาร์บอนเนตที่บรรจุได้ 24,000 กระป๋องต่อชั่วโมง อาจสูญเสียเกิน 3,500 ดอลลาร์สหรัฐต่อชั่วโมง ค่าแรงสำหรับการวิเคราะห์และแก้ไขปัญหายังเพิ่มค่าใช้จ่ายให้สูงขึ้นอีก: วิศวกรควบคุมระบบระดับอาวุโส หรือบริการสนับสนุนระยะไกลจากผู้ขาย มักเรียกเก็บค่าบริการ 100–300 ดอลลาร์สหรัฐต่อชั่วโมง และการสืบหาสาเหตุหลักของปัญหามักใช้เวลา 4–8 ชั่วโมงเป็นประจำ ตัวอย่างเช่น การหยุดการผลิตเป็นเวลา 90 นาที ที่มีอัตรากำไรขั้นต้น 2,000 ดอลลาร์สหรัฐต่อชั่วโมง บวกกับวิศวกรสองท่านทำงานรวม 4 ชั่วโมง ที่คิดค่าแรง 75 ดอลลาร์สหรัฐต่อชั่วโมง ทำให้เกิดค่าใช้จ่ายรวม 3,600 ดอลลาร์สหรัฐ เนื่องจากค่าใช้จ่ายเหล่านี้มักไม่ปรากฏในงบประมาณด้านการบำรุงรักษา จึงมักแสดงออกมาในงบกำไรขาดทุนรายเดือนในรูปแบบของความแปรผันที่ไม่สามารถอธิบายได้ เมื่อสะสมไปเป็นระยะเวลาห้าปี การหยุดการผลิตสั้นๆ ซ้ำๆ อาจสร้างความสูญเสียรวมเป็นหลักแสนดอลลาร์สหรัฐ แม้จะไม่มีชิ้นส่วนสำคัญใดล้มเหลวเลยก็ตาม
ข้อกำหนดด้านการทำความสะอาด: วิธีที่ขั้นตอน CIP ส่งผลให้ความถี่ในการบำรุงรักษาอุปกรณ์บรรจุเครื่องดื่มและค่าแรงเพิ่มสูงขึ้น
การกัดกร่อนด้วยสารเคมี การเสื่อมสภาพของปะเก็น และการสะสมสิ่งสกปรกที่วาล์วในสภาพแวดล้อมที่ต้องใช้กระบวนการล้างแบบ CIP อย่างเข้มข้น
การกัดกร่อนจากสารเคมี การเสื่อมสภาพของซีลยาง และการสะสมสิ่งสกปรกที่วาล์ว คือปัจจัยแฝงที่เพิ่มต้นทุนโดยไม่ปรากฏชัดในอุปกรณ์บรรจุเครื่องดื่มที่ต้องใช้ระบบล้างภายใน (CIP) อย่างเข้มข้น คราบเหลือทิ้งจากน้ำตาล ใยพืช ยีสต์ และคราบเบียร์สโตน ทำให้ระบบบรรจุเกิดความผิดพลาดได้ง่ายขึ้น โดยเฉพาะภายใต้การล้างด้วยด่างเข้มข้น การล้างด้วยกรด และการฆ่าเชื้อด้วยความร้อนซ้ำๆ กระบวนการเหล่านี้สร้างแรงกดดันต่อพื้นผิวสแตนเลส ซีลยาง และที่นั่งของวาล์วซ้ำแล้วซ้ำเล่า ทำให้ซีลยางบวม แห้ง และแตกร้าวหลังถูกสัมผัสซ้ำๆ ส่งผลให้สูญเสียความสามารถในการยืดหดกลับ (compression set) และเกิดการรั่วซึมแบบช้าๆ ซึ่งกระทบต่อความแม่นยำในการบรรจุและประสิทธิภาพการควบคุมจุลินทรีย์ วาล์วแบบไดอะแฟรมและวาล์วแบบที่นั่งมักสะสมฟิล์มแร่ธาตุ เช่น คราบเบียร์สโตนและแคลเซียมออกซาเลต จนไม่สามารถปิดสนิทได้เต็มที่ ส่งผลให้ต้องซ่อมบำรุงใหม่บ่อยขึ้น หากอุณหภูมิ ความเร็วของการไหล หรือความเข้มข้นของสารเคมีในระบบ CIP เคลื่อนออกจากขอบเขตที่กำหนด สิ่งสกปรกจะสะสมเร็วขึ้น จนการทำความสะอาดตามปกติกลายเป็นสาเหตุของงานซ่อมแซมฉุกเฉิน การตรวจสอบสภาพซีลและระยะการเคลื่อนที่ของวาล์วหลังแต่ละรอบการล้าง จึงช่วยตรวจจับการเสื่อมสภาพตั้งแต่ระยะแรก ก่อนที่ปัญหาด้านการทำความสะอาดจะลุกลามจนหยุดสายการผลิตได้
การถอดชิ้นส่วน การตรวจสอบ และการจัดทำเอกสารตามข้อกำหนดของหน่วยงานกำกับดูแล ซึ่งใช้เวลาเพิ่มขึ้น 1.5–2.5 ชั่วโมงต่อกะ
การถอดชิ้นส่วน การตรวจสอบ และการจัดทำเอกสารตามข้อกำหนดทางกฎหมาย เพิ่มภาระงานให้กับการบำรุงรักษาที่เกี่ยวข้องกับการทำความสะอาด อยู่ที่ ๑.๕–๒.๕ ชั่วโมงต่อกะปฏิบัติงาน บนสายบรรจุความเร็วสูง แม้ระบบล้างอัตโนมัติ (CIP) จะทำงานเสร็จสมบูรณ์โดยไม่มีสัญญาณเตือน ผู้ปฏิบัติงานก็ยังจำเป็นต้องถอดหัวบรรจุบางส่วนออก นำตัวอย่างด้วยสำลีก้าน (swab samples) และยืนยันว่าไม่มีคราบผลิตภัณฑ์ตกค้างหรือไบโอฟิล์มเกิดขึ้น ตามกฎด้านความปลอดภัยของอาหาร ซึ่งรวมถึง พระราชบัญญัติการปรับปรุงความปลอดภัยด้านอาหาร (FSMA) มาตรฐานสุขอนามัย ๓-A และแนวทางของกลุ่มวิศวกรรมและออกแบบด้านสุขอนามัยยุโรป (EHEDG) ทุกรอบการล้างจะต้องสามารถติดตามได้: ความเข้มข้นของสารเคมี อุณหภูมิ อัตราการไหล ระยะเวลาของรอบการล้าง และการดำเนินการแก้ไข ล้วนต้องผ่านการทบทวนและลงนามรับรอง กระบวนการตรวจสอบนี้จะเกิดซ้ำหลังการเปลี่ยนผลิตภัณฑ์ การเปลี่ยนสารก่อภูมิแพ้ หรือเมื่อเกิดความผิดปกติใดๆ ก็ตาม แรงงานที่ใช้ในขั้นตอนนี้มักถูกจัดสรรงบประมาณไว้ภายใต้งบด้านการทำความสะอาด มากกว่าจะระบุไว้ในใบงานบำรุงรักษา — ทั้งที่จริงแล้ว งานนี้ใช้เวลาของช่างเทคนิคผู้มีทักษะ ทำให้การเริ่มต้นเดินเครื่องสายการผลิตช้าลง และอาจเพิ่มเวลาทำงานล่วงเวลาเมื่อเกิดข้อผิดพลาดในการจัดทำเอกสาร จนต้องล้างซ้ำหรือยืดระยะเวลาหยุดพักการผลิต

การสึกหรอของชิ้นส่วนสำคัญ: วาล์ว ซีล ปั๊ม และเซ็นเซอร์ ซึ่งเป็นต้นเหตุหลักของค่าใช้จ่ายที่เกิดซ้ำในอุปกรณ์บรรจุเครื่องดื่ม
ความล้มเหลวของซีลและวาล์วแบบไดอะแฟรม: การรั่วไหล ความเสี่ยงของการปนเปื้อนข้ามกัน และการเพิ่มขึ้นร้อยละ 40 ของงานบำรุงรักษาที่ไม่ได้วางแผนไว้
ซีลและวาล์วไดอะแฟรมเป็นหนึ่งในชิ้นส่วนที่ต้องเปลี่ยนบ่อยที่สุดในอุปกรณ์บรรจุเครื่องดื่ม — ทำหน้าที่ควบคุมการไหลของผลิตภัณฑ์ ความแม่นยำในการบรรจุ และการแยกเชิงสุขอนามัย พอซีลจากวัสดุอีลาสโตเมอร์ โอริง และที่นั่งวาล์วสึกหรอ รอยรั่วเล็กๆ มักเกิดขึ้นบ่อย ซึ่งเพิ่มความเสี่ยงของการปนเปื้อนข้ามและสูญเสียผลิตภัณฑ์ สำหรับสายการผลิตที่บรรจุเครื่องดื่มคาร์บอเนตหรือบรรจุแบบร้อน วาล์วไดอะแฟรมที่สึกหรอยังอาจก่อให้เกิดฟอง ความไม่เสถียรของแรงดัน และปริมาตรการบรรจุที่ไม่แม่นยำ บันทึกการบำรุงรักษาจากกระบวนการผลิตความเร็วสูงแสดงว่า การละเลยการสึกหรอของซีลและไดอะแฟรมทำให้การบำรุงรักษาฉุกเฉินเพิ่มขึ้นได้สูงสุดถึงร้อยละสี่สิบ การซ่อมแซมฉุกเฉินจำเป็นต้องหยุดสายการผลิตชั่วคราว และเวลาที่หยุดทำงานโดยไม่ได้วางแผนไว้ส่งผลให้เกิดค่าใช้จ่ายสูงกว่าการเปลี่ยนชิ้นส่วนตามตารางที่กำหนดไว้มากนัก การตรวจสอบเป็นประจำทุก 12 ถึง 18 เดือนช่วยให้ตรวจพบอาการแข็งตัว แตกร้าว หรือการกัดเซาะก่อนที่จะเกิดความล้มเหลวจริง — ลดเหตุการณ์การปนเปื้อนและรักษาระดับความแม่นยำในการบรรจุให้คงที่
ผลกระทบของกลยุทธ์การบำรุงรักษา: ทำไมแนวทางแบบคาดการณ์ล่วงหน้าและแนวทางที่เน้นความน่าเชื่อถือจึงช่วยลดต้นทุนอุปกรณ์บรรจุเครื่องดื่มในระยะยาว
ผลตอบแทนจากการลงทุนแบบป้องกันเทียบกับแบบทำนายล่วงหน้า: การวิเคราะห์การสั่นสะเทือนและการติดตามการคลาดเคลื่อนของเซ็นเซอร์ช่วยลดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ได้ 37%
การบำรุงรักษาเชิงป้องกันดำเนินการตามช่วงเวลาที่กำหนดไว้แน่นอน—แต่มักจะเปลี่ยนชิ้นส่วนเร็วกว่าที่จำเป็น หรือไม่สามารถตรวจจับการสึกหรอในระยะแรกได้ระหว่างการตรวจสอบ ขณะที่แนวทางเชิงทำนายล่วงหน้าใช้การวิเคราะห์การสั่นสะเทือนและการติดตามการคลาดเคลื่อนของเซ็นเซอร์เพื่อแจ้งเตือนเมื่อวาล์ว ปั๊ม และซีลเริ่มเสื่อมสภาพ ก่อน พวกเขาล้มเหลว กลยุทธ์ที่อิงตามสภาพการใช้งานนี้ช่วยลดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ได้ถึง 37% และลดต้นทุนการบำรุงรักษาได้สูงสุดถึง 30% ตามผลการศึกษาในโรงงานล่าสุด สถานที่ที่ใช้ระบบตรวจสอบตามสภาพการใช้งานยังสามารถทำให้อายุการใช้งานของอุปกรณ์ยาวนานขึ้นถึง 85% เมื่อเทียบกับโปรแกรมซ่อมแซมแบบตอบสนองเหตุการณ์ ตามคู่มือการบำรุงรักษาเครื่องบรรจุเครื่องดื่ม ค.ศ. 2026 แทนที่จะเปลี่ยนซีลตามตารางเวลาประจำปี เจ้าหน้าที่เทคนิคจะติดตามลักษณะเฉพาะของการสั่นสะเทือนและแนวโน้มการเปลี่ยนแปลงของน้ำหนักการบรรจุอย่างใกล้ชิด จากนั้นจึงจัดกำหนดเวลาการดำเนินงานเฉพาะเมื่อจำเป็นเท่านั้น วิธีนี้ช่วยลดคำสั่งซื้ออะไหล่ฉุกเฉิน รักษาความแม่นยำในการบรรจุ และหลีกเลี่ยงต้นทุนแฝงจากการจ้างแรงงานที่ไม่จำเป็น สำหรับสายการบรรจุ การบำรุงรักษาเชิงพยากรณ์เปลี่ยนการบำรุงรักษาที่ดำเนินไปอย่างต่อเนื่องจากค่าใช้จ่ายคงที่ให้กลายเป็นการลงทุนที่ควบคุมได้และขับเคลื่อนด้วยข้อมูล ซึ่งช่วยลด TCO และเพิ่มประสิทธิภาพการใช้งานของสายการผลิตให้สูงสุด
คำถามที่พบบ่อย
TCO (ต้นทุนรวมตลอดอายุการใช้งาน) ของอุปกรณ์บรรจุเครื่องดื่มคืออะไร
ต้นทุนรวมในการเป็นเจ้าของ (TCO) หมายถึง ต้นทุนทั้งหมดที่เกี่ยวข้องกับการเป็นเจ้าของและดำเนินงานอุปกรณ์บรรจุเครื่องดื่มตลอดอายุการใช้งาน ซึ่งรวมถึงค่าใช้จ่ายโดยตรง เช่น การบำรุงรักษา ชิ้นส่วนสำรอง และค่าแรง รวมทั้งค่าใช้จ่ายทางอ้อม เช่น ค่าเสียโอกาสจากการหยุดทำงานและสูญเสียการผลิต
สัญญาให้บริการมีส่วนช่วยต่อ TCO อย่างไร
สัญญาให้บริการครอบคลุมการบำรุงรักษาเชิงป้องกัน การสอบเทียบ และการตอบสนองแบบเร่งด่วนสำหรับอุปกรณ์บรรจุเครื่องดื่ม อย่างไรก็ตาม ค่าเบี้ยประกันรายปีมักเพิ่มขึ้นตามระยะเวลา ทำให้ต้นทุนในการเป็นเจ้าของระยะยาวสูงขึ้น
ต้นทุนที่ซ่อนเร้นทั่วไปในการบำรุงรักษาอุปกรณ์บรรจุเครื่องดื่มมีอะไรบ้าง
ต้นทุนที่ซ่อนเร้นประกอบด้วย ค่าเปลี่ยนชิ้นส่วนสำรอง ค่าแรงสำหรับการดูแลรักษาตามปกติ ค่าสูญเสียการผลิตทางอ้อมจากส่วนประกอบที่สึกหรอ และค่าใช้จ่ายที่เกิดจากการหยุดทำงานโดยไม่ได้วางแผนไว้
เหตุใดการบำรุงรักษาเชิงพยากรณ์จึงดีกว่าการบำรุงรักษาเชิงป้องกัน
การบำรุงรักษาเชิงพยากรณ์ใช้การตรวจสอบสภาพจริงเพื่อตรวจจับการเสื่อมสภาพของชิ้นส่วนก่อนที่จะเกิดความล้มเหลว แนวทางนี้ช่วยลดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ได้สูงสุดถึงร้อยละ 37 และลดต้นทุนการเปลี่ยนชิ้นส่วนที่ไม่จำเป็น
สภาพแวดล้อมที่มีกระบวนการ CIP อย่างเข้มข้นสร้างความท้าทายอะไรบ้าง
สภาพแวดล้อม CIP ต้องทำความสะอาดบ่อยครั้ง ซึ่งอาจทำให้เกิดการกัดกร่อนจากสารเคมี การเสื่อมสภาพของปะเก็น และการสะสมสิ่งสกปรกภายในวาล์ว ปัญหาเหล่านี้ส่งผลให้ต้องบำรุงรักษาบ่อยขึ้นและเพิ่มต้นทุน
สารบัญ
-
เกินกว่าราคาป้าย: ค่าใช้จ่ายที่ซ่อนอยู่ส่งผลให้ต้นทุนรวมในการเป็นเจ้าของ (TCO) ของเครื่องบรรจุเครื่องดื่มสูงขึ้นอย่างไร
- ค่าใช้จ่ายในการบำรุงรักษาโดยตรง: สัญญาบริการ ชิ้นส่วนอะไหล่ และค่าแรงตลอดอายุการใช้งาน 5 ปี
- การสูญเสียการผลิตทางอ้อม: ความคลาดเคลื่อนในการบรรจุ ฟองเกินขนาด และการหยดจากซีลที่สึกหรอหรือเซนเซอร์ที่ไม่ได้รับการปรับค่าเทียบเคียง
- เศรษฐศาสตร์ของการหยุดทำงาน: การสูญเสียรายชั่วโมงจากการผลิตหยุดชะงักและการใช้แรงงานในการวิเคราะห์หาสาเหตุ (1,200–3,500 ดอลลาร์สหรัฐต่อชั่วโมง)
- ข้อกำหนดด้านการทำความสะอาด: วิธีที่ขั้นตอน CIP ส่งผลให้ความถี่ในการบำรุงรักษาอุปกรณ์บรรจุเครื่องดื่มและค่าแรงเพิ่มสูงขึ้น
- การสึกหรอของชิ้นส่วนสำคัญ: วาล์ว ซีล ปั๊ม และเซ็นเซอร์ ซึ่งเป็นต้นเหตุหลักของค่าใช้จ่ายที่เกิดซ้ำในอุปกรณ์บรรจุเครื่องดื่ม
- ผลกระทบของกลยุทธ์การบำรุงรักษา: ทำไมแนวทางแบบคาดการณ์ล่วงหน้าและแนวทางที่เน้นความน่าเชื่อถือจึงช่วยลดต้นทุนอุปกรณ์บรรจุเครื่องดื่มในระยะยาว
-
คำถามที่พบบ่อย
- TCO (ต้นทุนรวมตลอดอายุการใช้งาน) ของอุปกรณ์บรรจุเครื่องดื่มคืออะไร
- สัญญาให้บริการมีส่วนช่วยต่อ TCO อย่างไร
- ต้นทุนที่ซ่อนเร้นทั่วไปในการบำรุงรักษาอุปกรณ์บรรจุเครื่องดื่มมีอะไรบ้าง
- เหตุใดการบำรุงรักษาเชิงพยากรณ์จึงดีกว่าการบำรุงรักษาเชิงป้องกัน
- สภาพแวดล้อมที่มีกระบวนการ CIP อย่างเข้มข้นสร้างความท้าทายอะไรบ้าง