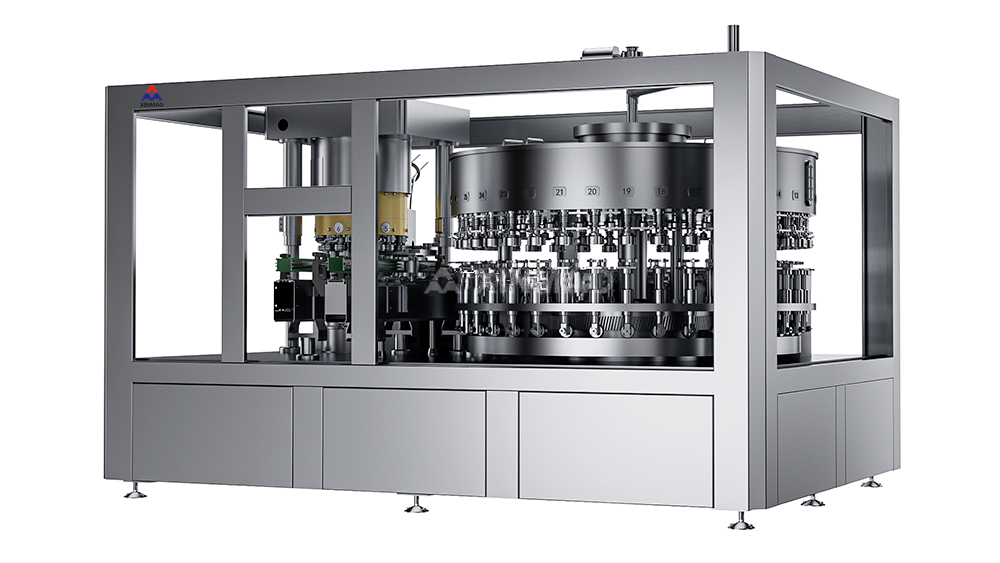
Первоначальные инвестиции: капитальные затраты на оборудование для розлива в алюминиевые и ПЭТ-банки
Капитальные затраты запускают отсчёт срока окупаемости. Согласно анализу систем розлива за 2026 год, стоимость роторного оборудования для розлива в алюминиевые банки производительностью 150 единиц в минуту составляет в среднем 385 000 долларов США, тогда как стоимость сопоставимой линейной системы для розлива в ПЭТ-банки — в среднем 260 000 долларов США. Системы для алюминиевых банок имеют премию по первоначальной стоимости в размере 18–35 % из-за применения передовых систем регулирования давления, встроенных закаточных устройств и требований к обращению с жёсткими банками.
| Фактор стоимости | Алюминиевая банка для заполнения | Оборудование для розлива в ПЭТ-банки |
|---|---|---|
| Стоимость базового оборудования | $280k–$420k | $190k–$310k |
| Вспомогательные системы (ополаскиватели, установки рекуперации CO₂) | +$65k | +$40k |
| Установка и калибровка | 120–160 человеко-часов | 80–120 часов рабочего времени |
| Диапазон общей стоимости установленного оборудования | 345 000–485 000 долларов США | 230 000–350 000 долларов США |
Для средней линии по производству напитков базовое оборудование для розлива в алюминиевые банки может обойтись примерно на 125 000 долларов США дороже, чем аналогичное оборудование для ПЭТ-банок; кроме того, монтаж алюминиевого оборудования требует дополнительно около 40 человеко-часов. Общая стоимость установки оборудования для розлива в алюминиевые банки может достигать 485 000 долларов США, тогда как для ПЭТ-банок она обычно остаётся ниже 350 000 долларов США (без учёта расходов на подключение коммуникаций, конвейеров и подготовку площадки). Эти различия зависят от скорости розлива, уровня автоматизации, а также от того, используются ли готовые ёмкости или моноблоки типа «выдув-наполнение-закупорка».
Для стартапов более низкая стоимость входа при использовании ПЭТ позволяет ускорить вывод продукции на рынок и снизить начальную финансовую нагрузку. Однако одних капитальных затрат недостаточно: также необходимо учитывать уровень брака, частоту технического обслуживания закаточных машин и стабильность поставок тары. Более низкая цена покупки не гарантирует более быстрой окупаемости, если после ввода в эксплуатацию возрастут потери материала или незапланированные простои. Условия финансирования и местные ставки заработной платы могут увеличить или сократить первоначальную разницу на 5–10 %.
Эксплуатационные показатели: производительность, гибкость и время безотказной работы линий розлива в банки
Эксплуатационные показатели определяют, обеспечивает ли линия по упаковке стабильный выпуск продукции или превращается в «узкое место». Для машин по наполнению алюминиевых и PET-банок производительность, гибкость смены форматов и время безотказной работы напрямую влияют на распределение трудовых ресурсов, загрузку линии и сроки окупаемости. Сбалансированная пара «наполнитель–закаточная машина» предотвращает образование задержек и поддерживает целевой выпуск. Отраслевые эталонные данные за 2026 год показывают, что высокоскоростные роторные наполнители для жёстких алюминиевых банок часто достигают 1200–2000 банок в минуту, тогда как гибкие многоформатные линии работают со скоростью 300–600 банок в минуту в зависимости от вязкости и уровня газации.
Скорость линии и эффективность смены формата при производстве напитков
Скорость линии не является статической, она зависит от материала контейнера, объема наполнения и типа продукта. Стабильные боковые стенки из алюминия поддерживают высокую скорость конвейера и высокую скорость заполнения. PET более легкая, более сжимаемая структура требует контролируемой обработки и может работать на 515% медленнее на сопоставимых конфигурациях наполнителя-шима (2026 эталон отрасли упаковки). Сервоприводные наполнители с автоматическим управлением рецептами сокращают этот пробел.
Эффективность изменения формата также имеет решающее значение: скоростные рельсы, заполнительные клапаны и регулировка звездокола без инструмента могут сократить время смены с 30 до 45 минут до менее 10 минут. Эта гибкость позволяет производителям переключаться между алюминиевой и ПЭТ упаковкамиили между несколькими размерами банок, не жертвуя рабочим временем. Заводы, в которых приоритет отдается коротким переменам и сбалансированному сроку наполнения и шва, обычно достигают общей эффективности оборудования (OEE) на 510 процентных пунктов выше, чем менее гибкие линии.
Общая стоимость владения линиями для наполнения банок: техническое обслуживание, энергопотребление и трудозатраты
Первоначальная цена покупки — лишь один из компонентов расчёта рентабельности инвестиций. Для линий наполнения банок наибольший вклад в долгосрочные затраты вносят энергопотребление, техническое обслуживание и прямые трудозатраты. Современные высокоскоростные системы потребляют от 60 до 170 кВт в зависимости от производственной мощности; при типичных промышленных тарифах на электроэнергию годовые расходы на неё могут достигать 23 000 долларов США. Потребление энергии в большей степени зависит от скорости линии и уровня автоматизации, чем от материала тары — поэтому при сравнении следует ориентироваться на местные тарифы на электроэнергию и график работы смен. Трудозатраты существенно различаются в зависимости от степени автоматизации: полностью автоматизированные линии могут требовать всего 1–2 операторов на смену, тогда как полуматоматизированные системы зачастую нуждаются в 3–4 операторах. Эта разница в трудозатратах часто является крупнейшей контролируемой статьёй расходов и легко может компенсировать более низкую капитальную стоимость.
Износ, характерный для конкретных материалов, и графики профилактического технического обслуживания
Алюминиевые и ПЭТ-контейнеры вызывают различные износовые процессы и разные приоритеты в техническом обслуживании. В алюминиевых системах износ сосредоточен в клапанах наполнения высокого давления и на станциях герметизации — только на клапаны приходится почти две трети расходов на ремонт, согласно данным по техническому обслуживанию. На линиях для ПЭТ чаще наблюдаются смещение головки укупорки и износ уплотнений, поскольку пластиковые поверхности деформируются под давлением и хуже удерживают тепло в процессе герметизации. Универсальный график технического обслуживания может привести к чрезмерному обслуживанию одной зоны и недостаточному — другой, что увеличивает расходы на ремонт и замедляет переходы между продуктами.
| Компонент / зона | Алюминиевая банка для заполнения | Оборудование для розлива в ПЭТ-банки | Превентивные меры |
|---|---|---|---|
| Заполнительные клапаны | Высокий износ из-за давления газации | Умеренный или низкий износ | Проверять и ремонтировать клапаны каждые 2000 часов |
| Станция герметизации / закатки | Износ закаточной машины из-за металлических крышек | Смещение головки укупорки и износ уплотнений | Калибровать крутящий момент или давление еженедельно |
| Конвейер / направляющие | Накопление пыли из лёгких металлов | Накопление пластиковой пыли и статического электричества | Очистка направляющих и датчиков в каждой смене |
Автоматизированные системы смазки могут сократить трудозатраты на техническое обслуживание на обоих платформах, обеспечивая заявленную экономию в размере 2000–4000 долларов США за квартал. График профилактического технического обслуживания, адаптированный под конкретный материал, помогает избежать незапланированных простоев и защищает долгосрочную рентабельность инвестиций (ROI).
Сравнение рентабельности инвестиций (ROI): моделирование срока окупаемости для алюминиевых и PET-автоматов для розлива в банки
Срок окупаемости показывает, сколько месяцев или лет потребуется предприятию по производству напитков для возврата своих общих инвестиций в линию розлива в банки. Он рассчитывается как отношение общей суммы инвестиций к чистой годовой выгоде. Например, система стоимостью 120 000 долларов США, обеспечивающая ежегодную экономию на заработной плате, сокращении отходов и дополнительной марже в размере 95 000 долларов США, окупится примерно за 1,26 года. В упаковочной отрасли срок окупаемости от одного до трёх лет обычно считается высоким — однако оптимальный ориентир зависит от масштаба производства, уровня маржи и темпов роста. Ориентация исключительно на срок окупаемости может ввести в заблуждение: немного более длительный срок окупаемости в сочетании с более высокой совокупной рентабельностью на протяжении всего срока службы может обеспечить большую общую ценность.
Реальные сценарии рентабельности инвестиций в зависимости от объёмов производства и типов напитков
Объёмы производства и тип напитка существенно влияют на срок окупаемости. В приведённой ниже таблице показаны расчётные сценарии, основанные на пропускной способности линии при условии неизменности местных цен на материалы, затрат на труд и отпускных цен.
| Производительность линии | Годовой объём выпуска банок | Инвестиции по проекту | Годовая чистая прибыль | Расчётная рентабельность инвестиций | Срок окупаемости |
|---|---|---|---|---|---|
| 3000 BPH | 6,12 млн банок | $450,000 | $190,000 | 42.2% | 2,37 года |
| 6000 бутылок в час | 12,24 млн банок | $800,000 | $545,600 | 68.2% | 1,47 года |
| 12 000 BPH | 24,48 млн банок | $1,500,000 | $1,050,000 | 70.0% | 1,43 года |
Газированные напитки зачастую требуют компонентов, рассчитанных на более высокое давление, и более частой смены формата по сравнению со столовой водой или соками — это увеличивает простои и отдаляет срок окупаемости. Линии для алюминиевых банок выигрывают за счёт меньшего веса тары и более высоких скоростей линии; линии для ПЭТ-тары могут потреблять больше энергии при обработке заготовок, однако в долгосрочной перспективе обеспечивают преимущества за счёт снижения массы упаковки. Отдельное моделирование экономии — сокращение трудозатрат, снижение потерь и рост объёма реализуемой продукции — помогает проверить расчётные предположения до закупки оборудования. Применение консервативной оценки остаточной стоимости в течение установленного срока службы активов обеспечивает точное сравнение рентабельности инвестиций и срока окупаемости между линиями для розлива в алюминиевые и ПЭТ-банки — а не только первоначальной цены.
Часто задаваемые вопросы
В чём основное различие в затратах между линиями для розлива в алюминиевые и ПЭТ-банки?
Машины для розлива в алюминиевые банки, как правило, на 18–35 % дороже в начальных капитальных затратах по сравнению с машинами для ПЭТ-тары из-за таких функций, как продвинутые системы контроля давления и встроенные закаточные устройства.
Как материал тары влияет на эксплуатационные показатели?
Алюминий обеспечивает более высокие скорости конвейеров и производительность розлива благодаря устойчивым боковым стенкам, тогда как ПЭТ требует бережного обращения и в среднем работает на 5–15 % медленнее.
Какие ключевые факторы влияют на совокупную стоимость владения?
Основными факторами являются энергопотребление, расходы на техническое обслуживание и заработная плата. Уровень автоматизации и местные тарифы на коммунальные услуги также играют существенную роль.
В чём различия в потребностях в техническом обслуживании между алюминиевыми и ПЭТ-машинами?
Для алюминиевых машин характерен повышенный износ клапанов розлива и закаточных станций, тогда как для ПЭТ-машин чаще возникают проблемы с уплотнениями головок навинчивания и смещением.
Каков типичный срок окупаемости машин для розлива в банки?
Срок окупаемости варьируется от 1 до 3 лет в зависимости от масштаба производства, рентабельности и характеристик оборудования. Оборудование для переработки алюминия может обеспечить более быструю окупаемость при высоком объёме операций.
Содержание
- Первоначальные инвестиции: капитальные затраты на оборудование для розлива в алюминиевые и ПЭТ-банки
- Эксплуатационные показатели: производительность, гибкость и время безотказной работы линий розлива в банки
- Общая стоимость владения линиями для наполнения банок: техническое обслуживание, энергопотребление и трудозатраты
- Сравнение рентабельности инвестиций (ROI): моделирование срока окупаемости для алюминиевых и PET-автоматов для розлива в банки
- Часто задаваемые вопросы