Stromingsdynamica en drukinstabiliteit bij hoge snelheid
Instorting van laminaire stroming en opkomst van turbulentie boven 8.000 flessen per uur (BPH)
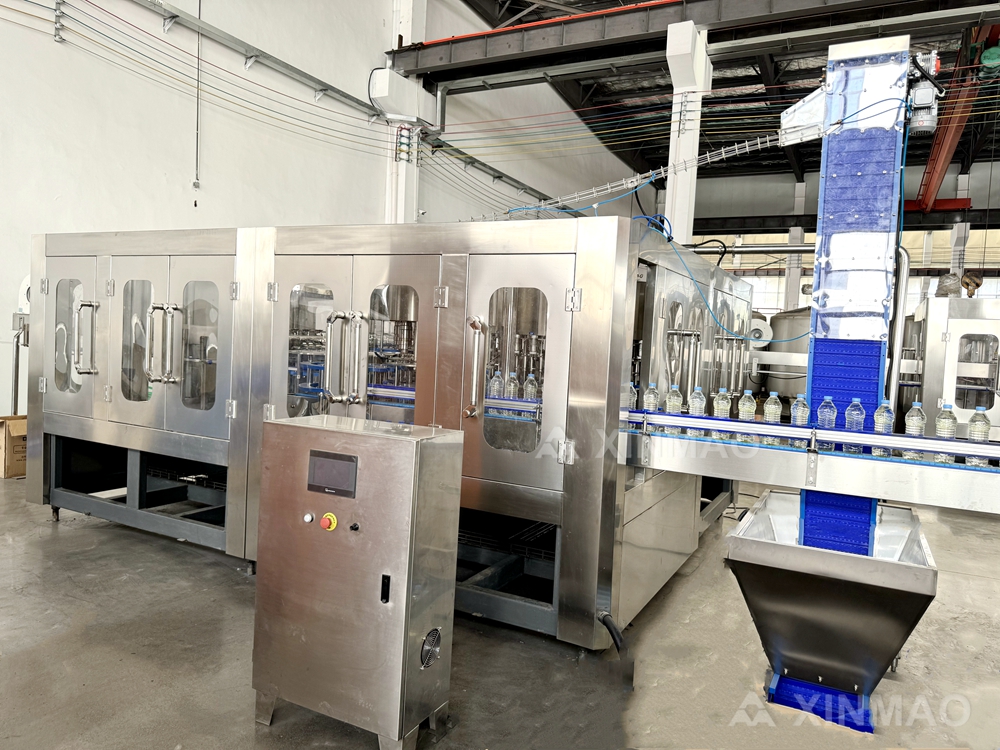
Bij lage snelheden beweegt water door een fleswatervulmachine in gladde, laminaire lagen—voorspelbaar en uniform over alle mondstukken. Boven 8.000 flessen per uur (BPH) stijgt de vloeistofsnelheid scherp, waardoor het Reynolds-getal zijn kritieke overgangsbereik overschrijdt. De stroming verandert van laminair naar turbulent: wervels ontstaan binnen de mondstukken en stroomafwaarts, wat leidt tot niet-uniforme snelheidsprofielen en cyclus-naar-cyclus variatie in het effectieve uitlaatoppervlak. Sommige vulcycli leveren een hogere momentane stroomsnelheid; andere minder—wat resulteert in ongelijke vloeistofniveaus.
Scherpe bochten, kleine openingen en snelle klepopening verergeren deze overgang door lokale versnelling en stromingsafscheiding te veroorzaken. Zelfs geringe geometrische verschillen tussen sproeiers worden onder turbulente omstandigheden vergroot, waardoor de afvoercoëfficiënt varieert. Identieke kleptiming garandeert niet langer een identiek volume. Operators observeren vaak pas na het overschrijden van 8.000 flessen per uur (BPH) een toegenomen spreiding in vulniveau — een harde fysieke drempel, geen beperking van de regeltechniek. Het verlagen van de snelheid onder dit punt herstelt het laminaire gedrag en leidt tot nauwkeurigere consistentie. Duurzame upgrades voor hoge snelheden moeten prioriteit geven aan optimalisatie van de sproeiergeometrie — niet alleen snellere klepbediening.
Cavitering en luchtinsluiting die consistente volumetoediening verstoren
Een hoge stroomsnelheid kan de lokale druk onder de dampdruk van water doen dalen, wat cavitering veroorzaakt. Dampbellen ontstaan in de keel van de mondstuk en storten gewelddadig ineen stroomafwaarts, waardoor schokgolven en microstralen worden gegenereerd die de vulstroom verstoren — en op den duur klepzetels en afdichtende oppervlakken eroderen. Naarmate de speling toeneemt, verslechtert de volumetrische herhaalbaarheid.
Luchtinsluiting verergert het probleem. Lucht komt binnen via afdichtingslekkages, werveling in de voedingsbak of door spatten bij hoge snelheid. Bellen nemen volume in zonder massa bij te dragen. Tijdens het vullen leidt gecomprimeerde lucht tot een valse ‘vol’-indicatie bij niveausensoren — wat resulteert in ondervulde flessen. Nadat de bellen na het vullen zijn opgestegen, daalt het schijnbare niveau, wat tot afkeuring leidt.
Caviteren en luchtinsluiting treden vaak gelijktijdig op, wat gezamenlijk de volumebestendigheid ondermijnt. Maatregelen om dit te verminderen zijn het verhogen van de inlaatdruk, het vergemakkelijken van de stromingspaden, het gebruik van grotere mondstukopening, het afdichten van alle verbindingen, het handhaven van een voldoende tankniveau en het installeren van wervelonderbrekers. Zonder deze maatregelen blijft de nauwkeurigheid bij snel vullen inherent instabiel.
Manifolddrukverschil over mondstukbanken bij snelle cycli
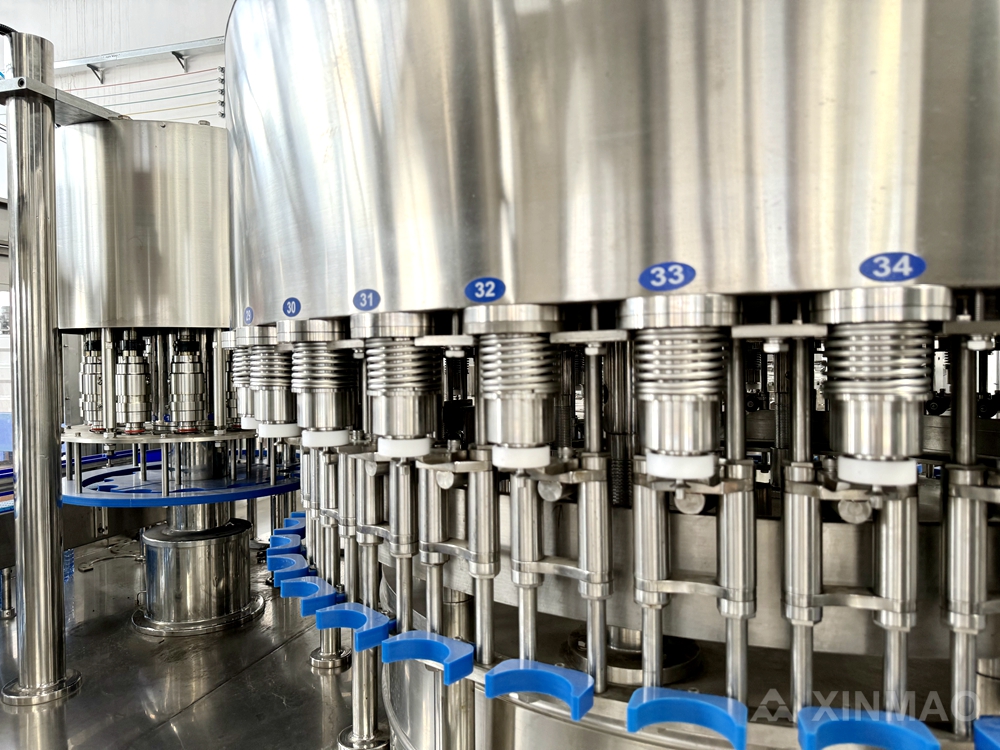
Snelle klepcycli genereren drukgolven in de verdeelbuis. Wanneer één spuitmond sluit, veroorzaakt waterhamer een puls die door het systeem reist—die door andere spuitmonden asymmetrisch wordt gevoeld vanwege de voortplantingsvertraging. Centrale spuitmonden ervaren doorgaans een stabiele druk; uiterste spuitmonden ondergaan grotere schommelingen. Een lange, smalle verdeelbuisverlengstuk versterkt dit effect. Bij 10.000 flessen per uur—waarbij de klepcyclustijden onder de 0,3 seconde dalen—is de drukherstel tussen cycli onvolledig. De gemeten druk kan met 0,1–0,2 bar variëren over de gehele bank, waardoor het vulvolume per cyclus met 1–2 mL verschuift. Over honderden flessen wordt het cumulatieve effect zichtbaar ongelijkmatig.
Oplossingen omvatten het toevoegen van accumulators, het vergroten van de diameter van de verdeelbuizen, het afstemmen van de open-/sluitrampen van kleppen om stootverschijnselen te verminderen, of het implementeren van individuele drukcompensatie voor elke spuitmond. Zonder drukbalansering leveren de buitenste spuitmonden systematisch te weinig — wat een herhaalbaar patroon van vulniveauschommelingen veroorzaakt dat vaak ten onrechte wordt geïnterpreteerd als een kalibratiefout. In werkelijkheid weerspiegelt dit de fundamentele beperkingen van de hydraulica van de verdeelbuis.
Mechanische slijtage en uitlijningsafwijking in kritieke vulcomponenten
Micro-uitlijningsafwijking door thermische uitzetting over meerdere spuitmondbanken
Snelheidsflessenlijnen genereren warmte van servoaandrijvingen, circulatiepompen en temperatuurverschillen van het product. Roestvrijstalen spuitmondbanken zetten ongeveer 17,3 µm per meter per °C uit. Bij een 2-meter lange verdeelbuis veroorzaakt een temperatuurstijging van 15 °C tijdens het opstarten ongeveer 0,5 mm lineaire uitzetting—zelden uniform, aangezien koelere bevestigingsbeugels en frameprofielen de uitzetting beperken. Differentiële beweging verplaatst de mondtips van de spuitmonden weg van de flescentraallijnen. Zelfs een verticale of laterale afwijking van slechts 0,2 mm verstoort de vulstroom, wat leidt tot onvolledige vulling, schuimvorming of overvulling bij snelheden boven 8.000 flessen per uur.
Veldaudits tonen aan dat micro-onuitlijning doorgaans optreedt na 30–45 minuten thermische stabilisatie en erger wordt bij herhaalde sanitatiecycli met heet water. Wisselende vulhoogten worden vaak waarneembaar voordat er enige zichtbare mechanische storing optreedt. Correctieve maatregelen omvatten het opnieuw uitlijnen van de spuitmondbanken na tijdens opwarmen en het controleren van de momentwaarde van de frameverbindingsbouten.
O-ringcompressie-afvlakking en afdichtingsvermoeidheid in kleppen van flessenwater-vulmachines
Kleppen van vulmachines ondergaan duizenden open-sluitcycli per ploegendienst. Herhaalde compressie veroorzaakt permanente vervorming — compressieset — waardoor de afdichtkracht afneemt. Warmte van saneringsprocessen, waterbehandelingschemicaliën en snelle drukpieken versnellen de vermoeiing, met name na hete saneringscycli. Zodra de elasticiteit verloren is, lekt product langs de zitting, wat de vulconsistentie in gevaar brengt.
Onderhoudsgegevens wijzen uit dat slijtage van afdichtingen en O-ringen de meest voorkomende oorzaak is van storingen bij drankvulapparatuur; de vulnauwkeurigheid verschuift dan al buiten ±1 %, nog voordat zichtbare lekkage optreedt. Wekelijkse inspecties van afdichtingen en kwartaallange klepoverhauled helpen vroegtijdig hardening, platte plekken en microscheurtjes op te sporen. Het gebruik van voedingsgeschikte O-ringen die zijn goedgekeurd voor de bedrijfstemperatuur en chemische blootstelling verlengt de levensduur. Zonder proactieve vervanging blijven ongelijke vullijnen bestaan — zelfs na hercalibratie.
Afbreuk van de kalibratie en beperkingen van het regelsysteem
Verplaatsing van de servopistoonpositie buiten de tolerantie van ±0,15 mL in de loop van de tijd
De vulnauwkeurigheid neemt af wanneer de positiefout van de servopistool meer dan ±0,15 mL bedraagt. Thermische uitzetting, afdichtingsweerstand en verslechtering van de encoderfeedback veroorzaken kleine, maar cumulatieve afwijkingen over duizenden cycli. Hoewel de gesloten-regelkring wellicht het opgegeven doel behoudt, drijft de werkelijke pistoolslag af omdat de nulreferentie verschuift. Operators negeren dit vaak totdat gewichtscontroles ondervulling signaleren — of overvulling het ‘giveaway’ verhoogt.
Routineverificatie tegen een gekalibreerde referentiestandaard vermindert het risico. High-speedlijnen profiteren van positiecontroles per ploeg en automatische offsetcompensatie. Indien niet gecorrigeerd, kan een instelling van 500 mL uiteindelijk stabiliseren op 500,17 mL of 499,82 mL — wat de afkeurpercentages verhoogt en de lijnefficiëntie ondermijnt.
Slimme bewakingssystemen voor real-time correctie van vulniveaus
Capacitieve niveausensoren versus tijdbegrenste vullogica in flessenwater-vulmachinelijnen
Capacitieve niveausensoren meten de werkelijke producthoogte bij elke mondstuk en activeren de klepsluiting precies bij het doelvolume—waardoor ze compenseren voor real-time drift veroorzaakt door drukverschillen, turbulentie of mechanische verplaatsing. Tijdgestuurde vullogica opent daarentegen de kleppen gedurende een vooraf ingestelde duur en gaat uit van stabiele druk en stroming. Naarmate de manifoldvariatie boven de 8.000 flessen per uur (BPH) stijgt, leidt tijdgestuurde vullogica vaak tot ondervullen of overvullen. Capacitieve feedback sluit de regelkring, voorkomt kostbare herwerking en vermindert productverlies.
Veelgestelde vragen
Wat veroorzaakt veranderingen in stromingsdynamiek boven de 8.000 flessen per uur (BPH) in waterflesvullijnen?
Boven de 8.000 flessen per uur (BPH) neemt de vloeistofsnelheid scherp toe, waardoor het Reynolds-getal zijn overgangspunt overschrijdt van laminaire naar turbulente stroming. Factoren zoals scherpe bochten, kleine openingen en snelle klepopening versterken deze veranderingen, wat resulteert in ongelijkmatige vloeistofniveaus.
Hoe beïnvloedt cavitatie de vulconsistentie?
Cavitatie treedt op wanneer de lokale druk onder de dampdruk van water daalt, waardoor dampbellen ontstaan die stroomafwaarts heftig instorten. Dit veroorzaakt storingen die de volumetrische herhaalbaarheid verminderen en mechanische slijtage veroorzaken aan kleppen en mondstukken.
Waarom raken mondstukbanken uitgelijnd tijdens het vullen met hoge snelheid?
Thermische uitzetting door warmtebronnen zoals servoaandrijvingen en pompen kan differentiële beweging over mondstukbanken veroorzaken, waardoor de mondstukpunten zich verplaatsen ten opzichte van de flessenmiddellijnen. Deze uitlijningstoren de vulstroom en beïnvloeden de consistentie negatief.
Hoe kan drukvariatie in de verdeelkamer de vulniveaus beïnvloeden?
Drukgolven, veroorzaakt door snelle klepcycli, genereren ongelijke drukken in de verdeelkamer over de mondstukbanken. Dit leidt tot inconsistente vulvolumes, vooral bij de eindmondstukken, en vereist oplossingen zoals accumulators of individuele drukcompensatie per mondstuk.
Welke oplossingen verbeteren de vulconsistentie bij hoge snelheden?
Belangrijke oplossingen omvatten het optimaliseren van de mondstukgeometrie, het toevoegen van wervelbrekers, regelmatig onderhoud van afdichtingen en kleppen, het opnieuw uitlijnen van mondstukbanken na thermische stabilisatie en het gebruik van capacitieve niveausensoren voor real-time correcties.
Zijn tijdgestuurde vullogicasystemen betrouwbaar voor hoogwaardige productielijnen?
Tijdgestuurde vullogicasystemen kunnen problemen ondervinden door inconsistenties veroorzaakt door turbulentie en leidingnetvariatie. Capacitieve niveausensoren bieden betrouwbaardere correcties door de werkelijke producthoogte te meten en een nauwkeurige klepsluiting te garanderen.
Inhoudsopgave
- Stromingsdynamica en drukinstabiliteit bij hoge snelheid
- Mechanische slijtage en uitlijningsafwijking in kritieke vulcomponenten
- Afbreuk van de kalibratie en beperkingen van het regelsysteem
- Slimme bewakingssystemen voor real-time correctie van vulniveaus
-
Veelgestelde vragen
- Wat veroorzaakt veranderingen in stromingsdynamiek boven de 8.000 flessen per uur (BPH) in waterflesvullijnen?
- Hoe beïnvloedt cavitatie de vulconsistentie?
- Waarom raken mondstukbanken uitgelijnd tijdens het vullen met hoge snelheid?
- Hoe kan drukvariatie in de verdeelkamer de vulniveaus beïnvloeden?
- Welke oplossingen verbeteren de vulconsistentie bij hoge snelheden?
- Zijn tijdgestuurde vullogicasystemen betrouwbaar voor hoogwaardige productielijnen?