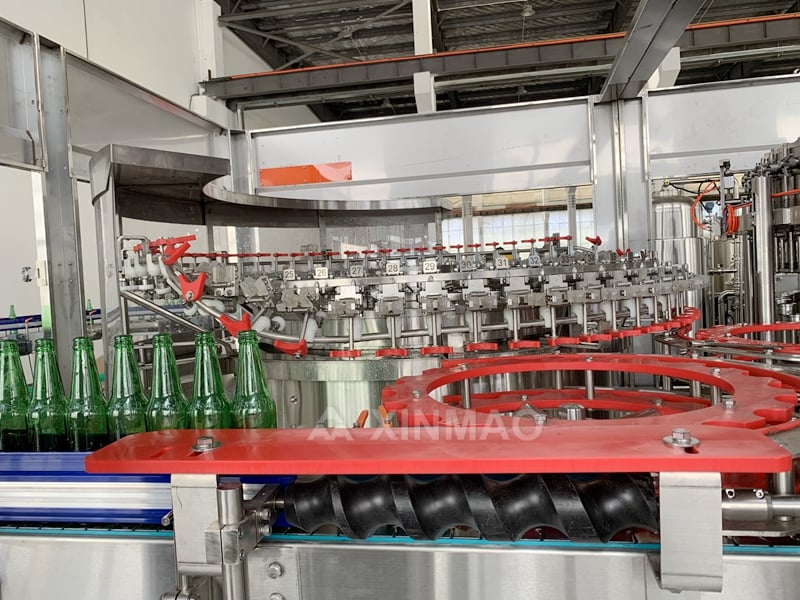
Boven de stickerprijs: Hoe verborgen kosten de totale eigendomskosten van vulapparatuur voor dranken verhogen
Directe onderhoudskosten: Servicecontracten, reserveonderdelen en arbeid gedurende een levenscyclus van vijf jaar
De totale eigendomskosten (TCO) beginnen met directe onderhoudskosten die zelden op de initiële offerte voor drankenvulapparatuur verschijnen. Servicecontracten dekken doorgaans preventieve bezoeken, kalibratie en prioritaire reactie — maar jaarlijkse premies stijgen vaak met 6–10% na het eerste jaar. Reserveonderdelen zoals vulmonden, afdichtingen en slijtageringen kunnen gedurende vijf jaar $12.000–$25.000 extra kosten als een installatie geen kritieke items intern op voorraad heeft. Arbeid is een andere vermenigvuldiger: twee technici die wekelijks zes uur besteden aan routineonderhoud tegen $45–$65 per uur, betekent jaarlijks $28.000–$40.000. Installatie, training en validatie voegen 10–15% toe aan de machineprijs, terwijl energie, arbeid en onderhoud gezamenlijk elk jaar 15–25% van de machine waarde verbruiken. Deze posten negeren kan de vijfjaarlijkse TCO gemakkelijk verdubbelen of zelfs verdrievoudigen ten opzichte van de catalogusprijs.
Indirecte productieverliezen: onnauwkeurig vullen, schuimen en druppelen door versleten afdichtingen of niet-gekalibreerde sensoren
Versleten afdichtingen en niet-gecalibreerde sensoren veroorzaken productieverliezen die nooit op onderhoudsopdrachten verschijnen. Een enkele lekkende vulstamafdichting op een 24-kops vulmachine verspilt meerdere liters per 8-uursdienst—en verontreinigt de buitenkant van flessen. Niet-gecalibreerde niveau-sensoren of debietmeters veroorzaken overvullen en ondervullen; schuimen—vaak veroorzaakt door versleten terugdrukkleppen, turbulente stroming of onjuiste vulsnelheid—vermindert het effectieve inhoudsvolume van containers en vertraagt de gehele productielijn. Op een lijn met 12.000 containers per uur leidt een afwijking van 0,2 % in vulvolume tot een verspilling van ongeveer 190 containers aan product per dienst. Deze verliezen worden vaak ten onrechte geclassificeerd als variatie in grondstoffen in plaats van als gevolg van de toestand van de apparatuur, waardoor corrigerende maatregelen worden uitgesteld. Gedurende vijf jaar kunnen dergelijke indirecte verliezen de directe onderdelenkosten overschrijden.
Economie van stilstand: Uurlijkse productieverliezen en tijd voor probleemoplossing (1.200–3.500 USD/uur)
Ongeplande stilstand van hoogwaardige drankenvulmachines kost doorgaans 1.200–3.500 dollar per uur, volgens de stilstandreferentiewaarden voor drankverpakkingslijnen uit 2026. Een waterlijn met een capaciteit van 10.000 flessen per uur kan 1.200 dollar per uur verliezen; een koolzuurhoudende blikkenlijn met 24.000 blikken per uur kan meer dan 3.500 dollar per uur kosten. Probleemoplossingswerk voegt extra kosten toe: ervaren automatiseringstechnici of externe ondersteuning door leveranciers rekenen vaak 100–300 dollar per uur, en oorzaakanalyses nemen regelmatig 4–8 uur in beslag. Bijvoorbeeld: een stilstand van 90 minuten bij een winstgevendheid van 2.000 dollar per uur—plus twee technici die vier uur werken tegen 75 dollar per uur—leidt tot een totaalbedrag van 3.600 dollar. Omdat deze kosten zelden in onderhoudsbegrotingen worden opgenomen, verschijnen ze vaak als onverklaarbare afwijkingen in maandelijkse winst-en-verliesrekeningen. Gedurende vijf jaar kunnen herhaalde korte stilstanden zich opstapelen tot verliezen in de zes-cijferige klasse—zelfs zonder ernstige componentenstoring.
Eisen voor hygiëne: hoe CIP-vereisten de onderhoudsfrequentie en arbeidsinspanning voor drankenvulmachines verhogen
Chemische corrosie, afdichtingsveroudering en klepvervuiling in CIP-intensieve omgevingen
Chemische corrosie, afdichtingsveroudering en klepvervuiling zijn verborgen kostenvermenigvuldigers in CIP-intensieve drankvulapparatuur. Suiker, pulp, gist en biersteenresten maken vulcircuits gevoeliger voor storingen—vooral bij agressieve loogwassingen, zure spoelingen en hete ontsmettingscycli. Deze processen belasten roestvrijstalen oppervlakken, elastomeerafdichtingen en klepzittingen herhaaldelijk. Afdichtingen zwellen op, drogen uit en barsten na herhaalde blootstelling, verliezen hun compressievastheid en veroorzaken langzame lekkages die de vulnauwkeurigheid en microbiële controle ondermijnen. Membranen en zitkleppen hopen minerale afzettingen op—including biersteen en calciumoxalaat—waardoor volledige sluiting wordt verhinderd en herstelbeurten vaker nodig worden. Wanneer de CIP-temperatuur, stroomsnelheid of chemische concentratie buiten de specificaties komen te liggen, versnelt vervuiling—waardoor routine-ontsmetting zich ontwikkelt tot een bron van ongeplande reparaties. Het monitoren van de afdichtingsconditie en klepsturing na elke cyclus helpt vroege veroudering op te sporen voordat ontsmettingsvereisten zich ontwikkelen tot productiestoppen.
Door regelgeving vereiste demontage, verificatie en documentatie, wat 1,5–2,5 uur per ploeg toevoegt
Door regelgeving vereiste demontage, verificatie en documentatie voegen 1,5 tot 2,5 uur per ploeg toe aan onderhoudsactiviteiten met betrekking tot hygiëne op hoogwaardige vullijnen. Zelfs wanneer geautomatiseerde CIP-procedures zonder alarm worden voltooid, moeten operators vaak vulkoppen gedeeltelijk demonteren, wrijfmonsters nemen en de afwezigheid van productresten of biofilm verifiëren. Volgens voedselveiligheidsvoorschriften—including de Food Safety Modernization Act (FSMA), de 3-A Sanitaire Normen en de richtlijnen van de European Hygienic Engineering & Design Group (EHEDG)—moet elke reinigingscyclus traceerbaar zijn: chemische concentratie, temperatuur, stroomsnelheid, cyclusduur en corrigerende maatregelen moeten allemaal worden beoordeeld en goedgekeurd. Deze verificatie vindt herhaaldelijk plaats na productwisselingen, allergenewisselingen of bij elke afwijking. De resulterende arbeidsinspanning wordt vaak verborgen in de hygiënebudgetten in plaats van in onderhoudswerkorders—en neemt toch uren van geschoolde technici in beslag, vertraagt het opstarten van de lijn en leidt tot overwerk wanneer documentatiefouten herreiniging of langere wachttijden noodzaken.

Slijtage van kritieke onderdelen: kleppen, afdichtingen, pompen en sensoren als terugkerende kostenrijders in drankvulapparatuur
Storing van afdichtingen en membraankleppen: lekkage, risico op kruisbesmetting en een stijging van 40% in ongeplande onderhoudsbeurten
Afdichtingen en membraankleppen behoren tot de meest frequente vervangingsonderdelen in drankvulapparatuur — zij regelen de productstroom, vulnauwkeurigheid en hygiënische scheiding. Wanneer elastomeerafdichtingen, O-ringen en klepzittingen slijten, ontstaan er vaak kleine lekkages — wat het risico op kruisbesmetting en productverspilling verhoogt. In koolzuurhoudende en hot-fill-lijnen kunnen versleten membraankleppen ook schuimen, drukinstabiliteit en onnauwkeurige vulvolumes veroorzaken. Onderhoudslogboeken van hoogwaardige productielijnen tonen aan dat verwaarloosde slijtage van afdichtingen en membraankleppen het aantal ongeplande onderhoudsinterventies met tot wel 40% verhoogt. Noodreparaties dwingen tot productielijnstoppen, en ongeplande stilstand is aanzienlijk duurder dan geplande vervanging. Regelmatig inspecteren om de 12 tot 18 maanden helpt verharding, scheuren of erosie te detecteren vóór uitval — waardoor besmettingsincidenten afnemen en nauwe vul toleranties worden behouden.
Impact van onderhoudsstrategie: waarom voorspellende en betrouwbaarheidsgerichte aanpakken de langetermijnkosten van drankvulapparatuur verlagen
Preventieve versus voorspellende ROI: trillinganalyse en sensorafwijkingbewaking verminderen ongeplande stilstand met 37%
Preventief onderhoud volgt vaste intervallen—maar vervangt vaak onderdelen te vroeg of mist vroege slijtage tussen controles. Een voorspellende aanpak gebruikt trillinganalyse en sensorafwijkingbewaking om afnemende kleppen, pompen en afdichtingen te signaleren voor ze mislukken. Deze op voorwaarden gebaseerde strategie vermindert ongeplande stilstand met 37% en verlaagt onderhoudskosten met maximaal 30%, volgens recente fabrieksstudies. Installaties die condition-based monitoring toepassen, bereiken ook een operationele levensduur die 85% langer is dan bij reactief reparatiebeheer, volgens de Beverage Maintenance Guide 2026. In plaats van afdichtingen op basis van een kalender schema te vervangen, monitoren technici specifieke trillingssignalen en afwijkingen in vulgewicht — en plannen werkzaamheden uitsluitend wanneer dat nodig is. Dat vermindert noodbestellingen van onderdelen, waarborgt vulnauwkeurigheid en voorkomt de verborgen kosten van onnodige arbeid. Voor vullijnen transformeert voorspellend onderhoud continu onderhoud van terugkerende overhead naar een gecontroleerde, data-gestuurde investering — waardoor de TCO daalt en de beschikbaarheid van de lijn wordt gemaximaliseerd.
Veelgestelde vragen
Wat is Total Cost of Ownership (TCO) bij drankenvulapparatuur?
Totale eigendomskosten (TCO) verwijzen naar alle kosten die verband houden met het bezitten en gebruiken van drankenvulapparatuur gedurende de levenscyclus ervan. Deze kosten omvatten directe uitgaven zoals onderhoud, vervangende onderdelen en arbeid, evenals indirecte kosten zoals stilstandtijd en productieverliezen.
Hoe dragen servicecontracten bij aan de TCO?
Servicecontracten dekken preventief onderhoud, kalibratie en prioritaire reactie voor drankenvulapparatuur. De jaarlijkse premies stijgen echter vaak in de loop van de tijd, wat bijdraagt aan de langetermijnbezitkosten.
Wat zijn enkele veelvoorkomende verborgen kosten bij het onderhoud van drankenvulapparatuur?
Verborgen kosten omvatten vervanging van onderdelen, arbeid voor routineonderhoud, indirecte productieverliezen door slijtage van componenten en kosten ten gevolge van ongeplande stilstand.
Waarom is voorspellend onderhoud beter dan preventief onderhoud?
Voorspellend onderhoud maakt gebruik van toestandsgebaseerde bewaking om verslechtering van componenten te detecteren voordat storingen optreden. Deze aanpak vermindert ongeplande stilstand met tot wel 37% en verlaagt onnodige vervangingskosten.
Welke uitdagingen vormen CIP-intensieve omgevingen?
CIP-omgevingen vereisen frequente desinfectie, wat kan leiden tot chemische corrosie, afdichtingsverslechtering en verstopping van kleppen. Deze problemen verhogen de frequentie en kosten van onderhoud.
Inhoudsopgave
-
Boven de stickerprijs: Hoe verborgen kosten de totale eigendomskosten van vulapparatuur voor dranken verhogen
- Directe onderhoudskosten: Servicecontracten, reserveonderdelen en arbeid gedurende een levenscyclus van vijf jaar
- Indirecte productieverliezen: onnauwkeurig vullen, schuimen en druppelen door versleten afdichtingen of niet-gekalibreerde sensoren
- Economie van stilstand: Uurlijkse productieverliezen en tijd voor probleemoplossing (1.200–3.500 USD/uur)
- Eisen voor hygiëne: hoe CIP-vereisten de onderhoudsfrequentie en arbeidsinspanning voor drankenvulmachines verhogen
- Slijtage van kritieke onderdelen: kleppen, afdichtingen, pompen en sensoren als terugkerende kostenrijders in drankvulapparatuur
- Impact van onderhoudsstrategie: waarom voorspellende en betrouwbaarheidsgerichte aanpakken de langetermijnkosten van drankvulapparatuur verlagen
-
Veelgestelde vragen
- Wat is Total Cost of Ownership (TCO) bij drankenvulapparatuur?
- Hoe dragen servicecontracten bij aan de TCO?
- Wat zijn enkele veelvoorkomende verborgen kosten bij het onderhoud van drankenvulapparatuur?
- Waarom is voorspellend onderhoud beter dan preventief onderhoud?
- Welke uitdagingen vormen CIP-intensieve omgevingen?