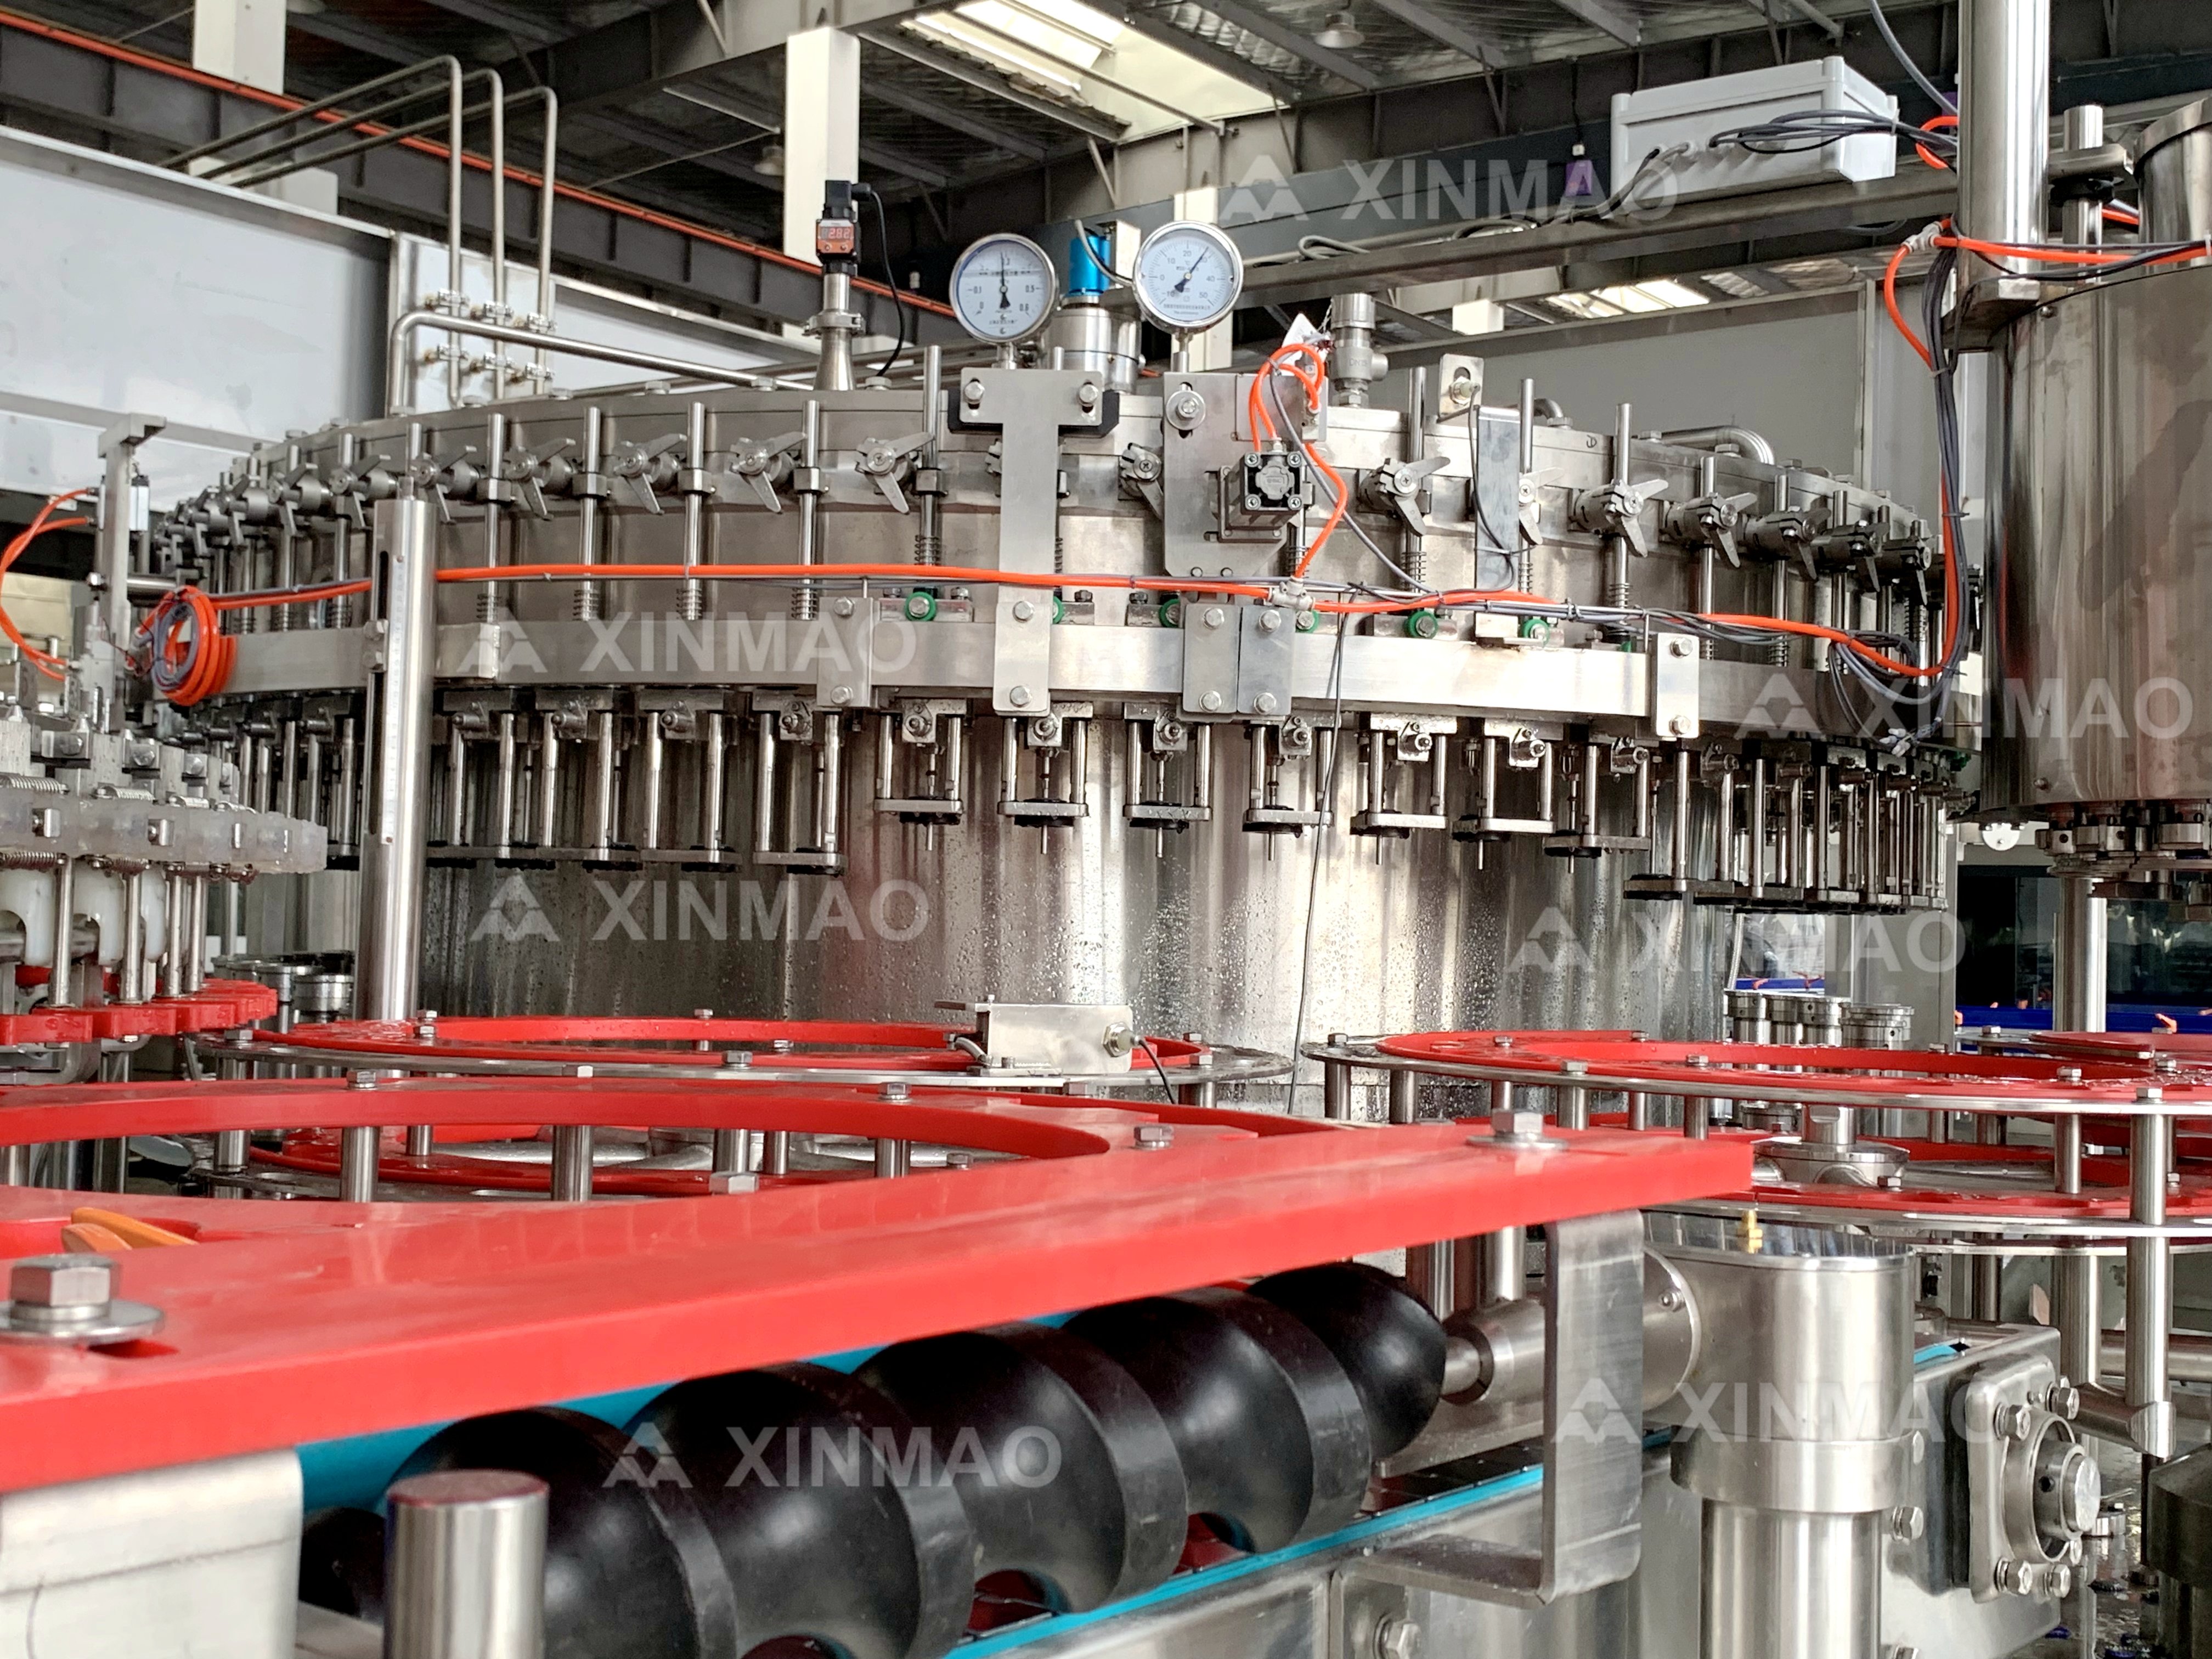
炭酸化の基本物理:CO₂の溶解度が機器設計をどう規定するか
実践におけるヘンリーの法則:圧力・温度・滞留時間の相互依存関係
炭酸飲料製造機は、ヘンリーの法則に基づいて設計されています。すなわち、一定温度下では、溶解した二酸化炭素(CO₂)の量はその分圧に比例して直線的に増加し、一定圧力下では、温度が上昇するにつれてCO₂の溶解度は低下します。例えば、4℃・30psiの条件下では水1体積あたり約3.70体積のCO₂が溶解しますが、圧力を60psiまで倍増すると、飽和量は約7.40体積まで上昇します。逆に、60psiの条件下で温度を2℃から4℃へと2℃上昇させると、溶解度は7.90体積から7.40体積へと低下します。所定のCO₂飽和量を維持するためには、炭酸注入前に原液を冷却し、炭酸飽和槽のバックプレッシャーを安定させる必要があります。また、「滞留時間」——つまりCO₂が液体と接触している時間——も極めて重要です。時間が短すぎると平衡状態に達せず、長すぎるとエネルギー消費が増大するだけでなく、フォーミング(泡立ち)のリスクも高まります。内部にバッフルを備えた炭酸塔や、インライン型マイクロ炭酸化モジュールは、気泡の大きさや流路を最適化することで、接触効率を精密に制御します。何より重要なのは、圧力・温度・滞留時間の三要素が互いに密接に連動している点です。いずれかの条件が変化した場合、他の条件も意図したCO₂溶存量を保つために適宜調整する必要があります。
シロップ濃度およびベース液の組成が目標二酸化炭素飽和度に与える影響
シロップ濃度は、液体の密度および粘度を変化させることで二酸化炭素(CO₂)の溶解度に直接影響します。これらの物理特性はいずれもガスの拡散を妨げ、平衡溶解度を低下させます。同一の圧力・温度条件下では、高ブリックス値のシロップは水に比べて明確に少ない量のCO₂しか保持できません。同様に、溶解したミネラル成分、pHの変化、さらにはごく微量のアルコールも、ガスの溶解度および気泡の核生成挙動に影響を与えます。このため、製品ごとの目標CO₂飽和度は固定値ではなく、常に変動します。代わりに、レシピにはブリックス値を補正したCO₂設定値が記録されます。製造工程では、ライン上でリアルタイムに測定されたブリックス値が制御装置へ送信され、そのデータに基づき、必要な飽和圧力または温度が動的に再計算されます。このフィードバック制御による補償機能により、原料シロップの密度や水に含まれるミネラル成分がロット間で変動しても、一定の炭酸添加比率が確保されます。
高精度計量対応炭酸飲料製造装置の構成
炭酸化タワー vs. インライン式マイクロ炭酸化モジュール:スケールと制御のトレードオフ
炭酸飲料製造機は、二酸化炭素(CO₂)を正確な比率で溶解させるために、炭酸塔またはインライン式マイクロ炭酸化モジュールのいずれかを採用します。炭酸塔は、大量生産かつ安定した稼働条件に適しており、大規模なボトリングライン向けに確実な炭酸飽和制御を提供しますが、液体保持量が多いため、シロップ濃度やベース温度、ライン速度の変化に対する応答が遅くなります。一方、インライン式マイクロ炭酸化モジュールは滞留時間を最小限に抑え、起動が迅速で、レシピ切替もスムーズに行えますが、流量制御がより厳密でなければならず、充填バルブで炭酸不足やCO₂の早期発泡(ブレイクアウト)が生じるリスクがあります。本質的なトレードオフは、「規模」と「機動性」の間にあるのです。すなわち、炭酸塔方式は安定的・大量生産に最適ですが、インライン方式は小ロット・頻繁な品種切替を要する柔軟な生産を重視します。どちらの方式も、高精度の充填バルブ、衛生的なサニタリーポンプ、および摩耗・CO₂漏れ・保守停止時間の低減を目的とした高品位ステンレス鋼またはエンジニアリングポリマーを採用しています。特に重要なのは、いずれの構造でも内部表面が滑らかで核生成(ヌクレエーション)が起こらないこと——微細な凹凸や残留物があると、充填時に意図しないCO₂放出を引き起こす可能性があります。
リアルタイムの圧力・温度クロス補償付きフィードバック制御PID制御
安定した炭酸化は、設定圧力、液体温度、流量をリアルタイムのセンサー値と継続的に比較する閉ループPID(比例・積分・微分)制御に依存しています。このコントローラーは、圧力と温度の相互補償を確実に実現するために、二酸化炭素の注入量およびチラー出力を動的に調整し、熱的・工程的な変動があっても溶解二酸化炭素濃度が仕様範囲内に保たれるよう制御します。製品温度が上昇すると、この制御ループはバックプレッシャーを高めたり、チラーの設定温度を下げたりすることで補償し、二酸化炭素の急激な放出(ブレイクアウト)やフォーミング(泡立ち)を抑制します。ヘンリーの法則による圧力と溶解度のほぼ直線的な関係から、わずか0.1 barのずれでも、炭酸化量は0.08~0.12ボリューム(『飲料炭酸化データ』2026年版)変化します。高精度システムでは、センサーを1秒間に複数回サンプリングし、配管の動的特性およびカーボネーターの容積に応じてPIDゲインを最適化します。オペレーターは上限/下限のアラームしきい値を設定でき、一定時間続く異常値に対しては自動停止またはバッチの迂回処理が起動し、人的介入なしに品質の一貫性を守ります。
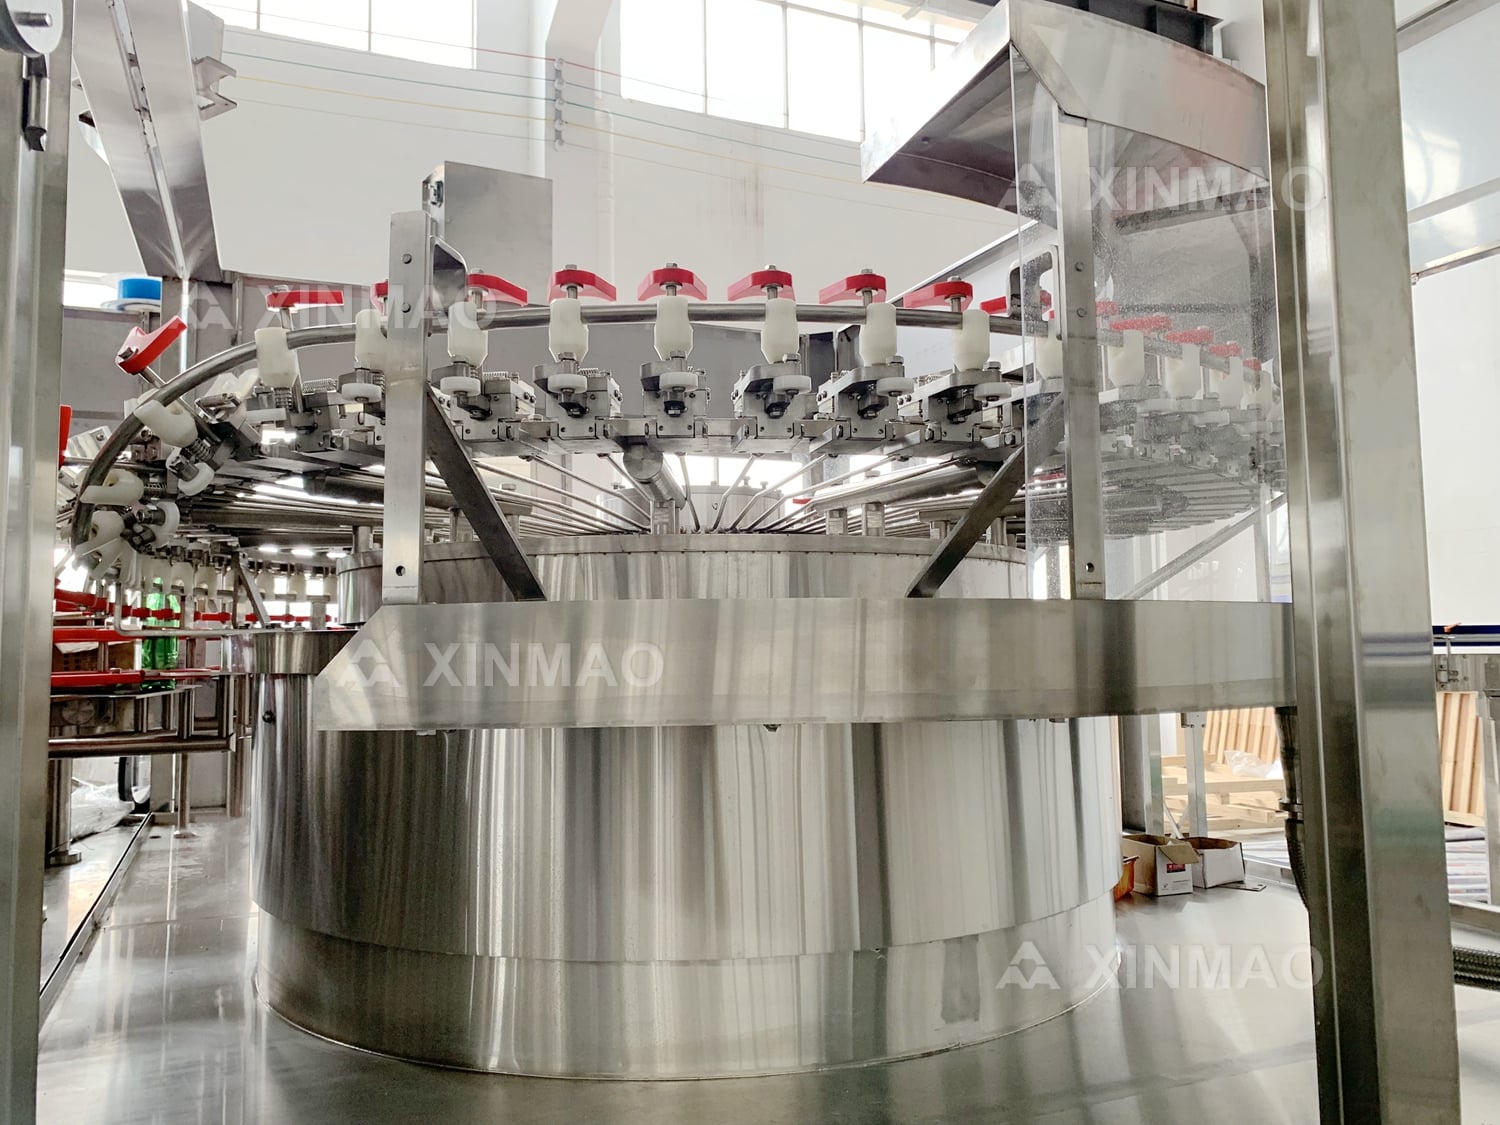
二酸化炭素濃度の安定性を維持するためのリアルタイム監視およびキャリブレーション
ライン内設置型二酸化炭素センサー(NDIR/電気伝導度式)とキャリブレーションドリフトの低減
一貫した炭酸ガス添加は、正確かつリアルタイムな二酸化炭素(CO₂)濃度測定に依存します。この測定は、ライン内に設置されたNDIR(非分散型赤外線)センサーや導電率センサーによって数秒ごとに実行されます。NDIRプローブは、赤外線の吸収量から溶解CO₂濃度を検出します。一方、導電率センサーは、炭酸飲料中のイオン移動度の変化から炭酸度を推定します。ただし、シロップによるセンサー汚染、温度変化による熱サイクル、および膜の劣化などにより、両センサーとも較正ずれが生じやすくなります。最新のシステムでは、フィラー・ボウル内の基準セルまたは既知のCO₂分圧とセンサー出力を常時照合し、充填弁に到達する前に異常値を検出して警告します。また、交代開始時およびCIP(クリーン・イン・プレイス)工程後に自動でゼロ点・スパン較正を行うことで、較正ずれをさらに低減しています。測定値が事前に設定された許容範囲を超えた場合、システムは充填を停止するか、補正用の圧力調整を自動的に開始し、手作業による試験室サンプリングに頼らず、炭酸比率の一貫性を維持します。
シロップ密度のばらつきを補正するためのブリックス値–CO₂相関モデル
シロップ濃度の変動により、固定されたCO₂圧力設定が機能しなくなり、炭酸不足または過剰炭酸化を招き、口当たりが不均一になる。これを防ぐため、ライン内ブリックス計またはコリオリ質量流量センサーを用いて、溶解固形分のリアルタイムデータを炭酸注入装置の制御器に送信する。検証済みの相関モデルにより、ブリックス値と温度から、目標CO₂体積を達成するのに必要な正確な飽和圧力を算出する。例えば、ブリックス値が高いシロップの場合、同一温度下ではわずかな圧力上昇が必要となる。制御器は各バッチ内でこの目標圧力を継続的に更新し、シロップのロット間ばらつきや水のミネラル成分の変動にも対応する。この動的なブリックス–CO₂連動制御により、定期的な手動点検では見逃されがちなドリフトを補正し、製造ロットを通じて安定した炭酸のキレと感覚的品質を確保する。
安定したCO₂供給のための予防保全プロトコル
炭酸飲料製造機は、二酸化炭素(CO₂)供給ループの厳密な統合に依存しています。このループには、供給圧力、注入流量、および配管内センシングが含まれます。この連携システムのいずれかにずれが生じると、レシピが変更されていなくても最終的なCO₂比率が変化します。また、米国『Plant Engineering』誌(2026年)によると、対応型保守のコストは計画保全の3~9倍にもなります。さらに、CO₂供給系における予期せぬ故障は、炭酸濃度のばらつきの主な原因の一つです。したがって、安定した運転を実現するには、緊急対応ではなく、体系的・予防的な保全が不可欠です。
| インターバル | 部品 | メンテナンス対応 | CO₂比率への影響 |
|---|---|---|---|
| 毎日 | CO₂供給マニホールド | 入口圧力を確認し、霜付きや漏れを点検 | 溶解度に直接影響を与える圧力変動を防止 |
| 週1回 | ガスフィルターおよびレギュレーター | 凝縮水を排出し、設定値の正確性を確認 | 安定的かつ不純物のない注入圧力を確保 |
| 月1回 | 炭酸タンクまたはインラインモジュール | ディフューザーおよびノズルを清掃し、液面センサーを点検 | ガスの均一な分散と供給量の正確性を維持 |
| 四半期ごと | 直列型二酸化炭素(CO₂)センサー | 認証済みガス標準器を用いた校正 | 系統的な過炭酸化または不足炭酸化を引き起こすドリフトを補正 |
| 半年ごと | シール、ガスケット、安全弁 | 摩耗した部品を交換し、安全弁の作動圧力を検証 | 飽和度の低下やガスの無駄遣いを招くCO₂漏れを防止 |
予定された作業に加えて、オペレーターはCO₂が乾燥状態であり、油分や水分などの不純物が混入していないことを確認しなければなりません。これらの不純物はレギュレーターやNDIRセンサーを汚染し、知らないうちに徐々に蓄積する測定誤差を引き起こします。ガス配管に対する文書化されたロックアウト/タグアウト手順は、各シフトの引継ぎ時に必須です。各バッチ終了後に、入口圧力、液体温度、測定されたCO₂体積を記録することで、診断のための基準データが構築されます。例えば、入口水温が2–3°F上昇した場合、炭酸化レベルを一定に保つために、CO₂圧力を5–8 psi調整する必要があることがよくあります。ガス供給に関する計測値と熱的条件を関連付けた保守記録を活用すれば、チームは製品全体が仕様から外れる前に、わずかなずれを早期に特定・是正できます。
よくある質問
ヘンリーの法則とは何か、またCO₂の溶解度にどのような影響を与えるか?
ヘンリーの法則によると、液体に溶解する二酸化炭素(CO₂)の量は、圧力が高くなると増加し、一定圧力下で温度が上昇すると減少します。炭酸飲料自動販売機は、この原理を活用して、一定のCO₂飽和度を維持しています。
シロップ濃度は炭酸化にどのような影響を与えますか?
シロップ濃度が高いほど、液体の密度と粘度が上がり、CO₂の溶解が難しくなります。そのため、機器は目的の炭酸化レベルを達成するために、圧力および温度を動的に調整します。
炭酸化タワーとインライン・マイクロ炭酸化モジュールの主な違いは何ですか?
炭酸化タワーは、大量かつ安定した生産環境に最適です。一方、インライン・マイクロ炭酸化モジュールは、小ロット生産や頻繁なレシピ切替に高い柔軟性を提供しますが、CO₂の急激な放出(ブレイクアウト)を防ぐためには、きめ細かな制御が不可欠です。
CO₂供給システムの定期的なメンテナンスが重要な理由は何ですか?
予防保守により、システムのドリフトを最小限に抑え、炭酸化の均一性を確保し、高額な故障や計画外のダウンタイムのリスクを低減します。
閉ループPID制御は、炭酸化の均一性をどのように支援しますか?
PID制御は、リアルタイムのセンサーフィードバックに基づいて、CO₂注入量、圧力、温度を継続的に調整することで、工程条件の変動があっても正確な炭酸化を実現します。