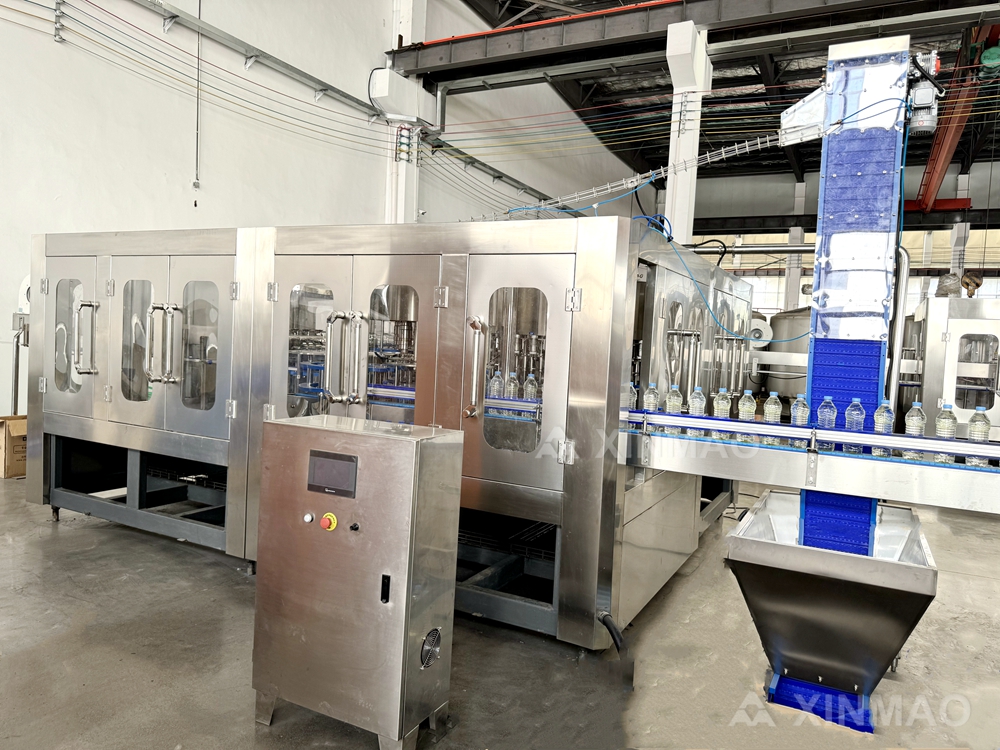
Dinamica del flusso e instabilità della pressione ad alta velocità
Rottura del flusso laminare e insorgenza della turbolenza oltre gli 8.000 BPH
A basse velocità, l’acqua scorre attraverso una macchina per il riempimento di bottiglie d’acqua in strati laminari uniformi e regolari: prevedibili e costanti tra i diversi ugelli. Oltre gli 8.000 bottiglie all’ora (BPH), la velocità del fluido aumenta bruscamente, spingendo il numero di Reynolds oltre il suo intervallo critico di transizione. Il flusso passa da laminare a turbolento: si formano vortici all’interno degli ugelli e a valle, generando profili di velocità non uniformi e variazioni ciclo dopo ciclo dell’area efficace di scarico. In alcuni cicli di riempimento il flusso istantaneo è maggiore; in altri, minore—con conseguente livello irregolare del liquido.
Curve accentuate, orifizi piccoli e apertura rapida delle valvole aggravano questa transizione inducendo accelerazione locale e separazione del flusso. Anche minime differenze geometriche tra ugelli si amplificano in condizioni di turbolenza, causando variazioni del coefficiente di scarico. Tempistiche identiche delle valvole non garantiscono più volumi identici. Gli operatori osservano comunemente un aumento della dispersione del livello di riempimento soltanto superando gli 8.000 BPH — una soglia fisica reale, non una limitazione del sistema di controllo. Ridurre la velocità al di sotto di questo valore ripristina il comportamento laminare e una maggiore coerenza. Gli aggiornamenti sostenibili per alte velocità devono privilegiare l’ottimizzazione della geometria degli ugelli, non soltanto un’attuazione più rapida delle valvole.
Cavitazione e ingresso di aria che interrompono la consegna coerente del volume
Un’elevata velocità di flusso può ridurre la pressione locale al di sotto della pressione di vapore dell’acqua, innescando la cavitazione. Si formano bolle di vapore nella gola dell’ugello e collassano violentemente a valle, generando onde d’urto e getti microscopici che disturbano il flusso di riempimento ed erodono gradualmente i sedili delle valvole e le superfici di tenuta. Con l’aumento dei giochi, la ripetibilità volumetrica peggiora.
L’ingresso di aria aggrava ulteriormente il problema. L’aria penetra attraverso perdite delle guarnizioni, vortici nel serbatoio di alimentazione o schizzi a elevata velocità. Le bolle occupano volume senza contribuire alla massa. Durante il riempimento, l’aria compressa fornisce ai sensori di livello una lettura falsamente «piena», causando bottiglie sottoripiene. Dopo che le bolle risalgono al termine del riempimento, il livello apparente diminuisce, provocando scarti.
La cavitazione e l’ingresso di aria si verificano spesso contemporaneamente, compromettendo congiuntamente la costanza del volume. Le misure di mitigazione includono l’aumento della pressione in ingresso, la regolarizzazione dei percorsi di flusso, l’uso di ugelli con gola più ampia, la tenuta stagna di tutti i giunti, il mantenimento di un livello adeguato nel serbatoio e l’installazione di rottura-vortici. In assenza di tali misure, la precisione del riempimento ad alta velocità rimane intrinsecamente instabile.
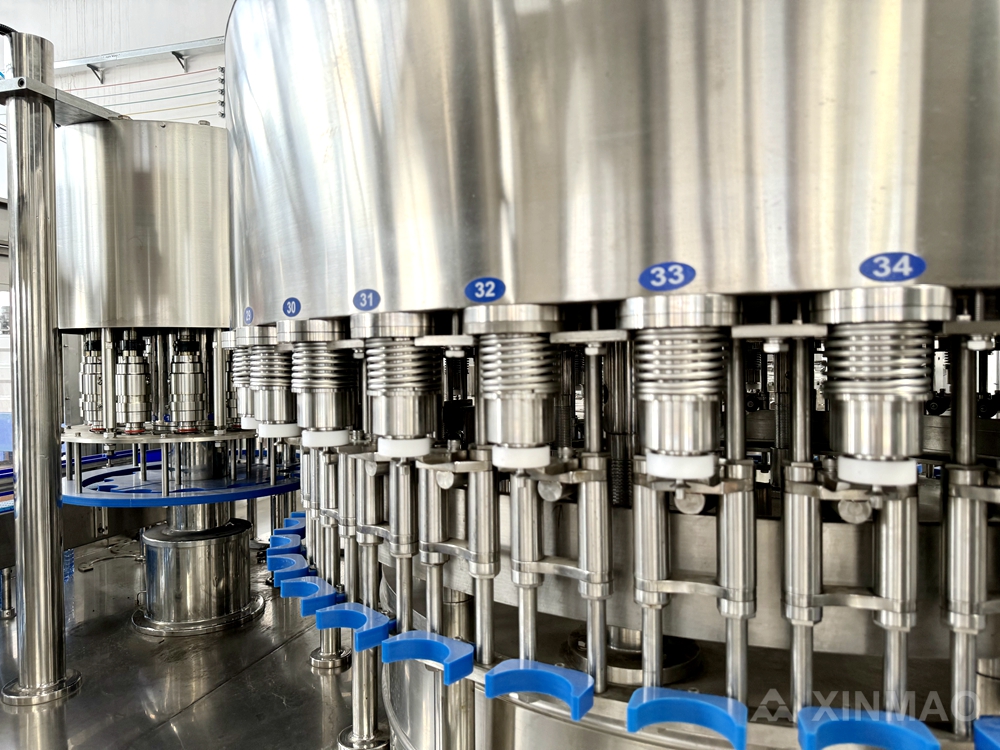
Variazione della pressione sul collettore tra gruppi di ugelli durante cicli rapidi
Il rapido ciclo delle valvole genera onde di pressione nel collettore. Quando un ugello si chiude, il colpo d’ariete invia un impulso attraverso il sistema, avvertito in modo asimmetrico dagli altri ugelli a causa del ritardo di propagazione. Gli ugelli centrali sperimentano tipicamente una pressione stabile; quelli terminali subiscono fluttuazioni più ampie. Un collettore lungo e stretto amplifica questo effetto. A 10.000 bottiglie/ora—dove i tempi di ciclo delle valvole scendono sotto i 0,3 secondi—il recupero della pressione tra un ciclo e l’altro è incompleto. La pressione misurata può variare di 0,1–0,2 bar lungo la fila di ugelli, modificando il volume di riempimento di 1–2 mL per ciclo. Su centinaia di bottiglie, l’effetto cumulativo diventa visibilmente non uniforme.
Le soluzioni includono l’aggiunta di accumulatori, l’aumento del diametro del collettore, la regolazione delle rampe di apertura/chiusura della valvola per ridurre i colpi d’ariete o l’implementazione di una compensazione individuale della pressione sugli ugelli. Senza bilanciamento della pressione, gli ugelli esterni erogano sistematicamente meno liquido, generando un pattern ripetibile di deriva del livello di riempimento, spesso diagnosticato erroneamente come errore di calibrazione. In realtà, tale fenomeno riflette i limiti fondamentali dell’idraulica del collettore.
Usura meccanica e deriva di allineamento nei componenti critici di riempimento
Micro-sfasamento indotto dall’espansione termica su gruppi multi-ugello
Le linee ad alta velocità per l’imbottigliamento generano calore da azionamenti servo, pompe di ricircolo e variazioni di temperatura del prodotto. Le batterie di ugelli in acciaio inossidabile si espandono di circa 17,3 µm per metro per °C. Su un collettore di 2 metri, un aumento di temperatura di 15 °C durante l’avviamento induce un’allungamento lineare di circa 0,5 mm — raramente uniforme, poiché i supporti di fissaggio più freddi e le rotaie del telaio ne limitano l’espansione. Il movimento differenziale sposta le punte degli ugelli rispetto agli assi centrali delle bottiglie. Anche uno scostamento verticale o laterale di soli 0,2 mm interrompe il flusso di riempimento, causando riempimenti insufficienti, schiuma o sovrariempimento oltre gli 8.000 BPH.
Le verifiche sul campo mostrano che una micro-sfasatura emerge tipicamente dopo 30–45 minuti di stabilizzazione termica e peggiora con cicli ripetuti di sanificazione ad acqua calda. Variazioni oscillanti dell’altezza di riempimento compaiono spesso prima di qualsiasi guasto meccanico visibile. Le azioni correttive includono il riallineamento delle batterie di ugelli dopo durante il preriscaldamento e la verifica della coppia di serraggio dei tiranti di fissaggio del telaio.
Deformazione permanente delle guarnizioni ad anello (compression set) e fatica delle tenute nelle valvole delle macchine per l’imbottigliamento di acqua
Le valvole delle macchine riempitrici subiscono migliaia di cicli di apertura-chiusura per turno. La compressione ripetuta causa una deformazione permanente — il cosiddetto 'compression set' — che riduce la forza di tenuta. Il calore derivante dalle operazioni di sanificazione, dai prodotti chimici per il trattamento dell’acqua e dagli improvvisi picchi di pressione accelera l’affaticamento, in particolare dopo i cicli di sanificazione a caldo. Una volta persa l’elasticità, il prodotto fuoriesce oltre la sede della valvola, compromettendo la costanza del riempimento.
I dati di manutenzione indicano l’usura delle guarnizioni e delle O-ring come la principale causa di guasto negli impianti di riempimento bevande: la precisione del riempimento si discosta già da ±1% prima ancora che si manifesti una perdita visibile. Ispezioni settimanali delle guarnizioni e revisioni complete delle valvole ogni tre mesi consentono di rilevare precocemente indurimento, zone appiattite e microfessurazioni. L’impiego di O-ring alimentari certificati per la temperatura operativa e per l’esposizione ai prodotti chimici ne estende la durata utile. In assenza di sostituzione preventiva, i livelli irregolari del liquido persistono anche dopo la taratura.
Decadimento della calibrazione e limitazioni del sistema di controllo
Deriva della posizione del pistone servo oltre la tolleranza di ±0,15 mL nel tempo
La precisione di riempimento si degrada quando l'errore di posizione del servo-pistole supera ±0,15 mL. L'espansione termica, l'attrito della tenuta e il degrado del feedback dell'encoder introducono piccoli ma composti spostamenti su migliaia di cicli. Sebbene il controllo a circuito chiuso possa mantenere l'obiettivo comandato, la corsa effettiva del pistone si sposta perché il punto di riferimento zero si sposta. Gli operatori spesso trascurano questo fatto fino a quando i controlli di peso non mostrano che il segnale di sotto-riempimento o di sovra-riempimento aumenta il segnale.
La verifica di routine rispetto a una norma di riferimento calibrata attenua il rischio. Le linee ad alta velocità beneficiano di controlli di posizione a livello di cambio e di compensazione automatica dello spostamento. Se non viene corretto, un punto di riferimento di 500 ml può fissarsi a 500,17 ml o 499,82 ml, aumentando i tassi di rigetto e erodendo l'efficienza della linea.
Soluzioni di monitoraggio intelligente per la correzione del livello di riempimento in tempo reale
Sensori di livello capacitivo contro logica di riempimento cronometrato nelle linee di riempimento di acqua in bottiglia
I sensori capacitivi di livello misurano l’altezza effettiva del prodotto a ciascun erogatore e attivano la chiusura della valvola con precisione al volume target, correggendo in tempo reale le derive causate da variazioni di pressione, turbolenza o spostamenti meccanici. La logica di riempimento temporizzato, al contrario, apre le valvole per una durata preimpostata e presuppone pressione e portata stabili. Man mano che la varianza del collettore supera gli 8.000 BPH, la logica di riempimento temporizzato provoca spesso riempimenti insufficienti o eccessivi. Il feedback capacitivo chiude il ciclo di controllo, evitando costosi interventi di ritocco e riducendo lo spreco di prodotto.
FAQ
Quali fattori provocano cambiamenti nella dinamica di flusso oltre gli 8.000 BPH nelle linee di riempimento di acqua in bottiglia?
Oltre gli 8.000 BPH, la velocità del fluido aumenta bruscamente, spingendo il numero di Reynolds oltre il suo punto di transizione dal flusso laminare a quello turbolento. Fattori come curve strette, orifizi ridotti e aperture rapide delle valvole amplificano tali cambiamenti, causando livelli di liquido irregolari.
In che modo la cavitazione influisce sulla coerenza del riempimento?
La cavitazione si verifica quando la pressione locale scende al di sotto della pressione di vapore dell’acqua, formando bolle di vapore che collassano violentemente a valle. Questo genera perturbazioni che riducono la ripetibilità volumetrica e causano usura meccanica su valvole e ugelli.
Perché gli allineamenti degli ugelli risultano errati durante le operazioni di riempimento ad alta velocità?
L’espansione termica causata da fonti di calore come azionamenti servo e pompe può indurre movimenti differenziali lungo le file di ugelli, spostando le punte degli ugelli rispetto agli assi centrali delle bottiglie. Questo disallineamento interrompe il flusso di riempimento e compromette negativamente la costanza del processo.
In che modo le variazioni di pressione nel collettore possono influenzare i livelli di riempimento?
Le onde di pressione generate da cicli rapidi delle valvole generano pressioni non uniformi nel collettore lungo le file di ugelli. Ciò comporta volumi di riempimento non costanti, in particolare per gli ugelli terminali, e richiede soluzioni come l’uso di accumulatori o di sistemi di compensazione della pressione a livello di singolo ugello.
Quali soluzioni migliorano la costanza del riempimento ad alta velocità?
Le soluzioni chiave includono l’ottimizzazione della geometria degli ugelli, l’aggiunta di rottura-vortici, la manutenzione regolare di guarnizioni e valvole, il riallineamento delle file di ugelli dopo la stabilizzazione termica e l’uso di sensori capacitivi di livello per correzioni in tempo reale.
I sistemi logici a riempimento temporizzato sono affidabili per le linee ad alta velocità?
I sistemi logici a riempimento temporizzato possono incontrare difficoltà a causa di incongruenze generate da turbolenza e varianza del collettore. I sensori capacitivi di livello forniscono correzioni più affidabili misurando l’effettiva altezza del prodotto e garantendo una chiusura precisa della valvola.
Indice dei Contenuti
- Dinamica del flusso e instabilità della pressione ad alta velocità
- Usura meccanica e deriva di allineamento nei componenti critici di riempimento
- Decadimento della calibrazione e limitazioni del sistema di controllo
- Soluzioni di monitoraggio intelligente per la correzione del livello di riempimento in tempo reale
-
FAQ
- Quali fattori provocano cambiamenti nella dinamica di flusso oltre gli 8.000 BPH nelle linee di riempimento di acqua in bottiglia?
- In che modo la cavitazione influisce sulla coerenza del riempimento?
- Perché gli allineamenti degli ugelli risultano errati durante le operazioni di riempimento ad alta velocità?
- In che modo le variazioni di pressione nel collettore possono influenzare i livelli di riempimento?
- Quali soluzioni migliorano la costanza del riempimento ad alta velocità?
- I sistemi logici a riempimento temporizzato sono affidabili per le linee ad alta velocità?