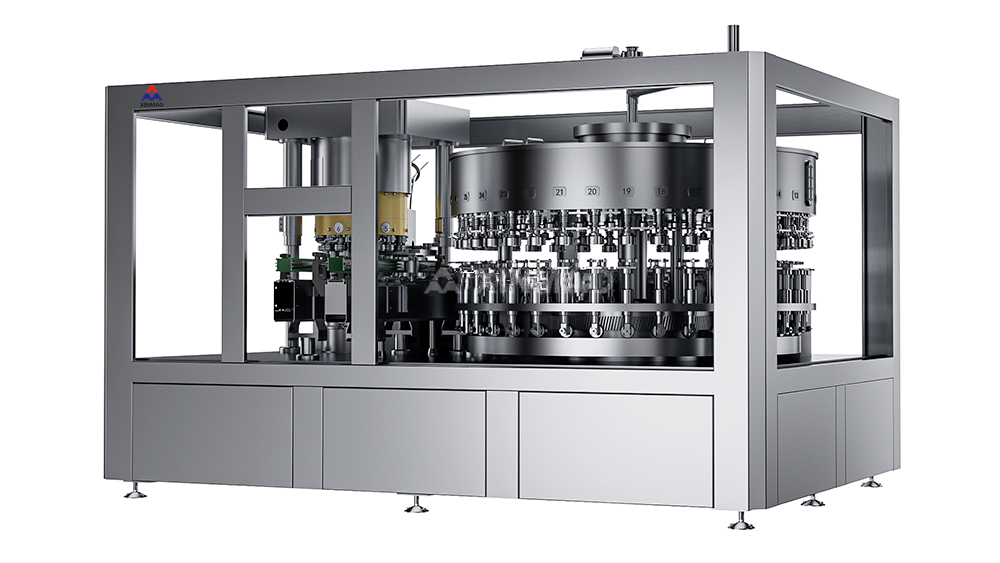
Kezdeti beruházás: az alumínium- és a PET dobozos töltőgépek tőkeköltségei
A tőkeköltség meghatározza az adott berendezés megtérülési idejét. Egy 2026-os töltőrendszer-elemzés szerint egy 150 doboz/perc teljesítményű forgó alumínium dobozos töltőgép átlagos ára 385 000 USD, míg egy összehasonlítható lineáris PET dobozos töltőrendszer átlagos ára 260 000 USD. Az alumínium alapú rendszerek kezdeti költsége 18–35%-kal magasabb, mivel speciális nyomásszabályozókat, integrált záróegységeket és merev dobozok kezeléséhez szükséges kiegészítő berendezéseket igényelnek.
| Költségtényező | Alumíniumdohtöltőgép | PET dobozos töltőgép |
|---|---|---|
| Alapfelszerelés költsége | 280 000–420 000 USD | 190 000–310 000 USD |
| Kiegészítő rendszerek (mosók, CO₂-visszanyerő egységek) | +65 000 USD | +40 000 USD |
| Telepítés és kalibráció | 120–160 munkaóra | 80–120 munkaóra |
| A telepített berendezések teljes hatótávolsága | 345 000–485 000 USD | 230 000–350 000 USD |
Egy közepes méretű italgyártó sor alapból kb. 125 000 USD-t költhet többet alumínium alapberendezésekre – és további 40 munkaórát fordíthat a telepítésre –, mint a PET-hez képest. Az alumínium teljes telepítési költsége elérheti a 485 000 USD-t; a PET általában 350 000 USD alatt marad, mielőtt figyelembe vennénk az energiaellátást, a szállítószalagokat vagy a helyszíni előkészítést. Ezek a különbségek változnak a töltősebességtől, az automatizálás szintjétől, valamint attól függően, hogy a sor előre gyártott tartályokat vagy blow-fill-cap monoblock rendszereket használ.
A kezdő vállalkozások számára a PET alacsonyabb belépési költsége gyorsíthatja az első termelés megkezdésének időpontját, és csökkentheti a kezdeti hitelfizetési terheket. Ugyanakkor a tőkeköltség (capex) önmagában nem elegendő: a selejtarányt, a zárógépek karbantartási gyakoriságát és a tartályellátás stabilitását is figyelembe kell venni. Egy alacsonyabb vásárlási ár nem garantálja a gyorsabb megtérülési ráta (ROI) elérését, ha a telepítés után nő az anyagpazarlás vagy a tervezetlen leállások gyakorisága. A finanszírozási feltételek és a helyi munkabérek 5–10%-kal szélesíthetik vagy szűkíthetik az előzetes költségkülönbséget.
Működési teljesítmény: A dobozozógépek átbocsátása, rugalmassága és üzemideje
A működési teljesítmény dönti el, hogy egy csomagolóvonal folyamatosan képes-e megfelelő mennyiségű terméket előállítani – vagy éppen torlódási ponttá válik. Az alumínium- és PET-dobozokat töltő gépek esetében az átbocsátás, a formátumváltás rugalmassága és az üzemidő közvetlenül befolyásolja a munkaerő-allokációt, a vonal kihasználtságát és a megtérülés időpontját. Egy jól összehangolt töltő-zárógép-pár elkerüli a lemaradást, és fenntartja a célként megadott kimeneti sebességet. A 2026-os ipari referenciaadatok szerint a merev alumíniumdobozok nagysebességű forgó töltőgépei gyakran 1200–2000 dobozt per perc sebességgel működnek, míg a rugalmas, többformátumos vonalak viszkózitástól és szénsavtartalomtól függően 300–600 dobozt per perc sebességgel futnak.
Sorsebesség és formátumváltási hatékonyság italgyártáshoz
A sorsebesség nem állandó – reagál a tároló anyagára, a töltési térfogatra és a termék típusára. Az alumínium stabil oldalfalai lehetővé teszik az agresszív szállítószalag-sebességeket és a magas töltési sebességet. A PET könnyebb, rugalmasabb szerkezete óvatos kezelést igényel, és összehasonlítható töltő-záró konfigurációk esetén 5–15%-kal lassabban működhet (2026-os csomagolóipari referenciaérték). A szervohajtású töltők és az automatikus receptkezelés egyre kisebbé teszi ezt a különbséget.
A formaváltás hatékonysága ugyanolyan döntő: gyorscsere-sínrendszerek, kattanós töltőszelepek és szerszámmentes csillagkerék-beállítások 30–45 percről kevesebb mint 10 percre csökkenthetik a váltási időt. Ez a rugalmasság lehetővé teszi a gyártók számára, hogy az alumínium és a PET csomagolás között – vagy akár több dobozméret között is – váltani tudjanak, anélkül, hogy leállási időt veszítenének. Azok a gyártóüzemek, amelyek rövid váltási időt és kiegyensúlyozott töltő-záró időzítést prioritizálnak, általában 5–10 százalékponttal magasabb teljes felszerelés-hatékonyságot (OEE) érnek el, mint a kevésbé rugalmas sorok.
A dobozozógépek teljes tulajdonosi költsége: karbantartás, energia- és munkaerő-költség
A kezdeti vételár csak egy része a megtérülési ráta (ROI) számításának. A dobozozógépek esetében az energia-, karbantartási és közvetlen munkaerő-költségek dominálnak a hosszú távú kiadások között. A modern, nagysebességű rendszerek kapacitástól függően 60–170 kW-t vonnak. A tipikus ipari áramárak mellett az éves energiafelhasználás elérheti a 23 000 dollárt. Az energiaigény erősebben korrelál a gyártósor sebességével és az automatizálás szintjével, mint a csomagolóanyag típusával – ezért az összehasonlítások alapját a helyi villamosenergia-árak és a műszakrend kell, hogy képezze. A munkaerő-költség jelentősen változik az automatizálás mértékétől függően: a magas fokú automatizálású sorok gyakran mindössze 1–2 operátort igényelnek műszakonként, míg a félig automatizált rendszerek gyakran 3–4 személyt igényelnek. Ez a munkaerő-különbség gyakran a legnagyobb kontrollálható költség – és könnyen ellensúlyozhatja egy alacsonyabb tőkeberendezési árat.
Anyagspecifikus kopási minták és megelőző karbantartási ütemtervek
Az alumínium- és a PET-tárolók különböző kopási mintázatokat és karbantartási prioritásokat eredményeznek. Az alumínium rendszerekben a kopás főként a nagynyomású töltőszelepeknél és a záróállomásoknál jelentkezik – a szelepek egyedül majdnem kétharmadát teszik ki a javítási költségeknek, amint azt a karbantartási naplók mutatják. A PET-gyártósorokon gyakoribb a zárófej eltolódása és a tömítés kopása, mivel a műanyag felületek nyomás alatt elmozdulnak, és a zárás során kevesebb hőt tartanak meg. Egy általános karbantartási ütemterv túlzott karbantartást eredményezhet egy területen, miközben más területeket figyelmen kívül hagy, ami növeli a javítási költségeket és lelassítja a gépváltásokat.
| Alkatrész / terület | Alumíniumdohtöltőgép | PET dobozos töltőgép | Megelőző intézkedés |
|---|---|---|---|
| Töltőszelepek | A szénsavnyomás miatti erős kopás | Közepes vagy alacsony kopás | A szelepek ellenőrzése és újraépítése minden 2000 órában |
| Zárás / záróállomás | Fém tetekek miatti zárókopás | Zárófej eltolódása és tömítés kopása | Nyomaték vagy nyomás heti kalibrálása |
| Szállítószalag / vezetők | Könnyűfém-por lerakódása | Műanyagpor- és statikus töltődés | A vezetők és érzékelők tisztítása műszakonként |
Az automatizált kenőrendszerek csökkenthetik a karbantartási munkaerő-igényt mindkét platformon, és negyedéves megtakarítást eredményeznek – jelentések szerint 2000–4000 dollár között. Az anyagspecifikus megelőző karbantartási ütemterv segít elkerülni a tervezetlen leállásokat – és védje a hosszú távú ROI-t.
ROI-összehasonlítás: megtérülési idő modellezése alumínium- és PET-konzervtöltő gépekhez
A megtérülési idő azt mutatja meg, hogy egy italgyártó üzemnek hány hónap vagy év szükséges ahhoz, hogy visszaszerezze a dobozos töltőgépbe történő teljes beruházását. A megtérülési időt úgy számítják ki, hogy a teljes beruházást elosztják az éves nettó haszonnal. Például egy 120 000 dolláros rendszer, amely évente 95 000 dollárt takarít meg munkaerő-költségekben, hulladékcsökkenésben és további nyereségmarzsban, körülbelül 1,26 év alatt térül meg. A csomagolás területén általában erős megtérülési idő az egy–három év közötti tartomány – azonban a megfelelő összehasonlítási alap a termelési méretre, a nyereségmarzsra és a növekedési irányra is függ. Kizárólag a megtérülési időre támaszkodni félrevezető lehet: egy kissé hosszabb megtérülési idő mellett is nagyobb élettartamra számított ROI (megvalósított megtérülés) nagyobb összértéket eredményezhet.
Valós világbeli ROI-forgatókönyvek különböző termelési mennyiségek és italtípusok esetén
A termelési mennyiség és az italtípus lényegesen befolyásolja a megtérülési eredményeket. Az alábbi táblázat modellezési forgatókönyveket mutat be a sor kapacitása alapján, feltételezve azonos helyi anyagárakat, munkaerő-költségeket és eladási árakat.
| Zsinórképesség | Éves dobozos kimenet feltételezése | Projektberuházás | Éves nettó profit | Becsült megtérülési ráta | Visszatérési időszak |
|---|---|---|---|---|---|
| 3000 doboz/óra | 6,12 millió doboz | $450,000 | $190,000 | 42.2% | 2,37 év |
| 6000 db/óra | 12,24 millió doboz | $800,000 | $545,600 | 68.2% | 1,47 év |
| 12 000 BPH | 24,48 millió doboz | $1,500,000 | $1,050,000 | 70.0% | 1,43 év |
A szénsavas italok gyakran magasabb nyomású alkatrészeket és gyakoribb formaváltást igényelnek, mint a szénsavmentes víz vagy a gyümölcslé – ez növeli a leállási időt és késlelteti a berendezés megtérülését. Az alumíniumos vonalak előnyöket élveznek a könnyebb dobozok és a gyorsabb vonali sebesség miatt; a PET-vonalak előforma-feldolgozása több energiát fogyaszt, de hosszú távon előnyös a könnyűsítés szempontjából. A megtakarítások külön modellezése – munkaerő-csökkenés, hulladékcsökkenés és növekedett értékesíthető termelés – segít ellenőrizni a feltételezéseket a vásárlás előtt. Egy konzervatív maradványérték alkalmazása egy meghatározott eszközélettartamra vonatkozóan biztosítja a pontos megtérülési ráta és megtérülési idő összehasonlítását az alumíniumos és a PET doboz töltőgépek között – nem csupán a kezdeti ár alapján.
GYIK
Mi a fő költségkülönbség az alumíniumos és a PET doboz töltőgépek között?
Az alumínium dobozokat töltő gépek általában 18–35%-kal drágábbak kezdetben, mint a PET gépek, mivel olyan funkciókkal rendelkeznek, mint az előrehaladott nyomásszabályozás és az integrált záróegységek.
Hogyan befolyásolja a tároló anyaga az üzemeltetési teljesítményt?
Az alumínium lehetővé teszi a magasabb szállítószalag-sebességet és töltési sebességet a stabil oldalfalai miatt, míg a PET esetében óvatos kezelés szükséges, és átlagosan 5–15%-kal lassabban működik.
Mik a fő tényezők, amelyek befolyásolják a teljes tulajdonlási költséget?
Az energiafogyasztás, a karbantartás és a munkaerő-költségek a legfontosabb tényezők. Az automatizálás szintje és a helyi közüzemi díjak is jelentős szerepet játszanak.
Miben különböznek az alumínium- és a PET-gépek karbantartási igényei?
Az alumínium gépeknél erősebb kopás tapasztalható a töltőszelepeken és a záróállomásokon, míg a PET gépeknél gyakoribbak a zárófej-tömítések és a drift problémái.
Mi egy tipikus megtérülési időszak a dobozokat töltő gépek esetében?
A megtérülési idő 1-től 3 évig terjedhet a termelési méretek, a nyereségmarzsok és a gépek funkciói alapján. Az alumíniumgyártó gépek nagyobb mennyiségű üzemelés mellett gyorsabb megtérülést érhetnek el.
Tartalomjegyzék
- Kezdeti beruházás: az alumínium- és a PET dobozos töltőgépek tőkeköltségei
- Működési teljesítmény: A dobozozógépek átbocsátása, rugalmassága és üzemideje
- A dobozozógépek teljes tulajdonosi költsége: karbantartás, energia- és munkaerő-költség
- ROI-összehasonlítás: megtérülési idő modellezése alumínium- és PET-konzervtöltő gépekhez
- GYIK