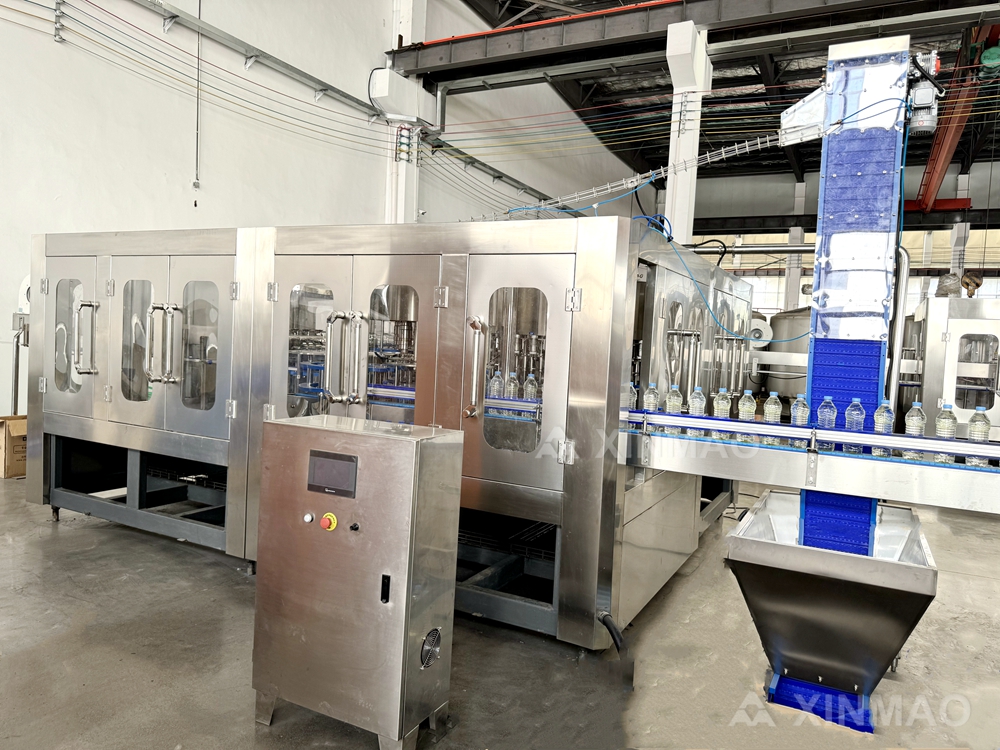
Dinámica del flujo e inestabilidad de presión a alta velocidad
Colapso del flujo laminar y aparición de turbulencia por encima de 8000 botellas por hora (BPH)
A bajas velocidades, el agua se desplaza a través de una máquina de llenado de agua embotellada en láminas suaves y laminarmente ordenadas: predecibles y uniformes entre las boquillas. Por encima de 8000 botellas por hora (BPH), la velocidad del fluido aumenta bruscamente, haciendo que el número de Reynolds supere su rango crítico de transición. El flujo pasa de laminar a turbulento: se forman remolinos dentro de las boquillas y aguas abajo, generando perfiles de velocidad no uniformes y variación ciclo a ciclo en el área efectiva de descarga. Algunos ciclos de llenado entregan un caudal instantáneo mayor; otros, menor, lo que provoca niveles de líquido irregulares.
Las curvas pronunciadas, los orificios pequeños y la apertura rápida de las válvulas agravan esta transición al inducir aceleración local y separación del flujo. Incluso mínimas diferencias geométricas entre boquillas se amplifican bajo condiciones turbulentas, provocando variaciones en el coeficiente de descarga. Un cronograma idéntico de apertura de válvulas ya no garantiza un volumen idéntico. Los operadores suelen observar un aumento en la dispersión del nivel de llenado únicamente tras superar los 8.000 botellas por hora (BPH), un umbral físico riguroso, no una limitación del sistema de control. Reducir la velocidad por debajo de este punto restablece el comportamiento laminar y una consistencia más estrecha. Las mejoras sostenibles a alta velocidad deben priorizar la optimización de la geometría de las boquillas, no solo una actuación más rápida de las válvulas.
Cavitación y arrastre de aire que interrumpen la entrega consistente de volumen
Una alta velocidad de flujo puede reducir la presión local por debajo de la presión de vapor del agua, provocando cavitación. Se forman burbujas de vapor en la garganta de la boquilla y colapsan violentamente aguas abajo, generando ondas de choque y chorros microscópicos que perturban el flujo de llenado y, con el tiempo, erosionan los asientos de las válvulas y las superficies de sellado. A medida que los juegos aumentan, la repetibilidad volumétrica se deteriora.
La incorporación de aire agrava el problema. El aire ingresa mediante fugas en los sellos, remolinos en el tanque de suministro o salpicaduras a alta velocidad. Las burbujas ocupan volumen sin aportar masa. Durante el llenado, el aire comprimido produce una lectura falsa de «lleno» en los sensores de nivel, lo que provoca botellas subllenadas. Tras el ascenso de las burbujas después del llenado, los niveles aparentes disminuyen, causando rechazos.
La cavitación y la incorporación de aire suelen ocurrir simultáneamente, afectando conjuntamente la consistencia del volumen. Las medidas correctivas incluyen aumentar la presión de entrada, suavizar las trayectorias de flujo, usar gargantas de boquilla más grandes, sellar todas las uniones, mantener un nivel adecuado en el tanque e instalar rompevórtices. Sin estas medidas, la precisión del llenado a alta velocidad sigue siendo inherentemente inestable.
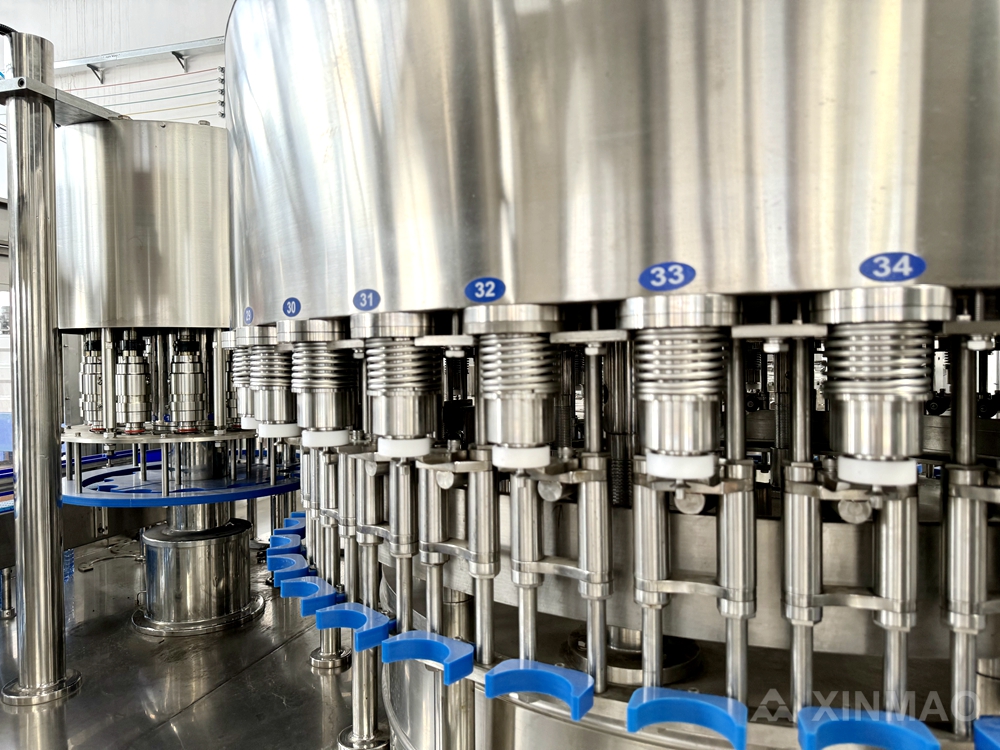
Variación de la presión en el colector entre bancos de boquillas durante ciclos rápidos
El ciclo rápido de las válvulas genera ondas de presión en el colector. Cuando una boquilla se cierra, el golpe de ariete envía un pulso a través del sistema, que es percibido de forma asimétrica por las demás boquillas debido al retardo de propagación. Las boquillas centrales suelen experimentar una presión estable; las boquillas extremas sufren fluctuaciones mayores. Un colector alargado y estrecho amplifica este efecto. A 10 000 botellas por hora —donde los tiempos de ciclo de la válvula caen por debajo de 0,3 segundos— la recuperación de presión entre ciclos es incompleta. La presión medida puede variar entre 0,1 y 0,2 bar a lo largo del grupo, desplazando el volumen de llenado entre 1 y 2 mL por ciclo. Tras cientos de botellas, el efecto acumulado se vuelve visualmente inconsistente.
Las soluciones incluyen agregar acumuladores, aumentar el diámetro del colector, ajustar las rampas de apertura/cierre de las válvulas para reducir las sobrepresiones o implementar una compensación individual de la presión en las boquillas. Sin equilibrado de presión, las boquillas exteriores suministran sistemáticamente menos producto, generando un patrón repetible de desviación del nivel de llenado que suele diagnosticarse erróneamente como un error de calibración. En realidad, esto refleja limitaciones fundamentales de la hidráulica del colector.
Desgaste mecánico y deriva de alineación en componentes críticos de llenado
Microdesalineación inducida por expansión térmica en bancos de múltiples boquillas
Las líneas de envasado a alta velocidad generan calor procedente de los servomotores, las bombas de recirculación y los cambios de temperatura del producto. Los grupos de boquillas de acero inoxidable se expanden aproximadamente 17,3 µm por metro y por °C. En un colector de 2 metros, un aumento de temperatura de 15 °C durante el arranque provoca una expansión lineal de aproximadamente 0,5 mm, que rara vez es uniforme, ya que los soportes de montaje y los rieles del bastidor, más fríos, restringen dicha expansión. El movimiento diferencial desplaza las puntas de las boquillas respecto a los ejes centrales de las botellas. Incluso un desplazamiento vertical u horizontal de tan solo 0,2 mm interrumpe el chorro de llenado, provocando dosis insuficientes, espuma o sobrellenado por encima de 8.000 botellas por hora.
Las auditorías in situ revelan que, típicamente, una microdesalineación aparece tras 30–45 minutos de estabilización térmica y empeora con ciclos repetidos de saneamiento con agua caliente. después calentamiento previo y verificación del par de apriete de las varillas de sujeción del bastidor.
Deformación permanente (compression set) de las juntas tóricas y fatiga de los sellos en las válvulas de las máquinas de llenado de agua embotellada
Las válvulas de las máquinas llenadoras realizan miles de ciclos de apertura y cierre por turno. La compresión repetida provoca deformación permanente —set de compresión— que reduce la fuerza de sellado. El calor generado durante la sanitización, los productos químicos para el tratamiento del agua y los picos rápidos de presión acelera la fatiga, especialmente tras los ciclos de sanitización en caliente. Una vez perdida la elasticidad, el producto se filtra más allá del asiento, afectando la consistencia del llenado.
Los datos de mantenimiento identifican el desgaste de sellos y juntas tóricas como el modo de fallo predominante en los equipos de llenado de bebidas, con una deriva en la precisión del llenado superior a ±1 % antes de que aparezca fugas visibles. Las inspecciones semanales de los sellos y las revisiones integrales trimestrales de las válvulas permiten detectar tempranamente el endurecimiento, las zonas aplanadas y las microfisuras. El uso de juntas tóricas aptas para contacto con alimentos, clasificadas para la temperatura operativa y la exposición química, prolonga su vida útil. Sin sustitución proactiva, los niveles de líquido siguen siendo irregulares, incluso tras la recalibración.
Decaimiento de la calibración y limitaciones del sistema de control
Deriva de la posición del pistón servo superior a ±0,15 mL respecto de la tolerancia con el paso del tiempo
La precisión del llenado se degrada cuando el error de posición del pistón servo supera ±0,15 mL. La expansión térmica, la resistencia de los sellos y la degradación de la retroalimentación del codificador introducen desviaciones pequeñas pero acumulativas tras miles de ciclos. Aunque el control en bucle cerrado pueda mantener el valor objetivo indicado, el recorrido real del pistón deriva porque el punto de referencia cero se desplaza. Los operadores suelen pasar por alto este fenómeno hasta que las verificaciones de peso detectan subllenados —o bien los sobrellenados incrementan la cantidad innecesaria dispensada.
La verificación periódica frente a un patrón de referencia calibrado reduce el riesgo. Las líneas de alta velocidad se benefician de comprobaciones de posición a nivel de turno y de compensación automática de desviaciones. Si no se corrige, un punto de ajuste de 500 mL puede estabilizarse en 500,17 mL o en 499,82 mL —lo que eleva las tasas de rechazo y reduce la eficiencia de la línea.
Soluciones inteligentes de supervisión para la corrección en tiempo real del nivel de llenado
Sensores capacitivos de nivel frente a lógica de llenado por tiempo en líneas de máquinas llenadoras de agua embotellada
Los sensores capacitivos de nivel miden la altura real del producto en cada boquilla y activan el cierre de la válvula con precisión al alcanzar el volumen objetivo, corrigiendo así la deriva en tiempo real causada por variaciones de presión, turbulencia o desplazamiento mecánico. Por contraste, la lógica de llenado por tiempo abre las válvulas durante una duración preestablecida y asume presión y caudal estables. A medida que la variabilidad del colector supera los 8000 botellas por hora (BPH), la lógica de llenado por tiempo suele provocar llenados insuficientes o excesivos. La retroalimentación capacitiva cierra el bucle, evitando retrabajos costosos y reduciendo el exceso de producto dispensado.
Preguntas frecuentes
¿Qué provoca los cambios en la dinámica de flujo por encima de 8000 BPH en las líneas de llenado de agua embotellada?
Por encima de 8000 BPH, la velocidad del fluido aumenta bruscamente, impulsando el número de Reynolds más allá de su punto de transición desde flujo laminar a flujo turbulento. Factores como curvas pronunciadas, orificios pequeños y apertura rápida de válvulas agravan dichos cambios, lo que resulta en niveles de líquido irregulares.
¿Cómo afecta la cavitación a la consistencia del llenado?
La cavitación ocurre cuando la presión local desciende por debajo de la presión de vapor del agua, formando burbujas de vapor que colapsan violentamente aguas abajo. Esto genera perturbaciones que reducen la repetibilidad volumétrica y provoca desgaste mecánico en válvulas y boquillas.
¿Por qué se desalinean los grupos de boquillas durante operaciones de llenado a alta velocidad?
La expansión térmica provocada por fuentes de calor, como accionamientos servo y bombas, puede inducir movimientos diferenciales a lo largo de los grupos de boquillas, desplazando las puntas de las boquillas lejos de las líneas centrales de las botellas. Esta desalineación interrumpe el chorro de llenado y afecta negativamente la consistencia.
¿Cómo puede la variación de presión en el colector afectar los niveles de llenado?
Las ondas de presión causadas por el conmutado rápido de las válvulas generan presiones irregulares en el colector a lo largo de los grupos de boquillas. Esto da lugar a volúmenes de llenado inconsistentes, especialmente en las boquillas extremas, y requiere soluciones como acumuladores o compensación individual de presión por boquilla.
¿Qué soluciones mejoran la consistencia del llenado a alta velocidad?
Las soluciones clave incluyen optimizar la geometría de las boquillas, agregar rompevórtices, realizar mantenimiento periódico de juntas y válvulas, realinear los grupos de boquillas tras la estabilización térmica y utilizar sensores capacitivos de nivel para correcciones en tiempo real.
¿Son fiables los sistemas de lógica de llenado temporizado en líneas de alta velocidad?
Los sistemas de lógica de llenado temporizado pueden tener dificultades ante inconsistencias causadas por turbulencia y variaciones en el colector. Los sensores capacitivos de nivel ofrecen correcciones más fiables al medir la altura real del producto y garantizar un cierre preciso de la válvula.
Tabla de Contenidos
- Dinámica del flujo e inestabilidad de presión a alta velocidad
- Desgaste mecánico y deriva de alineación en componentes críticos de llenado
- Decaimiento de la calibración y limitaciones del sistema de control
- Soluciones inteligentes de supervisión para la corrección en tiempo real del nivel de llenado
-
Preguntas frecuentes
- ¿Qué provoca los cambios en la dinámica de flujo por encima de 8000 BPH en las líneas de llenado de agua embotellada?
- ¿Cómo afecta la cavitación a la consistencia del llenado?
- ¿Por qué se desalinean los grupos de boquillas durante operaciones de llenado a alta velocidad?
- ¿Cómo puede la variación de presión en el colector afectar los niveles de llenado?
- ¿Qué soluciones mejoran la consistencia del llenado a alta velocidad?
- ¿Son fiables los sistemas de lógica de llenado temporizado en líneas de alta velocidad?