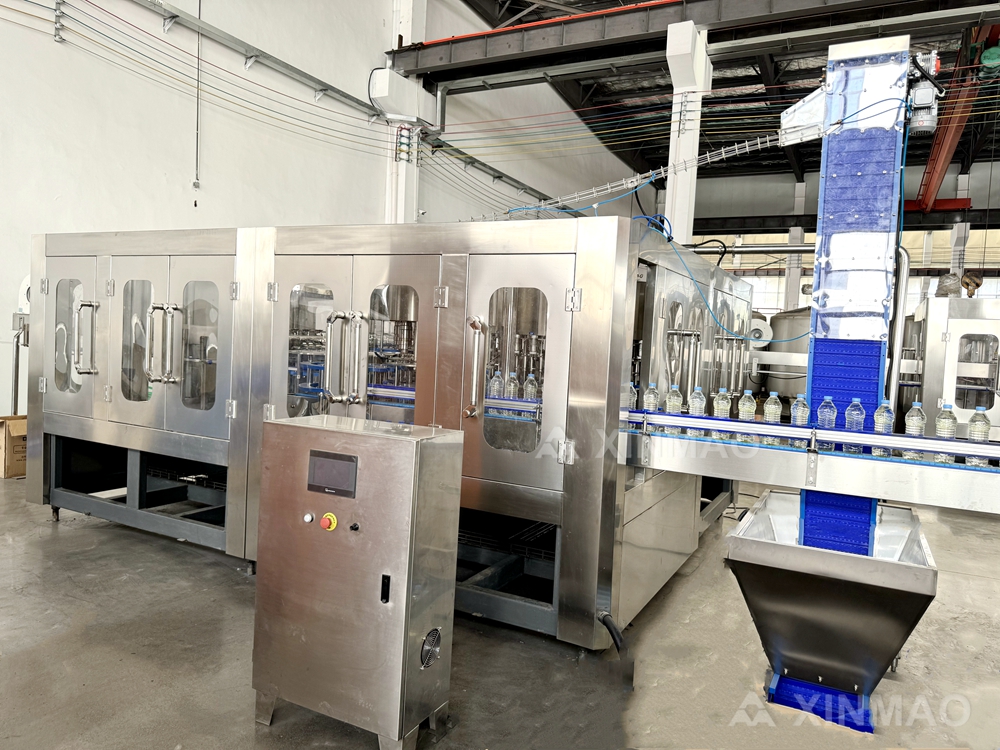
Dynamika průtoku a nestabilita tlaku ve vysoké rychlosti
Rozklad laminárního proudění a vznik turbulentního proudění nad 8 000 BPH
Při nízkých rychlostech prochází voda naplňovacím strojem pro lahvovanou vodu hladkými, laminárními vrstvami – předvídatelnými a rovnoměrnými napříč tryskami. Nad 8 000 lahví za hodinu (BPH) se rychlost kapaliny prudce zvyšuje, čímž se Reynoldsovo číslo přesune za svůj kritický přechodový rozsah. Proudění se mění z laminárního na turbulentní: uvnitř trysek i pod nimi vznikají víry, což vede k nerovnoměrným profilům rychlosti a cyklus-za-cyklem se měnící efektivní výtokové ploše. Některé plnící cykly dodávají vyšší okamžitý průtok, jiné nižší – výsledkem jsou nerovnoměrné hladiny kapaliny.
Ostré zatáčky, malé otvory a rychlé otevírání ventilů tento přechod zhoršují tím, že vyvolávají místní zrychlení a odtržení toku. I nepatrné geometrické rozdíly mezi tryskami se za turbulentního proudění zvětší, což způsobuje kolísání průtokového součinitele. Stejný časový průběh otevírání ventilů již nezaručuje stejný objem. Provozní pracovníci často pozorují zvýšenou rozptýlenost hladiny naplnění až po překročení 8 000 lahví za hodinu – toto je pevný fyzikální práh, nikoli omezení řídicího systému. Snížení rychlosti pod tento práh obnovuje laminární chování a lepší konzistenci. Udržitelné modernizace pro vysokorychlostní provoz musí mít za hlavní prioritu optimalizaci geometrie trysky – nikoli pouze rychlejší činnost ventilu.
Kavitace a vtahování vzduchu narušují stálou dodávku objemu
Vysoká rychlost proudění může snížit lokální tlak pod nasycený tlak páry vody, čímž se spustí kavitace. V parních bublinách dochází k tvorbě v hrdle trysky a následnému násilnému zhroucení střemhlavě pod proudem, což generuje rázové vlny a mikrotrysky, které ruší proud naplňování – a postupně erozí sedla ventilů a těsnicí plochy. S rostoucím uložením se zhoršuje objemová opakovatelnost.
Zanesení vzduchu problém zhoršuje. Vzduch proniká netěsnostmi těsnění, vírem v zásobní nádrži nebo rozstřikováním při vysoké rychlosti. Bubliny zabírají objem, aniž by přispívaly hmotností. Při naplňování stlačený vzduch poskytuje senzorům hladiny falešné „plné“ údaje – což vede k nedonaplňování lahví. Po vystoupení bublin po naplnění klesne zdánlivá hladina, čímž vznikají zmetky.
Kavitace a vtahování vzduchu často probíhají současně a společně narušují konzistenci objemu. Opataření zahrnuje zvýšení tlaku na vstupu, vyhlazení tokových cest, použití větších průtokových otvorů trysky, utěsnění všech spojů, udržování dostatečné hladiny v nádrži a instalaci zařízení proti víření. Bez těchto opatření zůstává přesnost rychlého plnění zásadně nestabilní.
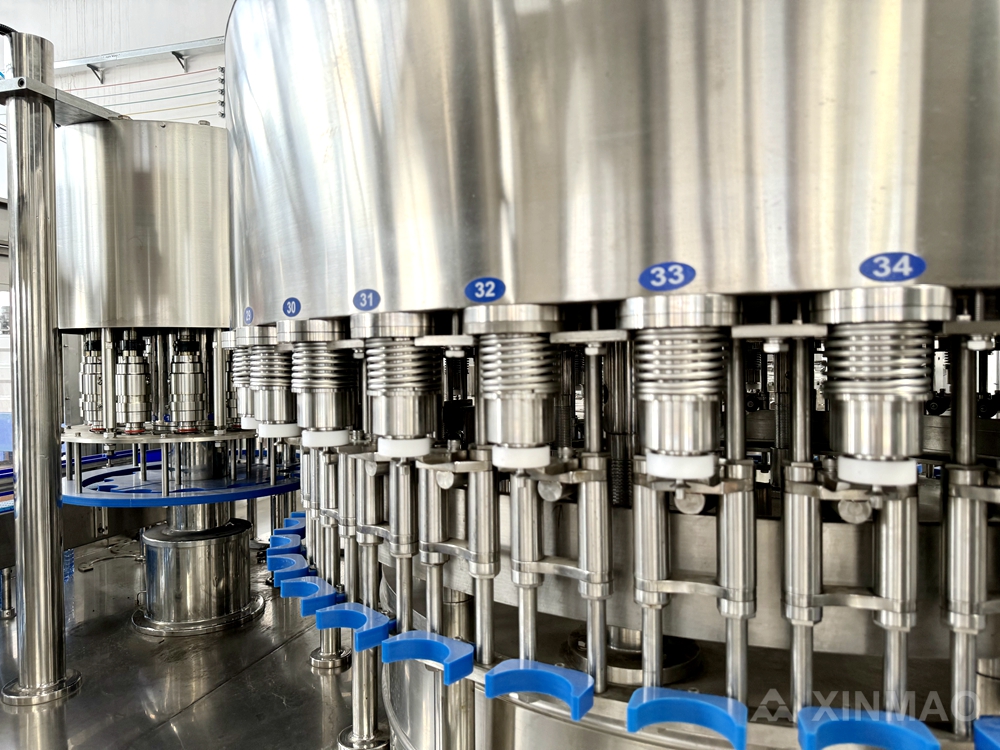
Rozdíl tlaku v rozdělovači mezi jednotlivými řadami trysek při rychlém cyklování
Rychlé spínání ventilů vyvolává tlakové vlny v rozdělovací liště. Když se jeden tryskovač uzavře, vodní kladivo vyšle pulz skrz systém – tento pulz je jinak vnímán ostatními tryskovači kvůli zpoždění šíření. Středové tryskovače obvykle zažívají stabilní tlak; koncové tryskovače jsou vystaveny větším kolísáním. Dlouhá a úzká rozdělovací lišta tento efekt zesiluje. Při 10 000 lahví za hodinu – kdy doba cyklu ventilů klesne pod 0,3 sekundy – nedojde mezi cykly k úplnému obnovení tlaku. Naměřený tlak se může v rámci celé řady měnit o 0,1–0,2 baru, čímž se objem naplnění mění o 1–2 ml za jeden cyklus. U stovek lahví se kumulativní efekt projeví viditelnou nekonzistencí.
Řešení zahrnují přidání akumulátorů, zvětšení průměru rozdělovacího potrubí, ladění nárazových ramp otevírání/zavírání ventilů za účelem snížení tlakových rázů nebo implementaci kompenzace tlaku pro jednotlivé trysky. Bez vyrovnání tlaku vnější trysky trvale dodávají méně – což vede k opakujícímu se vzoru posunu hladiny plnění, který je často mylně diagnostikován jako chyba kalibrace. Ve skutečnosti však tento jev odráží základní hydraulická omezení rozdělovacího potrubí.
Mechanické opotřebení a posun polohy klíčových komponent pro plnění
Mikro-nesouosost způsobená tepelnou roztažností napříč vícetryskovými bloky
Vysokorychlostní plnící linky generují teplo ze servopohonů, oběhových čerpadel a změn teploty naplněného produktu. Tryskové banky z nerezové oceli se rozšiřují přibližně o 17,3 µm na metr a stupeň Celsia. U dvoumetrového rozdělovacího potrubí způsobí nárůst teploty o 15 °C během startu přibližně 0,5 mm lineárního prodloužení – což je zřídka rovnoměrné, protože chladnější uchycovací konzoly a rámové kolejnice roztažení omezuje. Rozdílné pohyby posunují špičky trysek mimo střednice lahví. I vertikální nebo boční posun o 0,2 mm naruší plnící proud a způsobí nedostatečné naplnění, pěnu nebo přeplnění nad 8 000 lahví za hodinu.
Polní audity ukazují, že mikro-nesouosost se obvykle objevuje po 30–45 minutách tepelné stabilizace a zhoršuje se opakovanými cykly čištění horkou vodou. Kolísající výšky naplnění se často objeví dříve, než se projeví jakákoli viditelná mechanická porucha. Nápravná opatření zahrnují znovu seřízení tryskových bank po před zahřátím a ověření utažení táhlových tyčí rámu.
Kompresní deformace O-kroužků a únavové poškození těsnění u ventilů plnících strojů pro balenou vodu
Ventily plnicího stroje procházejí tisíci cykly otevírání a zavírání za jednu směnu. Opakované stlačování způsobuje trvalou deformaci, která snižuje pevnost těsnění. Teplo z hygienických zařízení, chemických látek na čištění vody a rychlé nárůsty tlaku urychlují únavu, zejména po horkých cyklech hygienických zařízení. Jakmile se ztrácí pružnost, produkt uniká kolem sedadla, což ohrožuje konzistenci plnění.
Údaje o údržbě ukazují, že opotřebení těsnění a O-kroužku je hlavním způsobem selhání zařízení na plnění nápojů, přičemž přesnost plnění se pohybuje nad ± 1% před zjevným únikem. Týdenní kontroly těsnění a čtvrtletní opravy ventilů pomáhají včas odhalit ztuhlost, ploché skvrny a drobné trhliny. Použití potravinářských O-kroužků určených pro provozní teplotu a expozici chemickým látkám prodlužuje životnost. Bez proaktivní výměny zůstávají nerovnoměrné hladiny tekutin i po přeřazení.
Omezení kalibračního rozkladu a řídicího systému
Postupnost polohy servo-pístonu nad ±0,15 mL Tolerance v čase
Přesnost plnění klesá, pokud chyba polohy servopístu překročí ±0,15 ml. Teplotní roztažnost, tření u těsnění a zhoršení kvality zpětné vazby z enkodéru způsobují malé, avšak kumulativní posuny po tisících cyklech. I když uzavřená řídící smyčka může udržovat požadovanou cílovou hodnotu, skutečná zdvihová dráha pístu se postupně odchyluje, protože se posune nulový referenční bod. Obsluha tento jev často přehlédne, dokud kontrola hmotnosti nezaznamená nedostatečné plnění – nebo dokud přeplnění nezvyšuje množství nadměrně naplněného produktu.
Pravidelná verifikace proti kalibrovanému referenčnímu standardu snižuje riziko. Výrobní linky s vysokou rychlostí těží z kontrol polohy na úrovni směny a z automatické kompenzace posunů. Pokud tyto posuny nejsou napraveny, může se nastavená hodnota 500 ml ustálit na 500,17 ml nebo 499,82 ml – což zvyšuje podíl zmetků a snižuje efektivitu linky.
Chytré monitorovací řešení pro korekci hladiny plnění v reálném čase
Kapacitní senzory hladiny versus logika plnění podle času v linkách pro plnění lahové vody
Kapacitní senzory hladiny měří skutečnou výšku produktu u každého tryskovače a přesně v cílovém objemu aktivují uzavření ventilu – tím kompenzují reálné posuny způsobené změnami tlaku, turbulencemi nebo mechanickým posunem. Naopak logika plnění podle času otevře ventily po přednastavenou dobu a předpokládá stabilní tlak a průtok. Pokud se rozptyl v rozvaděči zvyšuje nad 8 000 lahví za hodinu (BPH), logika plnění podle času často vede k nedoplňování nebo přeplňování. Zpětná vazba z kapacitních senzorů uzavře regulační smyčku, čímž zabrání nákladnému přepracování a sníží přebytečné dávkování produktu.
Často kladené otázky
Co způsobuje změny dynamiky průtoku nad 8 000 lahví za hodinu (BPH) u linky na plnění lahví s pitnou vodou?
Nad 8 000 lahví za hodinu (BPH) se rychlost kapaliny prudce zvyšuje, čímž se číslo Reynoldsovo přesune za přechodový bod z laminárního proudění do turbulentního. Faktory jako ostré oblouky, malé otvory a rychlé otevírání ventilů tyto změny ještě zhoršují, což má za následek nerovnoměrnou výšku hladiny kapaliny.
Jak ovlivňuje kavitace konzistenci plnění?
Kavitace vzniká, když místní tlak klesne pod nasycený tlak páry vody, čímž se vytvoří bubliny páry, které následně prudce kolabují po směru toku. Tento jev vyvolává poruchy, které snižují objemovou opakovatelnost, a způsobuje mechanické opotřebení ventilů a tryskek.
Proč se řady tryskek během rychlého plnění rozmisťují?
Roztažnost způsobená tepelnými zdroji, jako jsou servopohony a čerpadla, může vyvolat nerovnoměrný pohyb napříč řadami tryskek, čímž se špičky tryskek posunou mimo střednice lahví. Tato rozmisťování narušuje proud plnění a nepříznivě ovlivňuje konzistenci.
Jak může rozdílný tlak v rozdělovači ovlivnit množství plněného objemu?
Tlakové vlny způsobené rychlým spínáním ventilů vyvolávají nerovnoměrné tlaky v rozdělovači napříč řadami tryskek. To má za následek nekonzistentní plněné objemy, zejména u tryskek na koncích řad, a vyžaduje řešení, jako jsou akumulátory nebo individuální kompenzace tlaku pro každou trysku.
Jaká řešení zlepšují konzistenci plnění při vysokých rychlostech?
Klíčová řešení zahrnují optimalizaci tvaru trysky, přidání vířivých brzd, pravidelnou údržbu těsnění a ventilů, znovuzaústřednění řad trysek po tepelné stabilizaci a použití kapacitních senzorů hladiny pro korekce v reálném čase.
Jsou systémy logiky časového plnění spolehlivé pro vysokorychlostní linky?
Systémy logiky časového plnění se mohou potýkat s nekonzistencemi způsobenými turbulencí a rozdíly v rozvodu. Kapacitní senzory hladiny poskytují spolehlivější korekce měřením skutečné výšky produktu a zajištěním přesného uzavření ventilu.
Obsah
- Dynamika průtoku a nestabilita tlaku ve vysoké rychlosti
- Mechanické opotřebení a posun polohy klíčových komponent pro plnění
- Omezení kalibračního rozkladu a řídicího systému
- Chytré monitorovací řešení pro korekci hladiny plnění v reálném čase
-
Často kladené otázky
- Co způsobuje změny dynamiky průtoku nad 8 000 lahví za hodinu (BPH) u linky na plnění lahví s pitnou vodou?
- Jak ovlivňuje kavitace konzistenci plnění?
- Proč se řady tryskek během rychlého plnění rozmisťují?
- Jak může rozdílný tlak v rozdělovači ovlivnit množství plněného objemu?
- Jaká řešení zlepšují konzistenci plnění při vysokých rychlostech?
- Jsou systémy logiky časového plnění spolehlivé pro vysokorychlostní linky?