Yüksək sürətdə axın dinamikası və təzyiq qeyri-sabitliyi
8000 BPH-dən yuxarı sürətdə laminar axının pozulması və turbulensin başlaması
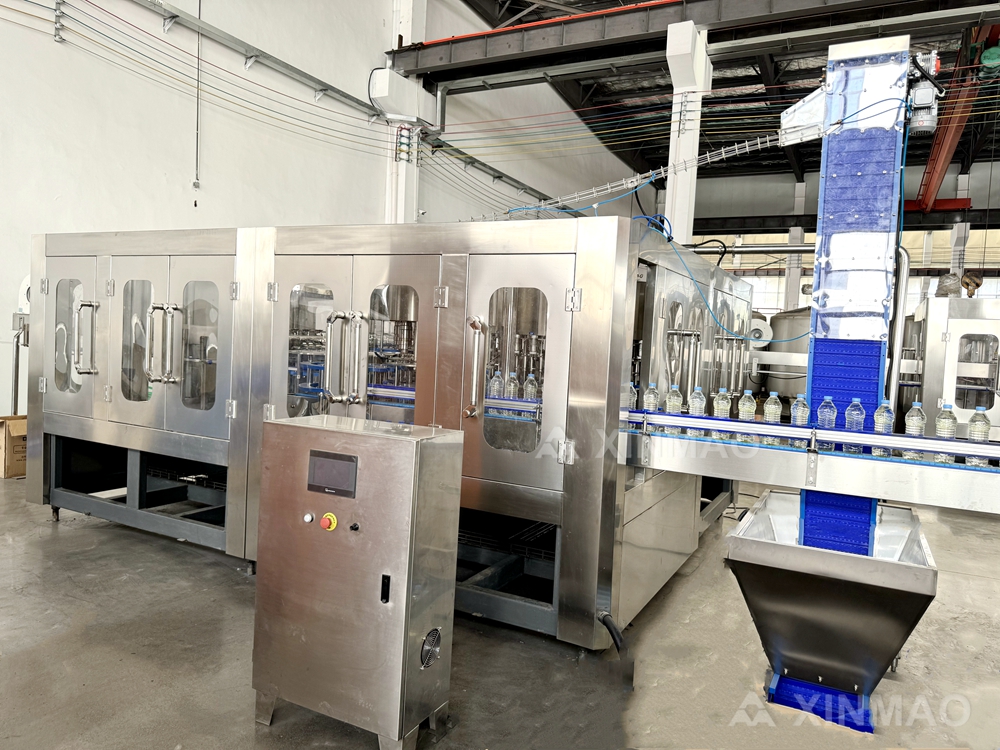
Aşağı sürətlərdə su şüşə suyu doldurma maşınında hamar, laminar təbəqələr şəklində hərəkət edir — bu, püskürdüyünçülər üzrə proqnozlaşdırıla bilən və bərabərdir. Saatda 8000-dən çox şüşə (BPH) sürətində maye sürəti kəskin şəkildə artır və Reynoldsa ədədini kritik keçid diapazonundan artıq olmağa məcbur edir. Axın laminardan turbulentə keçir: püskürdüyünçülərin daxilində və onlardan sonra vortekslər əmələ gəlir, bu da bərabərsiz sürət profilləri və effektiv çıxış sahəsində dövr-dövrə dəyişkənlik yaradır. Bəzi doldurma dövrləri daha yüksək anlık axın təmin edir; digərləri isə daha az — nəticədə mayenin səviyyəsi bərabər olmur.
Bu keçid, lokal sürətlənmə və axın ayrılması yaratmaqla kəskin qırılmalar, kiçik dəliklər və sürətli klapanların açılması hesabına pisləşir. Düzlükdən az fərqlər belə, turbulensiya şəraitində püskürmə uçlarının arasında böyüyür və buraxma əmsalının dəyişməsinə səbəb olur. Eyni klapan zamanlaması artıq eyni həcmi təmin etmir. Operatorlar adətən dolgu səviyyəsi yayılmasının yalnız 8000 BPH-dən yuxarı keçdikdən sonra artırıldığını müşahidə edirlər — bu, idarəetmə məhdudiyyəti deyil, əsl fiziki həddir. Bu nöqtənin altına sürəti azaltmaq laminar davranışın bərpasına və daha yaxşı dəqiqliyə gətirib çıxarır. Davamlı yüksək sürətli yeniləmələr yalnız daha sürətli klapan işləməsini deyil, püskürmə uçlarının həndəsə optimallaşdırılmasını da prioritetləşdirməlidir.
Kavitasiya və Hava Qatışması Sabit Həcm Çatdırılmasını Pozur
Yüksək axın sürəti yerli təzyiqi suyun buxar təzyiqindən aşağı endirə bilər və bu, kavitasiyanı başladır. Buxar kisəcikləri nozul boğazında əmələ gəlir və aşağı axında qəfil partlayır; nəticədə zərb dalğaları və mikro-cərəyanlar yaranır ki, bunlar doldurma axınına mane olur və zamanla klapan oturacaqlarını və möhürləmə səthlərini aşındırır. Boşluqlar artdıqca həcmi təkrarlanma dəqiqliyi azalır.
Hava qarışması problemi daha da pisləşdirir. Hava sıxlama qapamalarından, təchizat rezervuarında vorteks yaranmasından və ya yüksək sürətdə sıçrayışdan daxil olur. Kürəciklər kütləyə töhfə vermədən həcm tutur. Doldurma zamanı sıxılmış hava səviyyə sensorlarına yanlış «dolu» göstəricisi verir — nəticədə şüşələr tam doldurulmur. Doldurulduqdan sonra kürəciklər yuxarı qalxdıqda görünən səviyyələr düşür və bu, məhsulların rədd edilməsinə səbəb olur.
Kavitasiya və havanın qarışması tez-tez birlikdə baş verir və həcm sabitliyini ümumi şəkildə zəiflədir. Qarşısının alınması üçün giriş təzyiqinin artırılması, axın yollarının hamarlaşdırılması, daha böyük nazənək boğazlarının istifadəsi, bütün birləşmələrin sıxılması, tank səviyyəsinin kifayət qədər saxlanılması və vorteks pozucuların quraşdırılması nəzərdə tutulur. Bu tədbirlər tətbiq edilmədikdə yüksək sürətli doldurma dəqiqliyi əsasən sabitsiz qalır.
Sürətli dövrlənmə zamanı nazənək bankları üzrə kollektor təzyiqi dəyişkənliyi
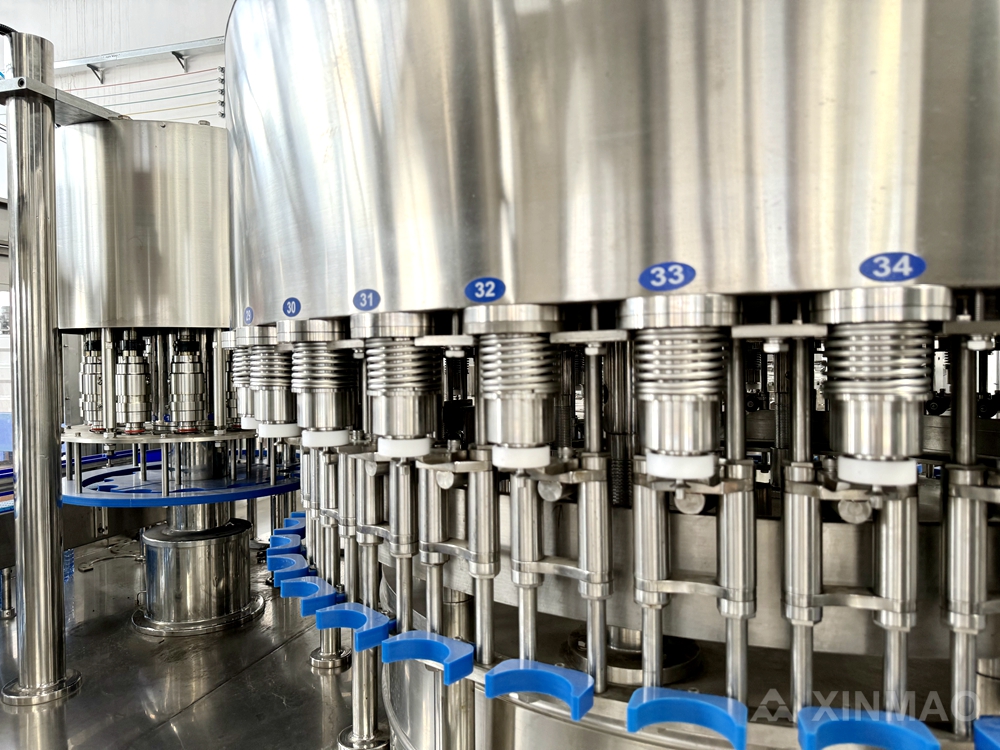
Sürətli klapan dövrü manifoldda təzyiq dalğaları yaradır. Bir püskürmə deşiyi bağlandığında, su çəkilməsi sistemin içində bir impuls göndərir — bu impuls yayılma gecikməsi səbəbilə digər püskürmə deşikləri tərəfindən asimetrik şəkildə hiss olunur. Mərkəzi püskürmə deşikləri adətən sabit təzyiq yaşayır; son püskürmə deşikləri isə daha böyük təzyiq dalğalanmalarına məruz qalır. Uzun və dar manifold başlığı bu təsiri gücləndirir. 10 000 şüşə/saat sürətində — burada klapan dövrü müddətləri 0,3 saniyədən aşağı düşür — dövrlər arasındakı təzyiq bərpası tamamlanmır. Ölçülən təzyiq bank üzrə 0,1–0,2 bar dəyişə bilər və bu, hər dövr üçün doldurma həcmini 1–2 mL dəyişdirir. Yüzlerlə şüşə üzrə bu toplanma təsiri görünən qədər qeyri-müntəzəmlik yaradır.
Həllər akkumulyatorların əlavə edilməsini, kollektorun diametrinin artırılmasını, təzyiq dalğalanmalarını azaltmaq üçün klapanın açılış/qapanış rampalarının optimallaşdırılmasını və ya ayrı-ayrı püskürmə uçlarının təzyiq kompensasiyasının tətbiq edilməsini nəzərdə tutur. Təzyiq balanslaşdırılmadıqda xarici püskürmə uçları daimi olaraq az verir — bu da tez-tez kalibrasiya xətası kimi səhv diaqnoz qoyulur, lakin faktiki olaraq bu, kollektorun fundamental hidravlik məhdudiyyətlərini əks etdirir.
Qida doldurma prosesində ən vacib mexaniki komponentlərdə mexaniki aşınma və uyğunluq pozulması
Çoxsaylı püskürmə uçları banklarında istilik genişlənməsinin səbəb olduğu mikro-uyğunluq pozulması
Yüksək sürətli şişelenme xətləri servo hərəkətləri, recirkulasiya nasosları və məhsul temperatur dəyişikliklərindən istilik yaradır. Paslanmayan polad şüşə bankları 2 metrlik bir manifoldda, başlanğıc zamanı 15 ° C temperatur artımı, daha sərin montaj qolları və çərçivə dəmiryolları genişlənməni məhdudlaşdırdığı üçün nadir hallarda ~ 0,5 mm xətti böyümə birbirli istehsal edir Differential hərəkət şüşə mərkəz xəttindən nozzle uclarını uzaqlaşdırır. Hətta 0,2 mm şaquli və ya yan kənar dəyişiklik doldurma axınına mane olur, qısa atışlara, köpük və ya 8.000 BPH-dən yuxarı doldurmalara səbəb olur.
Sahə auditləri göstərir ki, mikro-sabitləşmə ümumiyyətlə 30-45 dəqiqəlik istilik sabitləşməsindən sonra ortaya çıxır və təkrarlanan isti su sanitar dövrləri ilə pisləşir. Doldurma hündürlüyünün dəyişməsi tez-tez hər hansı bir mexaniki nasazlıqdan əvvəl görünür. Təmir tədbirləri nozel banklarını yenidən düzəltməyi əhatə edir sonra istiləşmə və çərçivə bağlama çubuğu dövriyyə qüvvəsi.
Şişelenmiş su doldurma maşınlarının vantilərində O-ring sıxılma dəstləri və möhürlük yorğunluğu
Doldurma maşınlarının klapanları hər smen ərzində minlərlə açılış-qapanış dövrünü keçirir. Təkrarlanan sıxılma elastiklik itkisini — sıxılma dəyərini — yaradır və bu da möhürləmə qüvvəsini azaldır. Sanitasiya prosesindən, su təmizləmə kimyəvi maddələrindən və sürətli təzyiq zirvələrindən yaranan istilik, xüsusilə isti sanitasiya dövrlərindən sonra, materialın yorulmasını sürətləndirir. Bir dəfə elastiklik itirildikdən sonra maye oturacaqdan keçərək sızmağa başlayır və doldurma dəqiqliyi pozulur.
Texniki xidmət məlumatları maye içkilərin doldurulması avadanlığında möhürlərin və O-şəkilli halqaların aşınmasının ən çox rast gəlinən arıza növü olduğunu göstərir; görünən sızıntı baş verməzdən əvvəl doldurma dəqiqliyi ±1% həddindən kənara çıxır. Həftəlik möhür yoxlamaları və kvartal klapan tam təmiri sərtləşməni, düz səthləri və mikro çatları erkən aşkar etməyə kömək edir. İşlətmə temperaturuna və kimyəvi maddələrə davamlı qida səviyyəsi O-şəkilli halqalarından istifadə etmək xidmət müddətini uzadır. Proaktiv əvəzləmə aparılmadıqda, mayenin bərabərsiz səviyyəsi recalibrasiyadan sonra belə davam edir.
Kalibrasiya zəifləməsi və idarəetmə sisteminin məhdudiyyətləri
Servo-pistonun vəziyyət sürüşməsi vaxt keçdikcə ±0,15 mL tolerans həddindən kənara çıxır
Servo-pistonun mövqeyi xətası ±0,15 mL-dən artıq olduqda doldurma dəqiqliyi azalır. Istilik genleşməsi, sıxlama elementinin sürtünməsi və enkoder geri əlaqəsinin keyfiyyətinin aşağı düşməsi minlərlə dövr ərzində kiçik, lakin bir-birinə əlavə olunan sapmalar yaradır. Bağlı döngə idarəetmə sistemi komandaya uyğun hədəfi saxlaya bilər, lakin sıfır istinad nöqtəsinin sürüşməsi səbəbilə faktiki piston kursu sürüşür. Operatorlar bu hadisəni çəki yoxlamaları altında doldurulmama və ya artıq doldurulma nəticəsində verilən artıq miqdarda məhsulun artırılması ilə qeyd edənə qədər tez-tez nəzərə almırlar.
Kalibrasiya edilmiş referans standartına qarşı müntəzəm yoxlamalar riski azaldır. Yüksek sürətli istehsal xətləri üçün növbə ərzində mövqe yoxlamaları və avtomatik sapma kompensasiyası faydalıdır. Düzəldilmədikdə 500 mL təyin olunmuş dəyər 500,17 mL və ya 499,82 mL-ə çata bilər—bu da retus etmə dərəcəsini artırır və istehsal xəttinin səmərəliliyini zəiflədir.
Gerçek zamanlı doldurma səviyyəsi düzəlişləri üçün ağıllı monitorinq həlləri
Sığdırmalı səviyyə sensorları və şüşə su doldurma maşın xətlərində vaxtla idarə olunan doldurma məntiqi
Tutmaq qabiliyyətli səviyyə sensorları hər bir quyruqda faktiki məhsul yüksəkliyini ölçür və hədəf həcmə dəqiq çatdıqda klapanı bağlayır — bu, təzyiq fərqi, turbulensiyaya və ya mexaniki sürüşməyə bağlı real vaxtda baş verən sürüşməni düzəldir. Zamanla-doldurma məntiqi əksinə, klapanları müəyyən müddət üçün açır və sabit təzyiq və axın nisbətini fərz edir. Manifold dəyişkənliyi 8000 BPH-dən yuxarı qalxdıqca, zamanla-doldurma məntiqi tez-tez az və ya çox doldurur. Tutmaq qabiliyyətli geri əlaqə dövrü bağlair, bu da bahalı təkrar emalı qarşısını alır və məhsul itirilməsini azaldır.
Tez-tez verilən suallar
Şişələnmiş suyu dolduran xətlərdə 8000 BPH-dən yuxarı axın dinamikasında dəyişikliklərə səbəb nədir?
8000 BPH-dən yuxarı səviyyədə mayenin sürəti kəskin şəkildə artır və Reynoldsa ədədini laminar axından turbulent axına keçid nöqtəsindən keçirir. Kəskin qırılmalar, kiçik deşiklər və sürətli klapan açılması kimi amillər bu dəyişiklikləri gücləndirir və maye səviyyələrinin bərabərsizliyinə səbəb olur.
Kavitasiya doldurma dəqiqliyini necə təsirləyir?
Kavitasiya, yerli təzyiq suyun buxar təzyiqindən aşağı düşdükdə baş verir və bu, aşağı axında qəfil partlayan buxar kisəciklərinin əmələ gəlməsinə səbəb olur. Bu, həcmi təkrarlanma dəqiqliyini azaldan narahatlıqlar yaradır və eyni zamanda klapanlar və püskürmə başlıqlarında mexaniki aşınmaya səbəb olur.
Yüksək sürətli doldurma əməliyyatları zamanı niyə püskürmə başlıqları sırası uyğunlaşmır?
Servo sürücülər və nasoslar kimi istilik mənbələrindən qaynaqlanan termal genişlənmə, püskürmə başlıqları sırası üzrə fərqli hərəkətlərə səbəb ola bilər və püskürmə uclarını şüşələrin mərkəz xəttindən uzaqlaşdırır. Bu uyğunlaşmama doldurma axınına mane olur və doldurma dəqiqliyinə mənfi təsir göstərir.
Manifolddakı təzyiq dəyişkənliyi doldurma səviyyələrinə necə təsir edə bilər?
Sürətli klapan dövrü ilə yaranan təzyiq dalğaları, püskürmə başlıqları sırası üzrə bərabərsiz manifold təzyiqlərinə səbəb olur. Bu, xüsusilə sıra sonundakı püskürmə başlıqları üçün doldurma həcmlərinin qeyri-bərabərliyinə gətirib çıxarır və akkumulyatorlar və ya fərdi püskürmə başlığı üçün təzyiq kompensasiyası kimi həllər tələb edir.
Yüksək sürətlərdə doldurma dəqiqliyini yaxşılaşdıran hansı həllər mövcuddur?
Əsas həllər quyruq geometriyasının optimallaşdırılması, vorteks pozucuların əlavə edilməsi, sızdırmazlıq qurğuları və klapanların tənzimlənməsi, termal sabitləşdikdən sonra quyruq banklarının yenidən tənzimlənməsi və real vaxt rejimində düzəlişlər üçün tutumlu səviyyə sensorlarının istifadəsidir.
Zamanla-doldurma məntiqi sistemləri yüksək sürətli xətlər üçün etibarlıdır?
Zamanla-doldurma məntiqi sistemləri turbulensiyaya və kollektor dəyişkənliyinə bağlı nisbətən sabitsizliklərlə mübarizə aparmaqda çətinlik çəkə bilər. Tutumlu səviyyə sensorları məhsulun faktiki hündürlüyünü ölçərək və klapanların dəqiq bağlanmasını təmin edərək daha etibarlı düzəlişlər verir.
Mündəricat
- Yüksək sürətdə axın dinamikası və təzyiq qeyri-sabitliyi
- Qida doldurma prosesində ən vacib mexaniki komponentlərdə mexaniki aşınma və uyğunluq pozulması
- Kalibrasiya zəifləməsi və idarəetmə sisteminin məhdudiyyətləri
- Gerçek zamanlı doldurma səviyyəsi düzəlişləri üçün ağıllı monitorinq həlləri
-
Tez-tez verilən suallar
- Şişələnmiş suyu dolduran xətlərdə 8000 BPH-dən yuxarı axın dinamikasında dəyişikliklərə səbəb nədir?
- Kavitasiya doldurma dəqiqliyini necə təsirləyir?
- Yüksək sürətli doldurma əməliyyatları zamanı niyə püskürmə başlıqları sırası uyğunlaşmır?
- Manifolddakı təzyiq dəyişkənliyi doldurma səviyyələrinə necə təsir edə bilər?
- Yüksək sürətlərdə doldurma dəqiqliyini yaxşılaşdıran hansı həllər mövcuddur?
- Zamanla-doldurma məntiqi sistemləri yüksək sürətli xətlər üçün etibarlıdır?