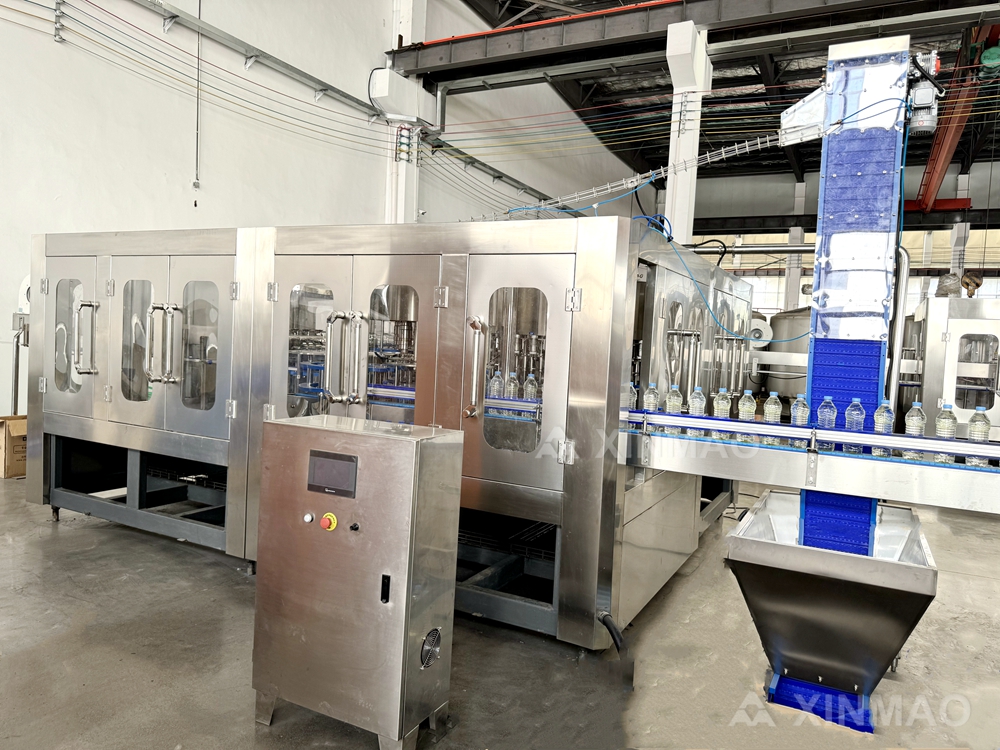
ديناميكية التدفق وعدم استقرار الضغط عند السرعات العالية
انهيار التدفق المنتظم وظهور الاضطراب عند سرعات تفوق ٨٠٠٠ زجاجة في الساعة
عند السرعات المنخفضة، يمر الماء عبر ماكينة تعبئة المياه المعبأة في زجاجات على هيئة طبقات منتظمة وسلسة — وتكون قابلة للتنبؤ بها ومتجانسة عبر الفوهات. أما عند السرعات التي تفوق ٨٠٠٠ زجاجة في الساعة (BPH)، فإن سرعة السائل تزداد ازدياداً حاداً، ما يؤدي إلى تجاوز عدد رينولدز لمدى الانتقال الحرج له. ويتحول التدفق بذلك من منتظم إلى مضطرب: فتتشكل دوامات داخل الفوهات وبعدها، مما يولّد ملفات سرعة غير متجانسة وتبايناً دوريّاً في مساحة التصريف الفعّالة. وبعض دورات التعبئة توفر تدفّقاً لحظياً أعلى، بينما توفر أخرى تدفّقاً أقل — ما يؤدي إلى اختلاف مستويات السائل.
تُفاقِم الانحناءات الحادّة، والفتحات الصغيرة، وفتح الصمام بسرعةٍ عاليةٍ هذه الظاهرةَ من خلال التسبُّب في تسارعٍ موضعيٍّ وانفصالٍ في تدفُّق السائل. بل إن الاختلافات الهندسية الطفيفة بين الفوهات تزداد وضوحًا تحت تأثير الاضطراب، ما يؤدي إلى تغيُّر معامل التصريف. وبذلك، لم تعد توقيتات فتح الصمام المتطابقة تكفل تطابق الحجم المنقول. ويلاحظ المشغلون عادةً تزايد تشتُّت مستوى الملء فقط بعد تجاوز سرعة ٨٠٠٠ زجاجة في الساعة — وهي عتبة فيزيائية صلبة، وليست قيودًا على نظام التحكُّم. أما خفض السرعة إلى ما دون هذه النقطة فيعيد استعادة السلوك الطبقي المنتظم ويحسِّن الدقة والاتساق. ولذا، يجب أن تُركِّز التحديثات المستدامة لتشغيل الأنظمة بسرعات عالية على تحسين هندسة الفوهات أولًا — وليس فقط على تسريع حركة الصمامات.
التجويف الهيدروليكي واختلاط الهواء اللذان يخلّان باستقرار كمية السائل المنقولة
يمكن أن يؤدي ارتفاع سرعة التدفق إلى خفض الضغط المحلي دون ضغط بخار الماء، ما يُحفِّز ظاهرة التكهُّف. وتشكَّل فقاعات البخار في منطقة الحنجرة داخل الفوهة ثم تنفجر بشكل عنيف في الجزء اللاحق من التدفق، مولِّدةً موجات صدمية وتيارات دقيقة تُربك تيار الملء—وتؤدي مع الوقت إلى تآكل مقاعد الصمام وأسطح الإغلاق. ومع تزايد المسافات بين الأجزاء، يزداد انخفاض التكرارية الحجمية.
ويزيد اختلاط الهواء في السائل من حدة هذه المشكلة. إذ يدخل الهواء عبر تسريبات في الحشوات أو عبر دوامات تتكوَّن في خزان التغذية أو عبر انسكاب السائل بسرعة عالية. وتحتل الفقاعات حيِّزًا دون أن تساهم في الكتلة. وعند عملية الملء، يؤدي الهواء المضغوط إلى إعطاء قراءة كاذبة لمستوى «الامتلاء الكامل» لأجهزة استشعار المستوى—مما يؤدي إلى نقصان كمية السائل في الزجاجات. وبعد أن ترتفع الفقاعات إلى السطح بعد الانتهاء من الملء، ينخفض المستوى الظاهري، ما يتسبب في رفض تلك العبوات.
غالبًا ما تحدث ظاهرة التآكل الناتج عن الفقاعات والامتزاج الهوائي معًا، مما يُضعف اتساق الحجم بشكل مشترك. وتشمل طرق التخفيف زيادة ضغط المدخل، وتنعيم مسارات التدفق، واستخدام فتحات رؤوس أكبر، وإحكام إغلاق جميع الوصلات، والحفاظ على مستوى كافٍ في الخزان، وتركيب أجهزة كسر الدوامات. وفي غياب هذه الإجراءات، تظل دقة التعبئة عالية السرعة غير مستقرة بطبيعتها.
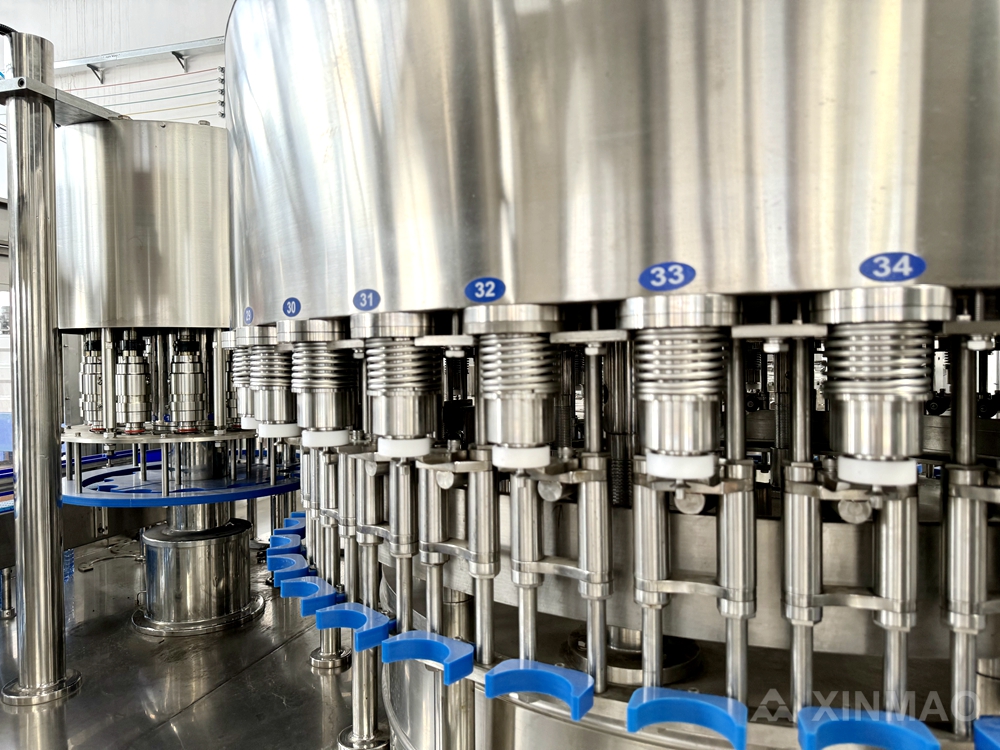
تباين ضغط المجمع عبر صفوف الرؤوس تحت ظروف التشغيل السريعة المتكررة
تولِّد دورة الصمام السريعة موجات ضغط في المجمع. وعندما يُغلق فوهة واحدة، تُسبِّب ظاهرة «الصَّدمة المائية» نبضةً تنتشر عبر النظام — وتُشعر الفوهات الأخرى بهذه النبضة بشكل غير متناظر بسبب تأخُّر الانتشار. وعادةً ما تتعرَّض الفوهات المركزية لضغطٍ مستقر، بينما تتعرَّض الفوهات الطرفية لتقلبات أكبر في الضغط. ويُضخِّم المجمع الطويل والضيِّق هذه الظاهرة. فعند معدل ١٠٬٠٠٠ زجاجة في الساعة — حيث تنخفض مدة دورة الصمام إلى أقل من ٠٫٣ ثانية — لا يكتمل استعادة الضغط بين الدورات. وقد يتراوح الضغط المقاس بفارق ٠٫١–٠٫٢ بار عبر صف الفوهات، ما يؤدي إلى تغيُّر حجم التعبئة بمقدار ١–٢ مل في كل دورة. وبمرور المئات من الزجاجات، يصبح التأثير التراكمي واضحاً في شكل عدم انتظام مرئي.
تشمل الحلول إضافة وحدات تجميع، أو زيادة قطر المجمع، أو ضبط منحنيات فتح/إغلاق الصمام لتقليل الاهتزازات، أو تطبيق تعويض ضغط فردي للفوهة. وبغياب موازنة الضغط، تُسهم الفوهات الخارجية باستمرار بنسبة أقل من المطلوب—مما يُنتج نمطاً متكرراً لانحراف مستوى التعبئة، غالباً ما يُخطَأ في تشخيصه على أنه خطأ معايرة. وفي الواقع، يعكس هذا النمط حدوداً هيدروليكية أساسية في المجمع.
الارتداء الميكانيكي والانحراف في المحاذاة في مكونات التعبئة الحرجة
الانحراف المجهري الناتج عن التمدد الحراري عبر صفوف الفوهات المتعددة
تولِّد خطوط التعبئة عالية السرعة حرارةً من محركات التحكم بالسرفو، والمضخات الدورانية، وتغيرات درجة حرارة المنتج. وتنمو صفوف الفوهات المصنوعة من الفولاذ المقاوم للصدأ بمقدار ١٧,٣ ميكرومتر لكل متر لكل درجة مئوية. وعلى أنبوب توزيع بطول مترين، يؤدي ارتفاع درجة الحرارة بمقدار ١٥ درجة مئوية أثناء التشغيل الأولي إلى تمدد خطي يبلغ نحو ٠,٥ مم — وهو تمددٌ نادرًا ما يكون منتظمًا، لأن حوامل التثبيت الأقل سخونةً وقضبان الإطار تقيّد هذا التمدد. ويؤدي الحركة التفاضلية إلى انزياح أطراف الفوهات عن محاور الزجاجات المركزية. وحتى انزياح رأسي أو جانبي بمقدار ٠,٢ مم كافٍ لاضطراب تيار التعبئة، ما يتسبب في نقص الكمية أو تكون الرغوة أو فائض التعبئة عند معدلات تجاوز ٨٠٠٠ زجاجة في الساعة.
تُظهر عمليات التدقيق الميدانية أن سوء المحاذاة الدقيق عادةً ما يظهر بعد ٣٠–٤٥ دقيقة من الاستقرار الحراري، ويتفاقم مع تكرار دورات التعقيم بالماء الساخن. وغالبًا ما تظهر اهتزازات في ارتفاع مستوى التعبئة قبل ظهور أي عطل ميكانيكي مرئي. وتشمل الإجراءات التصحيحية إعادة معايرة صفوف الفوهات. بعد وإحماء النظام والتحقق من عزم تشديد قضبان الربط في هيكل الجهاز.
انضغاط الحلقات المطاطية وتعب حشوات الصمامات في آلات تعبئة مياه الشرب
تتعرض صمامات آلات التعبئة لآلاف دورات الفتح والإغلاق في كل وردية. وتؤدي عملية الضغط المتكررة إلى تشوه دائم يُعرف بـ«مقدار الانضغاط المتبقي»، ما يقلل من قوة الإغلاق. وتساهم الحرارة الناتجة عن عمليات التعقيم ومعالجة المياه والمواد الكيميائية المستخدمة فيها، بالإضافة إلى الارتفاعات المفاجئة في الضغط، في تسريع ظاهرة الإجهاد التعبوي، لا سيما بعد دورات التعقيم الساخنة. وبمجرد فقدان المادة مرونتها، تتسرب المادة المعبأة من حول المقعد، مما يؤثر سلبًا على اتساق كمية التعبئة.
تشير بيانات الصيانة إلى أن تآكل الأختام والحلقات المطاطية (O-rings) هو السبب الرئيسي لفشل معدات تعبئة المشروبات، حيث تنحرف دقة التعبئة عن الحد المسموح به (±١٪) قبل ظهور أي تسرب مرئي. وتساعد عمليات فحص الأختام أسبوعيًّا وإعادة تجميع الصمامات ربع سنويًّا في اكتشاف التصلب أو النقاط المسطحة أو الشقوق المجهرية في مراحل مبكرة. كما أن استخدام حلقات مطاطية (O-rings) معتمدة للاستخدام الغذائي ومُصنَّفة لتحمل درجات الحرارة التشغيلية والتأثيرات الكيميائية يطيل عمر الخدمة. وفي حال عدم الاستبدال الاستباقي لهذه المكونات، تبقى مستويات السائل غير المنتظمة قائمة حتى بعد إعادة المعايرة.
انحراف المعايرة وقيود نظام التحكم
انحراف موضع المكبس المحرك عن التحمل المسموح به (±٠٫١٥ مل) مع مرور الزمن
تتدهور دقة التعبئة عندما يتجاوز خطأ موضع المكبس المحرك ±٠٫١٥ مل. وتُسبِّب التمدد الحراري ومقاومة الختم وتدهور إشارات التغذية الراجعة من المشفر انحرافات صغيرة تتراكم تدريجيًّا على مدى آلاف الدورات. وعلى الرغم من أن التحكم الحلقي المغلق قد يحافظ على القيمة المستهدفة المُعطاة، فإن حركة المكبس الفعلية تنجرف لأن مرجع الصفر يتغير. وغالبًا ما يتجاهل المشغلون هذه المسألة حتى تكشف عمليات فحص الوزن عن نقص في الكمية المعبَّأة — أو حتى تزداد الكميات الزائدة المُعطاة.
يقلِّل التحقق الروتيني مقابل معيار مرجعي معيَّر من المخاطر. وتستفيد خطوط الإنتاج عالية السرعة من فحوصات موضعية على مستوى الوردية وتعويض تلقائي للانحرافات. فإذا ترك هذا الانحراف دون تصحيح، فقد تستقر قيمة الإعداد عند ٥٠٠٫١٧ مل أو ٤٩٩٫٨٢ مل بدلًا من ٥٠٠ مل — ما يرفع معدلات الرفض ويُضعف كفاءة الخط.
حلول المراقبة الذكية لتصحيح مستوى التعبئة في الوقت الفعلي
أجهزة استشعار المستوى بالسعة مقابل منطق التعبئة الزمني في خطوط آلات تعبئة مياه الشرب في الزجاجات
تَقِيس أجهزة استشعار المستوى بالسعة ارتفاع المنتج الفعلي عند كل فوهة وتفعّل إغلاق الصمام بدقة عند الحجم المستهدف، مما يُصحّح الانحرافات اللحظية الناتجة عن تغيرات الضغط أو الاضطرابات أو التحولات الميكانيكية. أما منطق التعبئة بالوقت المحدَّد فيفتح الصمامات لمدّة مُسبَّقة التحديد ويفترض ثبات الضغط والتدفّق. ومع ازدياد تباين المجمع فوق ٨٠٠٠ زجاجة في الساعة، يُفضّل منطق التعبئة بالوقت المحدَّد عادةً التعبئة الناقصة أو الزائدة. أمّا التغذية المرتدة بالسعة فتُغلق الحلقة التحكمية، ما يمنع إعادة العمل المكلفة ويقلّل من الهدر غير الضروري للمنتج.
الأسئلة الشائعة
ما الأسباب التي تؤدي إلى تغيّرات ديناميكية التدفّق فوق ٨٠٠٠ زجاجة في الساعة في خطوط تعبئة مياه الشرب؟
فوق ٨٠٠٠ زجاجة في الساعة، يزداد معدل سرعة السائل بشكل حاد، ما يدفع عدد رينولدز ليتجاوز نقطة الانتقال من التدفّق الطبقي إلى التدفّق المضطرب. وتؤدّي عوامل مثل المنعطفات الحادة والفتحات الضيّقة وفتح الصمامات بسرعة إلى تفاقم هذه التغيّرات، ما يؤدي إلى عدم انتظام مستويات السائل.
كيف يؤثّر التآكل التكهفي على اتساق التعبئة؟
يحدث التآكل التموجي عندما ينخفض الضغط المحلي دون ضغط بخار الماء، مُشكِّلاً فقاعات بخارية تنهار بشكل عنيف في اتجاه مجرى السائل. ويؤدي هذا الانهيار إلى اضطرابات تقلل من التكرارية الحجمية وتسبب تآكلاً ميكانيكياً في الصمامات والفوارات.
لماذا تخرج صفوف الفوارات عن المحاذاة أثناء عمليات التعبئة عالية السرعة؟
يمكن أن تُسبِّب التمدد الحراري الناتج عن مصادر الحرارة مثل محركات التحكم بالسروو ومضخات التغذية حركة تفاضلية عبر صفوف الفوارات، مما يزيح رؤوس الفوارات بعيداً عن خطوط منتصف العلب. وهذه عدم المحاذاة تُخلّ بتيار التعبئة وتؤثر سلباً على الاتساق.
كيف يؤثر تباين الضغط في المجمع على مستويات التعبئة؟
تولِّد الموجات الضاغطة الناتجة عن تشغيل الصمامات بسرعة عالية ضغوطاً غير متجانسة في المجمع عبر صفوف الفوارات. وهذا يؤدي إلى حجوم تعبئة غير متسقة، خصوصاً عند الفوارات الطرفية، ويستدعي حلولاً مثل الخزانات المخفِّضة للصدمات أو التعويض الفردي لضغط كل فوارة.
ما الحلول التي تحسِّن اتساق التعبئة عند السرعات العالية؟
وتشمل الحلول الرئيسية تحسين هندسة الفوهة، وإضافة مفكّكات الدوران، وإجراء صيانة منتظمة على الأختام والصمامات، وإعادة تنظيم بنوك الفوهات بعد الاستقرار الحراري، واستخدام أجهزة استشعار المستوى السعة للتصحيحات في الوقت الحقيقي
هل أنظمة الامتلاء المنطقي المؤقت موثوقة لخطوط السرعة العالية؟
قد تكافح أنظمة المنطق المكتملة بالوقت مع عدم الاتساق الناجم عن الاضطرابات والتباين المتعدد. توفر أجهزة استشعار المستوى السعة تصحيحات أكثر موثوقية من خلال قياس ارتفاع المنتج الفعلي وضمان إغلاق الصمام بدقة.
جدول المحتويات
- ديناميكية التدفق وعدم استقرار الضغط عند السرعات العالية
- الارتداء الميكانيكي والانحراف في المحاذاة في مكونات التعبئة الحرجة
- انحراف المعايرة وقيود نظام التحكم
- حلول المراقبة الذكية لتصحيح مستوى التعبئة في الوقت الفعلي
-
الأسئلة الشائعة
- ما الأسباب التي تؤدي إلى تغيّرات ديناميكية التدفّق فوق ٨٠٠٠ زجاجة في الساعة في خطوط تعبئة مياه الشرب؟
- كيف يؤثّر التآكل التكهفي على اتساق التعبئة؟
- لماذا تخرج صفوف الفوارات عن المحاذاة أثناء عمليات التعبئة عالية السرعة؟
- كيف يؤثر تباين الضغط في المجمع على مستويات التعبئة؟
- ما الحلول التي تحسِّن اتساق التعبئة عند السرعات العالية؟
- هل أنظمة الامتلاء المنطقي المؤقت موثوقة لخطوط السرعة العالية؟