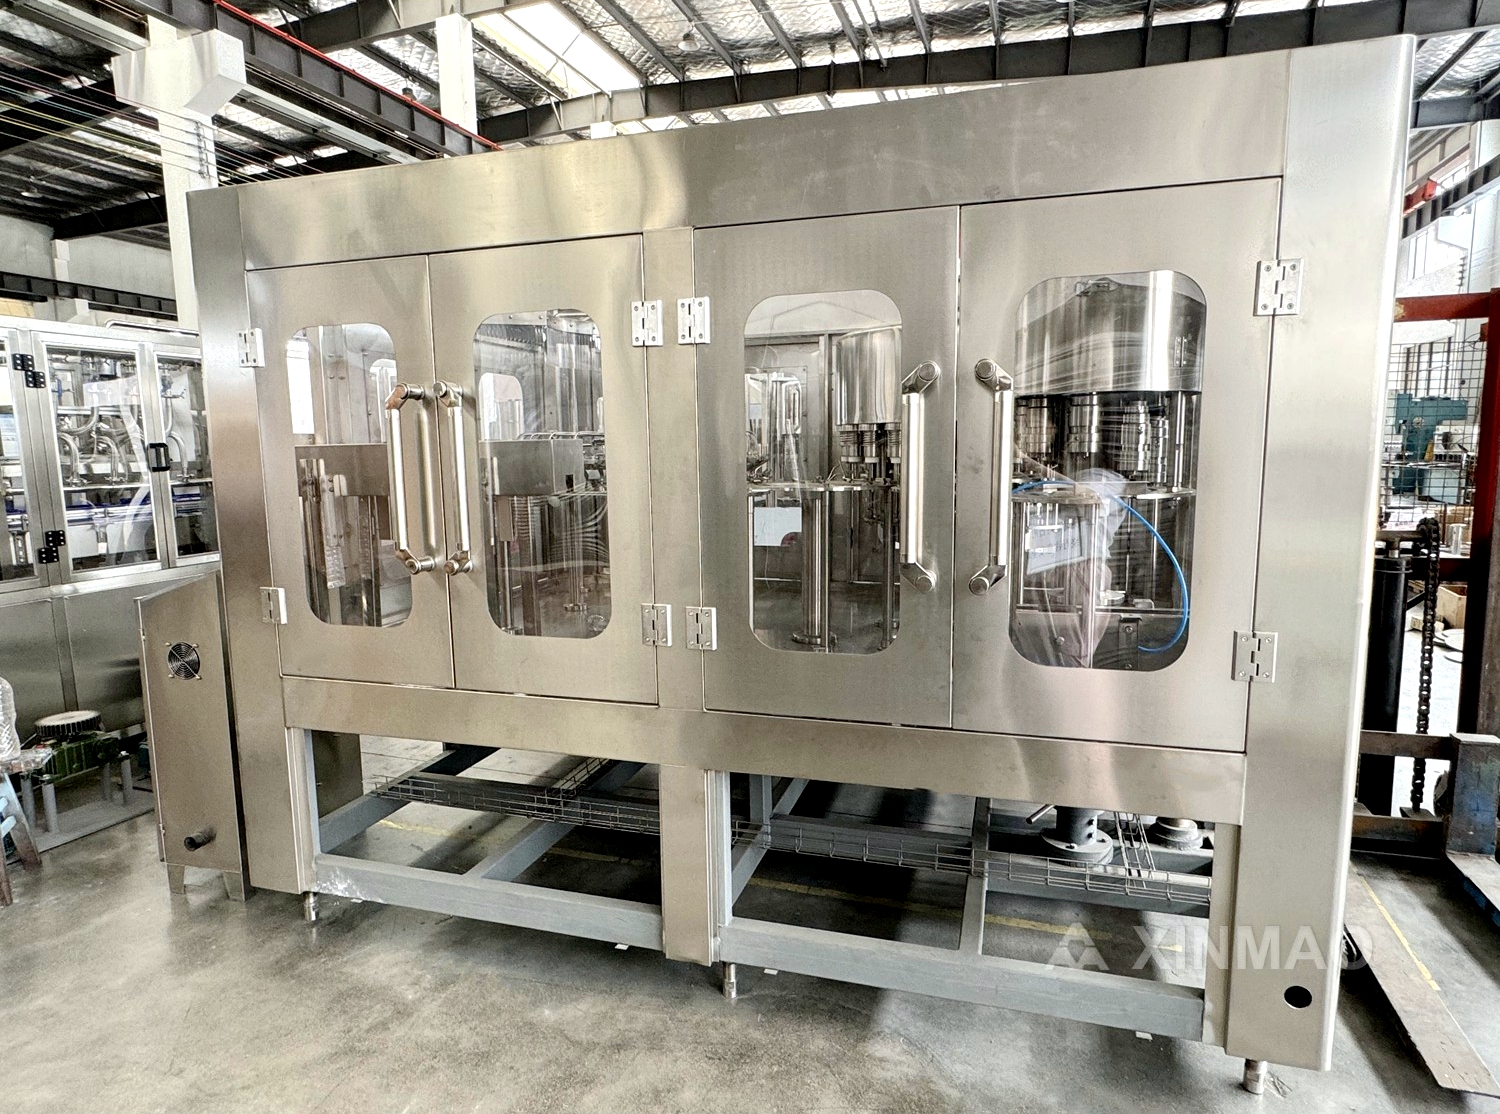
كيف تختار آلة تغليف زجاجات المياه لخط التعبئة؟
تقع آلة تغليف زجاجات المياه في نهاية خط الإنتاج، حيث تتحول الزجاجات المملوءة إلى عبوات جاهزة للبيع، ويحدد الاختيار المتخذ هناك معدلات الإنتاج والعمالة ونسبة التلف. ويتجنب المشترون الذين ينسقون آلة تغليف زجاجات المياه مع خط تعبئة الزجاجات اللاحق حدوث الاختناقات التي تُفسد نوبة العمل. وتغطي الإرشادات أدناه حالات ميدانية وطرق الفشل والهندسة ذات الأهمية وقائمة تحقق للمشترين.
حالة صناعية واقعية / سيناريو
علامة تجارية إقليمية تجاوزت التغليف اليدوي
كانت علامة تجارية إقليمية لمياه الشرب المعبأة تُجري عملية تغليف العلب يدويًّا على خط تعبئة الزجاجات الذي كان يزداد إنتاجه، وخسرت جزءًا من الإنتاج كلَّما ارتفعت الطلبية فجأةً. وبتركيب آلة تغليف أوتوماتيكية متزامنة مع خط تعبئة الزجاجات ذي السرعة نفسها، تم التخلُّص من الحد الأقصى للاستعانة بالعمالة، وانخفضت نسبة الكسر. وأفاد المالك بأن عدد العلب المنتجة في الساعة ازداد دون الحاجة إلى إضافة نوبات عمل، وأن الآلة استردَّت قيمتها خلال سنة واحدة. ويبيِّن هذا المثال أن سعة التغليف يجب أن تتماشى مع سرعة الخط، لا أن تُقدَّر تقريبيًّا.
مرونة التنسيق هي العامل الحاسم في تحديد ما إذا كانت آلة واحدة كافية لخدمة عقود متنوعة، لأن آلة التغليف المصمَّمة لشكل زجاجة واحد فقط تُعقِّد عمل الخدمة. أما الأدوات القابلة للضبط والأجزاء القابلة للتغيير فهي تحمي الهامش الربحي عند التعامل مع عملاء مختلفين يقدِّمون حزم تغليف متنوعة على نفس الخط في أيام مختلفة من الأسبوع.
آلة تغليف زجاجات المياه المُحدَّدة وفقًا للحمل الفعلي تحقِّق عائدًا من خلال انخفاض الأعطال وزيادة مدة الخدمة.
يُكتشف عيوب التكامل أثناء التشغيل التجريبي بحضور المورد قبل بدء الإنتاج الكامل.
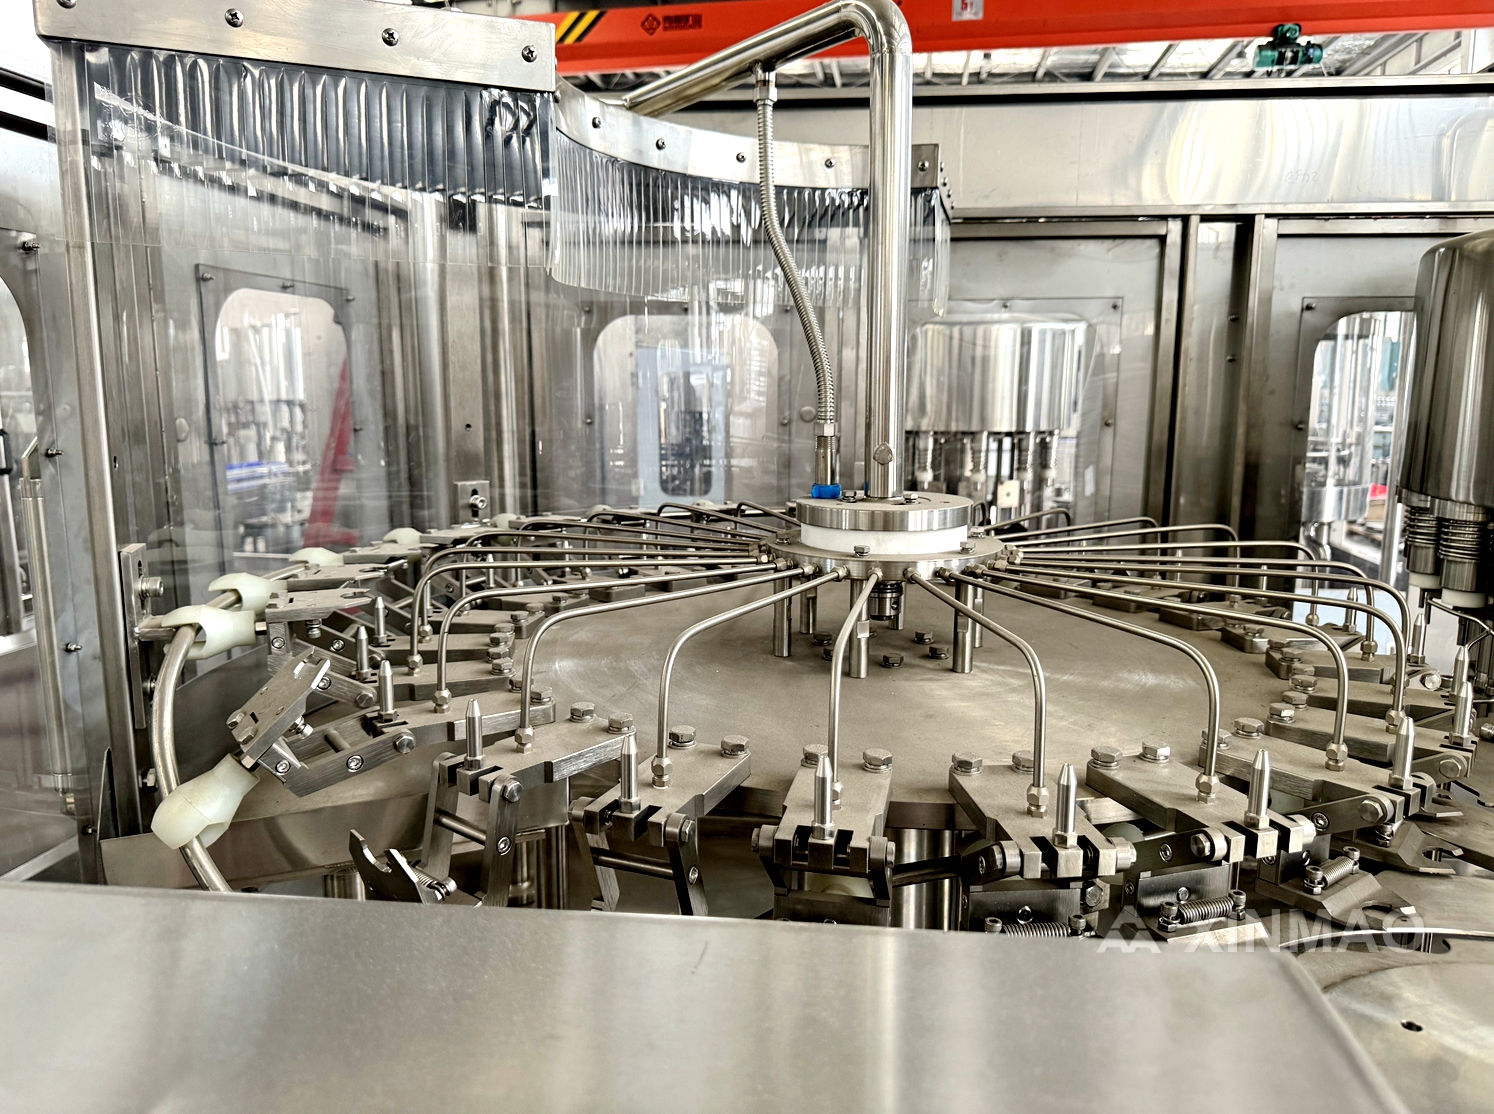
مُعبِّئ تعاقدى احتاج إلى مرونة في التنسيق
كانت آلة تعبئة العقود تخدم العملاء باستخدام عبوات الـPET والزجاج ذات الأحجام المتغيرة، بينما أجبرت آلة التعبئة الصلبة على إجراء تغييرات طويلة جدًّا في الإعداد. وأدى الانتقال إلى آلة تعبئة قابلة للتعديل لعبوات الـPET، مقترنة بوحدة تعبئة قابلة لتغيير التنسيق، إلى تقليص وقت الإعداد من ساعات إلى دقائق. وتعلّم المشتري أن آلة التعبئة المصممة لشكل زجاجة واحدٍ فقط تُعقِّد عمل الخدمة، بينما تحمي الأدوات المرنة الهامش الربحي عبر العملاء المختلفين.
تنشأ معظم حالات الانسداد في مرحلة التعامل مع الزجاجات، لأن نظام التغذية الأمامي الذي لا يقدّم العبوة بشكل متماثل يؤدي إلى نقص في التغذية لآلة التعبئة ولآلة التعبئة اللاحقة. ويجب تحديد الناقل والمسمار الموائم وقضبان التوجيه معًا كوحدة واحدة، بدلًا من شرائها كقرارات منفصلة من ثلاثة موردين مختلفين.
تؤثر جودة واجهة التشغيل على الإنتاج، لأن الإنذارات الواضحة والحالة المرئية لدورة التشغيل تقلّل الأخطاء التي تؤدي إلى الهدر. فحتى الآلة المتطوّرة تفقد جزءًا من إنتاجيتها بسبب الأخطاء البشرية في كل وردية إذا كانت لوحة التحكم غير واضحة، ولا تظهر هذه الخسائر أبدًا في المواصفات الفنية.
العاملون المدربون على التسلسل الكامل يرتكبون أخطاء أقل مقارنةً بأولئك الذين يتعلمون محطة واحدة في كل مرة.
تحليل المخاطر ونماذج الفشل
عدم تطابق السرعات يتسبّب في اختناقات
عندما يعمل جهاز التعبئة أبطأ من خط تعبئة الزجاجات، تتراكم الزجاجات ويتعطل الخط أو يعمل بنقص في الإمداد. ويؤدي هذا عدم التناسق إلى إهدار الاستثمار في السعة الإنتاجية للوحدات السابقة ويزيد من ضغط التشغيل على العاملين. والحل هو تحديد سعة جهاز التعبئة بحيث تتناسب مع أقصى إنتاجية للخط مع هامش احتياطي، واختيار جهاز تعبئة زجاجات الـPET وجهاز التعبئة من خطة متكاملة واحدة. أما خط تعبئة مياه الشرب الذي تم تخطيطه كوحدات منفصلة، فيفشل عند نقاط الاتصال بين هذه الوحدات.
وقت التحويل بين الأشكال المختلفة يُعد تكلفة تشغيل فعلية، لأن الخط الذي يستغرق ساعات لتبديل الشكل يفقد الإنتاجية التي اشتريت الآلة لتحقيقها. ولذلك يجب على المشترين قياس وقت التحويل فعليًّا على الأشكال التي يشغلونها فعليًّا، بدلًا من الاعتماد على الأرقام المذكورة في الكتيبات والتي تقاس غالبًا على أبسط عبوة في المجموعة.
يجب أن يُصمَّم نظام التعامل مع القطع المرفوضة وإعادة المعالجة منذ البداية، لأن انسداد الخط يُعد أقل تكلفة من انسداد يؤدي إلى إنتاج علبة تحتوي زجاجات معبأة بشكل خاطئ. ولذلك يجب تحديد بوابة الرفض ومسار الأعطال مع الجهاز نفسه، بدلًا من ابتكارها لاحقًا في موقع التشغيل.
التحويل السيئ يُضيِّع الإنتاج
التغييرات المتكررة في التنسيق تكشف عن ضعف في الأدوات. فالآلة المُعبِّئة التي تتطلب تعديلات يدوية تعرّض العملية لانحرافات قد تؤدي إلى انسداد الزجاجات أو سحقها. ويتصاعد هذا الخطر مع زيادة عدد الوحدات المخزَّنة (SKU)، لذا يجب على المشتري تحديد أجزاء قابلة للتغيير السريع وإعداد أدلة توضيحية واضحة للتركيب. فخط تعبئة الزجاجات الذي يتطلّب وجود مهندسٍ عند كل عملية تغييرٍ يفقد الوقت الذي كان من المفترض أن توفره آلة التعبئة.
التنظيف والنظافة يتبعان طبيعة المنتج، لأن خط تعبئة مياه الشرب يحتاج إلى نظام غسلٍ لا يحتاجه خط تعبئة المشروبات الغازية. وينبغي تضمين تصنيف مقاومة الغسل، وتصميم الحواجز، وتخطيط فتحات التصريف في المواصفات الفنية، بدلًا من حل هذه الأمور بعد وصول الآلة إلى الموقع.
المشترون الذين يسجلون بيانات كل وحدة من آلات تعبئة زجاجات المياه بعد كل وردية يكتشفون الأعطال الطفيفة قبل أن تتحول إلى مخاطر تهدد السلامة.
المبادئ التقنية والامتثال للمعايير
السرعة، ومدى التنسيقات المدعومة، والتكامل
يُحدَّد جهاز التعبئة الموثوق به وفقًا لعدد الزجاجات في الدقيقة، ونوع مادة العبوة، وأنماط التغليف. ويضمن دمج الجهاز مع ماكينة تعبئة زجاجات الـPET ومنطق الناقل الحزامي الحفاظ على المسافات المناسبة، مما يمنع حدوث نقص أو ازدحام في إمدادات جهاز التعبئة. وتقلل أنظمة التحكم بالمحركات المؤازرة والفحوص البصرية من حالات التغذية الخاطئة، كما أن التصميم الكهربائي النظيف يبسِّط عملية تشخيص الأعطال. أما بالنسبة لماء الشرب المعبأ، فيجب أن يستوفي جهاز التعبئة معايير الاتصال بالأغذية، وأن يعمل باستخدام نفس منصة التحكم الخاصة بخط تعبئة الزجاجات.
تُقرِّر خدمات الصيانة وقطع الغيار مدى توفر الجهاز للتشغيل، لأن انتظار جهاز التعبئة لأسابيع لاستبدال قطعة غيار يكلِّف أكثر من التوفير الذي تحققه عند شراء الجهاز. ولذلك، يجب التأكيد كتابيًّا على كمية مخزون قطع الغيار ومدة الاستجابة قبل إصدار الطلب، وليس بعد حدوث أول توقف.
وتؤكِّد دراسة الموقع التي تُجرى قبل التركيب توافر المرافق اللازمة، وقدرة الأرضية على تحمل الأحمال، وسهولة الوصول إلى الخط قبل التسليم.
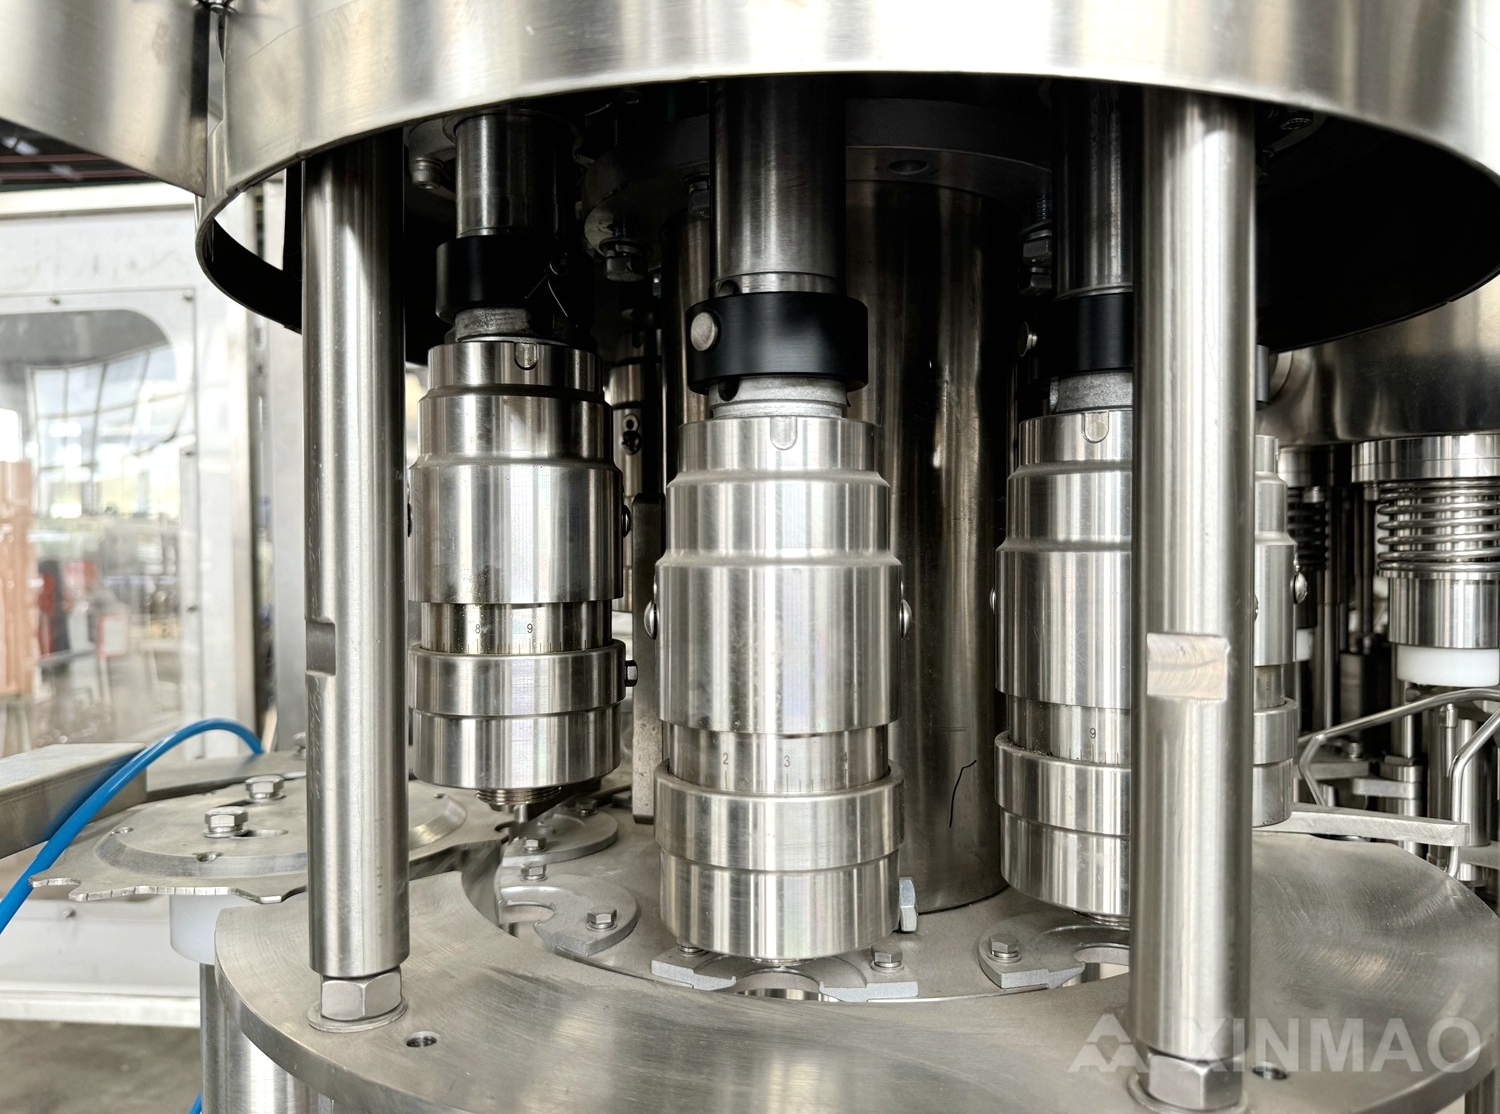
دليل المشتري والصيانة العملي
تحديد مواصفات جهاز التعبئة والحفاظ عليه
يجب على المشترين تحديد سعة ماكينة تعبئة زجاجات الماء وفق ذروة أداء الخط، والتحقق من مدى تنوع الأشكال التي يمكن تعبئتها، والطلب من المورِّدين توفير الرسومات الهندسية الخاصة بالتكامل مع خط تعبئة الزجاجات. آلات تعبئة زجاجات المياه مثلًا، يُعيد ملء XM تخطيطًا يُظهر التزامن بين الناقل والمُعبِّئ حتى يتمكَّن المشتري من التحقُّق من معدل الإنتاج. والصيانة بسيطة: احرص على نظافة أجهزة الاستشعار، وادهن الأدلة حسب الجدول المحدَّد، وسجِّل عمليات التبديل. ويضمن خدمة ملَّاكة وزجاجات بي إي تي ومُعبِّئها معًا استمرار تدفُّق ماء الشرب المعبَّأ دون توقُّفات مفاجئة.
وتُعَدُّ استهلاك الطاقة والهواء تكاليف تشغيلية لا تظهر عادةً في عرض سعر الجهاز، لأن المُعبِّئ يستهلك الهواء المضغوط باستمرارٍ، بينما يقع الضاغط خارج نطاق المقارنة. لذا اطلب أرقام الاستهلاك كي يعكس نموذج التشغيل التكلفة الفعلية للوردية.
يجب تحديد متطلبات المرافق مثل الطاقة والهواء والماء مع هامش أمان كافٍ لتشغيل الخط دون انقطاع.
الأسئلة المتكررة
السؤال الأول: ما السرعة التي يجب أن يمتلكها جهاز تعبئة زجاجات المياه؟
الإجابة يجب أن تتطابق السرعة أو تفوق الذروة في خط تعبئة الزجاجات، وليس المعدل المتوسط، بحيث تمتص آلة التغليف قمم الطلب. وعندما تكون سرعة آلة تغليف زجاجات المياه أقل من أقصى سرعة للخط، فإنها تصبح عنق الزجاجة وتُجبر خط التعبئة على التباطؤ. ويجب على المشترين تحديد السعة بناءً على أقصى عدد من الزجاجات في الدقيقة مع هامش صغير لضمان استقرار إنتاج مياه الشرب المُغلفة.
السؤال الثاني: هل يمكن لآلة واحدة التعامل مع عبوات البولي إيثيلين تيريفثاليت (PET) والزجاج؟
الإجابة فقط عند توفر أدوات قابلة للتعديل وأجزاء قابلة للتغيير. فآلة تغليف زجاجات المياه الصلبة المصممة خصيصًا لعبوات البولي إيثيلين تيريفثاليت (PET) لا تستطيع الإمساك بالزجاج بأمان، بينما تتعامل الوحدة المرنة المزودة بقدرة تغيير التنسيق مع كلا النوعين، وإن كان ذلك على حساب وقت الإعداد. وعند دمج آلة التغليف مع جهاز تعبئة زجاجات البولي إيثيلين تيريفثاليت (PET) المصمم للعمل مع تنسيقات متعددة، يقلّ وقت التحويل بين الأنواع ويتم الحفاظ على الهامش الربحي في العقود المختلطة.
السؤال الثالث: كيف تتكامل آلة التغليف مع جهاز التعبئة؟
الإجابة يستخدم التكامل توقيت الناقل والمنطق التحكمي بحيث تصل الزجاجات متباعدةً، ولا يعاني جهاز التغليف من نقصٍ أو ازدحامٍ أبدًا. وينبغي أن تشترك آلة تغليف زجاجات المياه وخط تعبئة الزجاجات في منصة تحكم وأجهزة استشعار لتحقيق التنسيق. أما خط تعبئة المياه المعبأة المخطط له على شكل جزر منفصلة، فيتطلب عُزلًا يدويًّا يؤدي إلى هدر العمالة ومساحة الأرضية.
السؤال ٤: ما الصيانة المطلوبة لجهاز التغليف؟
الإجابة تركّز الصيانة على أجهزة الاستشعار، والتوجيهات، والتشحيم وفق جدول زمني. وتتيح آلة تغليف زجاجات المياه التي تسجِّل عمليات التبديل اكتشاف التآكل قبل أن يتسبب في انسداد الجهاز، كما أن صيانة ملء زجاجات الـPET وجهاز التغليف معًا تجنّب الأعطال المتسلسلة. وتضمن الفحوصات الروتينية ثبات إنتاج المياه المعبأة وتطيل عمر التشغيل الآلي للجهاز.