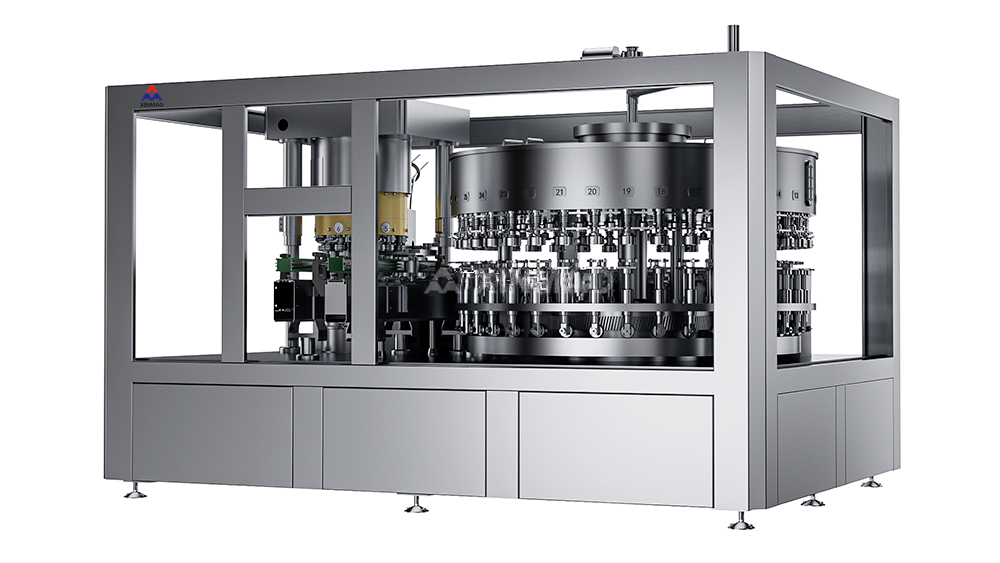
الاستثمار الأولي: تكاليف رأس المال لأنظمة تعبئة علب الألومنيوم مقابل علب البولي إيثيلين تيرفتاليت (PET)
تنطلق ساعة العائد على الاستثمار مع النفقات الرأسمالية. وتُظهر تحليلات أنظمة التعبئة لعام ٢٠٢٦ أن متوسط سعر جهاز تعبئة دوّار لعلب الألومنيوم بسعة ١٥٠ علبة في الدقيقة يبلغ ٣٨٥٬٠٠٠ دولار أمريكي، بينما يبلغ متوسط سعر نظام تعبئة خطي لعلب البولي إيثيلين تيرفتاليت (PET) المماثل ٢٦٠٬٠٠٠ دولار أمريكي. وتتميّز أنظمة الألومنيوم بعلاوة تصل إلى ١٨–٣٥٪ في التكلفة الأولية نظراً لمتطلبات أجهزة التحكم المتقدمة في الضغط، والآلات المدمجة لختم العلب، ومعالجة العلب الصلبة.
| عوامل التكلفة | آلة ملء عبوات الألمنيوم | جهاز تعبئة علب البولي إيثيلين تيرفتاليت (PET) |
|---|---|---|
| تكلفة المعدات الأساسية | 280 ألف دولار – 420 ألف دولار | 190 ألف دولار – 310 ألف دولار |
| الأنظمة المساعدة (أجهزة الشطف، واسترجاع غاز ثاني أكسيد الكربون) | +65 ألف دولار | +40 ألف دولار |
| التثبيت والمعايرة | 120–160 ساعة عمل | 80–120 ساعة عمل |
| نطاق تكلفة المعدات المركّبة كلياً | ٣٤٥٬٠٠٠–٤٨٥٬٠٠٠ دولار أمريكي | ٢٣٠٬٠٠٠–٣٥٠٬٠٠٠ دولار أمريكي |
قد تنفق خط إنتاج مشروبات متوسط الحجم نحو ١٢٥٬٠٠٠ دولار أمريكي إضافي على المعدات الأساسية للألومنيوم—وبالإضافة إلى ذلك، قد تستغرق عملية التركيب ساعات عمل يدوي إضافية تبلغ ٤٠ ساعة—مقارنةً بأنظمة البولي إيثيلين تيرفتاليت (PET). وقد تصل التكلفة الإجمالية للمعدات المركّبة للألومنيوم إلى ٤٨٥٬٠٠٠ دولار أمريكي، بينما تبقى تكلفة أنظمة البولي إيثيلين تيرفتاليت (PET) عادةً دون ٣٥٠٬٠٠٠ دولار أمريكي قبل احتساب تكاليف المرافق العامة، وأنظمة النقل، أو الأعمال التحضيرية في الموقع. وتتغيّر هذه الفجوات باختلاف سرعة جهاز التعبئة، ومستوى التشغيل الآلي، وما إذا كانت الخطوط تستخدم علبًا مصنّعة مسبقاً أم أنظمة متكاملة واحدة (monoblocs) تجمع بين عمليات النفخ والتعبئة وختم العلب.
بالنسبة للشركات الناشئة، فإن انخفاض تكلفة الدخول إلى تقنية الـPET يمكن أن يُسرّع الوقت حتى الإنتاج الأول ويقلل من أعباء الخدمة الأولية للدين. ومع ذلك، فإن رأس المال المستثمر وحده لا يكفي: بل يجب أيضًا أخذ معدلات الهدر، وتكرار صيانة آلات الغلق، واستقرار إمدادات العلب في الاعتبار. فانخفاض سعر الشراء لا يضمن تحقيق عائد استثمار أسرع إذا ارتفعت نسبة هدر المواد أو توقف التشغيل المفاجئ بعد التركيب. كما يمكن لشروط التمويل ومعدّلات الأجور المحلية توسيع الفجوة الأولية أو تقليصها بنسبة تتراوح بين ٥٪ و١٠٪.
الأداء التشغيلي: الإنتاجية، والمرونة، ووقت التشغيل الفعلي لآلات تعبئة العلب
يُحدِّد الأداء التشغيلي ما إذا كانت خط التعبئة يُحقِّق إنتاجًا ثابتًا أم يصبح عائقًا. ففي آلات تعبئة العلب الألومنيومية وعلب البولي إيثيلين تيريفثاليت (PET)، تؤثِّر السرعة الإنتاجية، والمرونة في تغيير التنسيقات، ووقت التشغيل الفعلي تأثيرًا مباشرًا على توزيع العمالة، واستخدام الخط بكفاءة، وتوقيت استرداد الاستثمار. ويمنع زوج المُعبِّئ والخاتم المتوازن جيدًا حدوث ازدحام وتراجع في الإنتاج، ويضمن الحفاظ على معدل الإنتاج المستهدف. وتبيِّن بيانات المعايير الصناعية لعام ٢٠٢٦ أنَّ المُعبِّئات الدوَّارة عالية السرعة للعلب الألومنيومية الصلبة تحقِّق غالبًا سرعة تتراوح بين ١٢٠٠ و٢٠٠٠ علبة في الدقيقة، بينما تعمل خطوط الإنتاج المرنة متعددة التنسيقات بسرعة تتراوح بين ٣٠٠ و٦٠٠ علبة في الدقيقة، وذلك حسب لزوجة السائل ومستوى الكربنة.
سرعة الخط وكفاءة تغيير التنسيقات في إنتاج المشروبات
سرعة الخط ليست ثابتة—بل تتكيف مع مادة العبوة وحجم الملء ونوع المنتج. وتتيح الجدران الجانبية المستقرة للعلب الألومنيومية تشغيل الناقلات بسرعات عالية جدًّا ومعدلات ملء مرتفعة. أما هيكل علب البولي إيثيلين تيرفتالات (PET) الأخف وزنًا وأكثر قابلية للانضغاط فيتطلّب معالجةً خاضعةً للرقابة، وقد تعمل ببطءٍ يتراوح بين ٥٪ و١٥٪ مقارنةً بتكوينات ماكينات الملء والختم المكافئة (معيار صناعة التعبئة والتغليف لعام ٢٠٢٦). وبفضل ماكينات الملء التي تُدار بواسطة المحركات المؤازرة وإدارتها التلقائية للوصفات، يضيق هذا الفارق تدريجيًّا.
كما أن كفاءة تغيير التنسيق تلعب دورًا حاسمًا بالمثل: فاستخدام سكك التغيير السريع، وصمامات الملء ذات النظام القابل للإدخال الفوري، وتعديلات العجلة النجمية الخالية من الأدوات يمكن أن تقلّص زمن التحوّل من ٣٠–٤٥ دقيقة إلى أقل من ١٠ دقائق. وهذه المرونة تسمح للمُنتِجين بالتبديل بين عبوات الألومنيوم وعبوات البولي إيثيلين تيرفتالات (PET)—أو بين أحجام مختلفة من العلب—دون التأثير على وقت التشغيل الفعلي. وتصل المصانع التي تُركّز على أقصر أزمنة تحويل وتناسق متوازن بين ماكينات الملء والختم عادةً إلى فعالية المعدات الشاملة (OEE) أعلى بنسبة ٥–١٠ نقاط مئوية مقارنةً بالخطوط الأقل مرونة.
إجمالي تكلفة الملكية لآلات تعبئة العلب: الصيانة والطاقة والعمالة
سعر الشراء الأولي ليس سوى عنصر واحد في معادلة العائد على الاستثمار. أما بالنسبة لآلات تعبئة العلب، فإن تكاليف الطاقة والصيانة والعمالة المباشرة هي التي تسود التكاليف طويلة الأجل. فتستهلك الأنظمة الحديثة عالية السرعة ما بين ٦٠ و١٧٠ كيلوواط حسب السعة؛ وبمعدلات الكهرباء الصناعية النموذجية، قد تقترب التكلفة السنوية للطاقة من ٢٣٠٠٠ دولار أمريكي. وترتبط متطلبات الطاقة ارتباطاً أوثق بسرعة الخط ومستوى الأتمتة أكثر مما ترتبط بنوع مادة العبوة؛ ولذلك يجب أن تكون أسعار شركة الكهرباء المحلية وأنماط الورديات محور المقارنات. وتتفاوت تكلفة العمالة تفاوتاً كبيراً باختلاف مستوى الأتمتة: فقد تحتاج الخطوط شديدة الأتمتة إلى عاملَين أو أقل لكل وردية، بينما تتطلب الأنظمة شبه الآلية عادةً ثلاثة أو أربعة عمال. وغالباً ما تكون هذه الفروق في تكلفة العمالة أكبر تكلفة قابلة للتحكم — وقد تفوق بسهولة انخفاض سعر رأس المال.
أنماط التآكل الخاصة بكل مادة وجداول الصيانة الوقائية
تؤدي الحاويات المصنوعة من الألومنيوم والبولي إيثيلين تيريفثاليت إلى أنماط اهتراء مختلفة وأولويات صيانة متميزة. وتتركز ظاهرة الاهتراء في أنظمة الألومنيوم عند صمامات التعبئة ذات الضغط العالي ومحطات الختم—حيث تمثل الصمامات وحدها ما يقارب ثلثي فواتير الإصلاح، وفقًا لسجلات الصيانة. أما خطوط البولي إيثيلين تيريفثاليت فتشهد اهتراءً أكثر تكرارًا في رؤوس الغلق وحلقات الختم، لأن أسطح البلاستيك تتحرك تحت الضغط وتحتفظ بحرارة أقل أثناء عملية الختم. وقد يؤدي جدول الصيانة العام إلى إجراء عمليات صيانة مفرطة في منطقة معينة مع إهمال أخرى—مما يرفع تكاليف الإصلاح ويُبطئ عمليات التغيير بين المنتجات.
| المكوّن / المنطقة | آلة ملء عبوات الألمنيوم | جهاز تعبئة علب البولي إيثيلين تيرفتاليت (PET) | الإجراء الوقائي |
|---|---|---|---|
| صمامات التعبئة | اهتراء عالٍ ناتج عن ضغط الكربنة | اهتراء متوسط إلى منخفض | افحص الصمامات وأعد تركيبها كل ٢٠٠٠ ساعة |
| محطة الختم / التلحيم | اهتراء آلة التلحيم الناتج عن أغطية المعدن | انحراف رأس الغلق واهتراء الحلقة المختومة | عايِّن عزم الدوران أو الضغط أسبوعيًّا |
| نظام النقل / التوجيه | تراكم غبار المعادن الخفيفة | تراكم غبار البلاستيك والشحنات الساكنة | تنظيف الأدلة وأجهزة الاستشعار في كل وردية |
يمكن أن تقلل أنظمة التشحيم الآلية من جهد الصيانة على كلا المنصتين، مما يحقق وفورات مبلغها ٢٠٠٠–٤٠٠٠ دولار أمريكي ربع سنويًّا. ويساعد جدول الصيانة الوقائية المخصص حسب نوع المادة في تجنُّب توقُّف التشغيل غير المخطط له— ويحمي العائد على الاستثمار على المدى الطويل.
مقارنة العائد على الاستثمار: نمذجة فترة استرداد التكلفة لآلات تعبئة علب الألومنيوم وعلب البولي إيثيلين تيريفثاليت
فترة الاسترداد تقيس عدد الأشهر أو السنوات التي تحتاجها عملية مشروبات لاسترداد إجمالي استثمارها في ماكينة تعبئة العلب. وتحسب هذه الفترة بقسمة إجمالي الاستثمار على الربح الصافي السنوي. فعلى سبيل المثال، نظامٌ قيمته ١٢٠٠٠٠ دولار أمريكي يُولِّد ربحاً صافياً سنوياً قدره ٩٥٠٠٠ دولار أمريكي من وفورات العمالة وتخفيض الهدر والهامش الإضافي، يصل إلى فترة استرداد تبلغ نحو ١,٢٦ سنة. وفي مجال التغليف، تُعَد فترة استرداد تتراوح بين سنة وثلاث سنوات عموماً مؤشراً قوياً — لكن المعيار المناسب يعتمد على حجم الإنتاج وهوامش الربح ومعدل النمو. وقد يؤدي الاعتماد الحصري على فترة الاسترداد إلى نتائج مضللة: إذ قد تحقق فترة استرداد أطول قليلاً مع عائد استثمار أعلى طوال عمر النظام قيمة إجمالية أكبر.
سيناريوهات العائد الفعلي على الاستثمار في العالم الحقيقي عبر أحجام الإنتاج وأنواع المشروبات
يؤثر حجم الإنتاج ونوع المشروب تأثيراً ملموساً في نتائج فترة الاسترداد. ويبيّن الجدول أدناه سيناريوهات نمذجة تستند إلى سعة الخط، مع افتراض ثبات أسعار المواد المحلية وتكاليف العمالة وسعر البيع.
| سعة الخط | افتراض الإنتاج السنوي من العلب | استثمار المشروع | الربح الصافي السنوي | عائد الاستثمار المُقدَّر | فترة استرداد الاستثمار |
|---|---|---|---|---|---|
| ٣٠٠٠ زجاجة في الساعة | ٦,١٢ مليون علبة | $450,000 | $190,000 | 42.2% | ٢,٣٧ سنة |
| ٦٠٠٠ زجاجة في الساعة | ١٢,٢٤ مليون علبة | $800,000 | $545,600 | 68.2% | ١,٤٧ سنة |
| 12,000 زجاجة في الساعة | ٢٤,٤٨ مليون علبة | $1,500,000 | $1,050,000 | 70.0% | ١,٤٣ سنة |
غالبًا ما تتطلب المشروبات الغازية مكونات تتحمل ضغطًا أعلى وتغييرات تنسيق أكثر تكرارًا مقارنةً بالماء غير الفوّار أو العصائر، ما يطيل فترات التوقف عن التشغيل ويؤخّر تحقيق العائد. وتستفيد خطوط الألمنيوم من خفة وزن العلب وسرعات التشغيل الأسرع؛ أما خطوط الـPET فقد تستهلك طاقةً أكبر في التعامل مع القوالب الأولية، لكنها توفر مزايا طويلة الأمد في تقليل الوزن. ويساعد نمذجة المكاسب بشكل منفصل—مثل خفض العمالة، وتوفير الهدر، وزيادة الإنتاج القابل للبيع—في التحقق من الافتراضات قبل الشراء. كما أن تطبيق قيمة متبقية حذرة على مدى عمر أصول محدَّد يضمن دقة مقارنة عائد الاستثمار وفترة استرداد التكلفة بين آلات تعبئة علب الألمنيوم وآلات تعبئة علب الـPET، وليس فقط السعر الأولي.
الأسئلة الشائعة
ما الفرق الرئيسي في التكلفة بين آلات تعبئة علب الألمنيوم وآلات تعبئة علب الـPET؟
آلات تعبئة علب الألومنيوم تكون عادةً أكثر تكلفةً بنسبة ١٨–٣٥٪ في البداية مقارنةً بآلات التعبئة البلاستيكية (PET)، وذلك بسبب ميزات مثل أجهزة التحكم المتقدمة في الضغط والماكينات المدمجة لختم العلب.
كيف يؤثر نوع مادة العبوة على الأداء التشغيلي؟
يسمح الألومنيوم بسرعات أعلى على نواقل الحركة ومعدلات تعبئة أعلى بسبب جدرانه الجانبية المستقرة، بينما تتطلب العبوات البلاستيكية (PET) معالجةً خاضعةً للرقابة، وتكون سرعتها أقل بمتوسط ٥–١٥٪.
ما العوامل الرئيسية المؤثرة في التكلفة الإجمالية لملكية الماكينة؟
استهلاك الطاقة وتكاليف الصيانة والعمالة هي العوامل الأساسية. كما تلعب درجة الأتمتة وأسعار المرافق المحلية دوراً كبيراً أيضاً.
كيف تختلف احتياجات الصيانة بين ماكينات الألومنيوم وماكينات PET؟
تتعرض ماكينات الألومنيوم لارتداء أكبر في صمامات التعبئة ومحطات الختم، بينما تواجه ماكينات PET مشاكل أكثر في أغطية رؤوس الإغلاق والانحراف.
ما المدة النموذجية لفترة استرداد الاستثمار لآلات تعبئة العلب؟
تتراوح فترة استرداد الاستثمار بين سنة واحدة وثلاث سنوات، وذلك حسب نطاق الإنتاج والهوامش الربحية وخصائص الآلة. وقد تحقِّق آلات الألومنيوم عائد استثمار أسرع في العمليات ذات الحجم المرتفع.
جدول المحتويات
- الاستثمار الأولي: تكاليف رأس المال لأنظمة تعبئة علب الألومنيوم مقابل علب البولي إيثيلين تيرفتاليت (PET)
- الأداء التشغيلي: الإنتاجية، والمرونة، ووقت التشغيل الفعلي لآلات تعبئة العلب
- إجمالي تكلفة الملكية لآلات تعبئة العلب: الصيانة والطاقة والعمالة
- مقارنة العائد على الاستثمار: نمذجة فترة استرداد التكلفة لآلات تعبئة علب الألومنيوم وعلب البولي إيثيلين تيريفثاليت
- الأسئلة الشائعة